Galeria
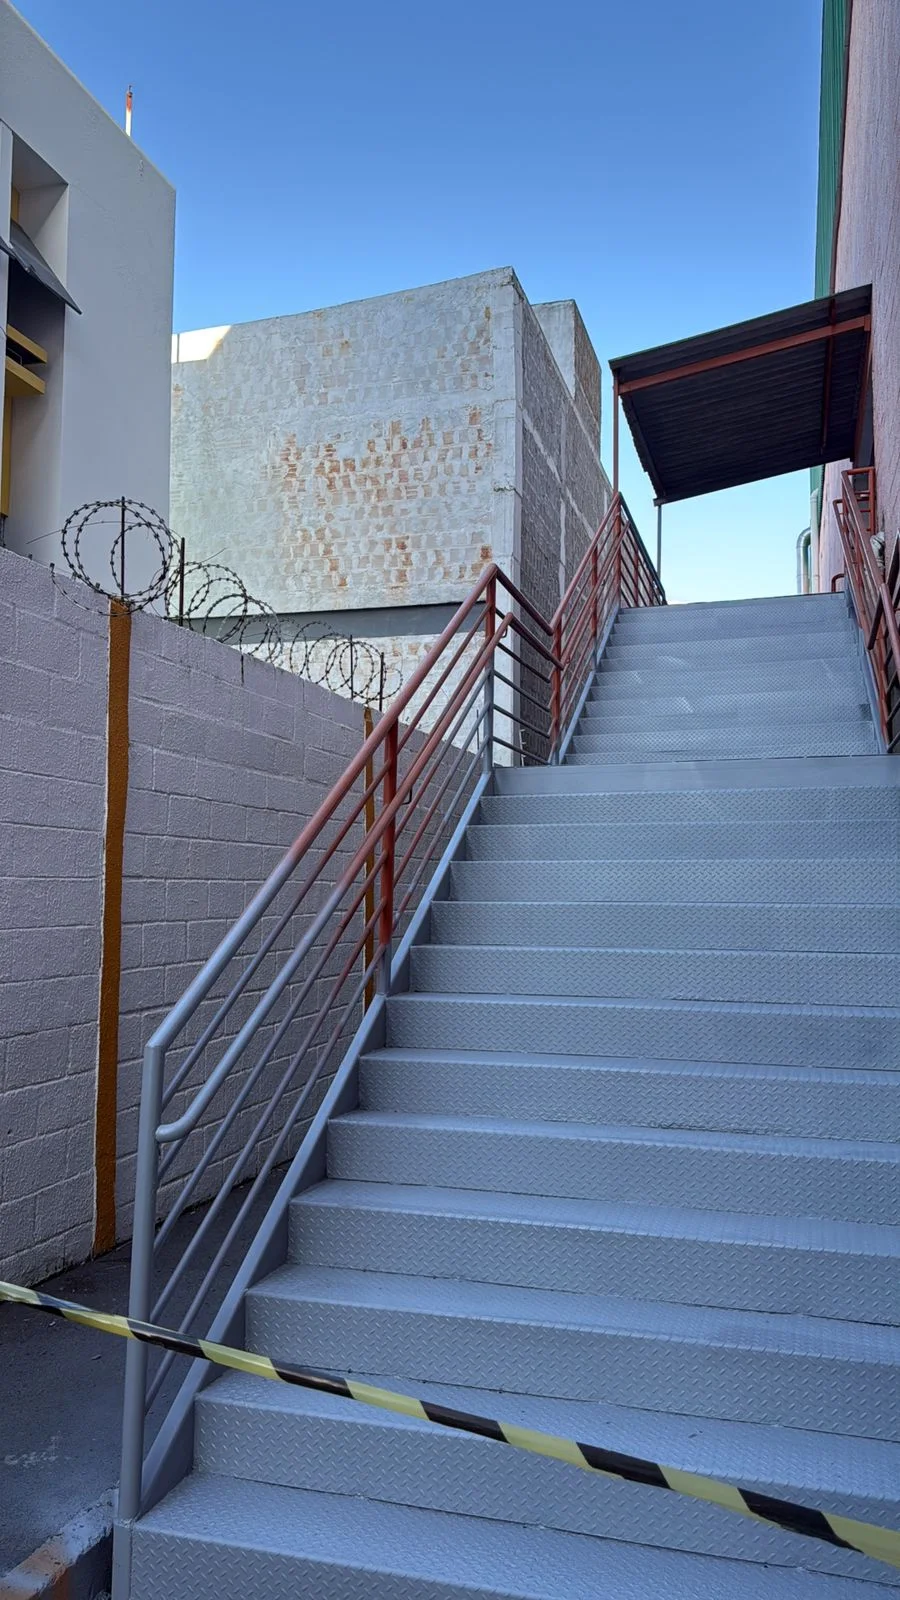
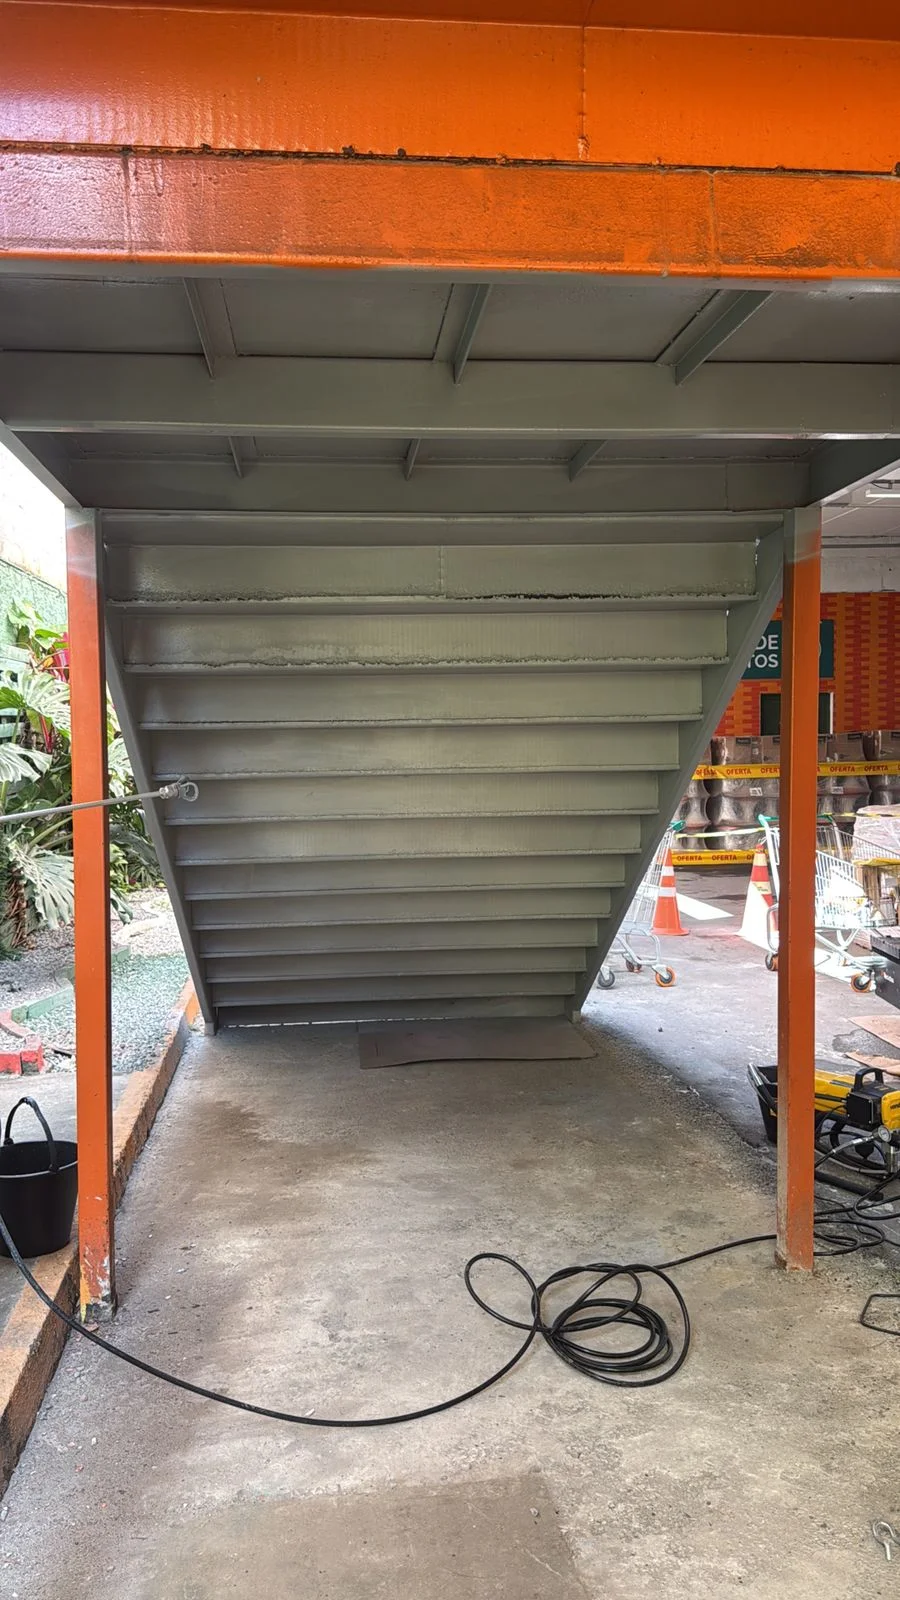
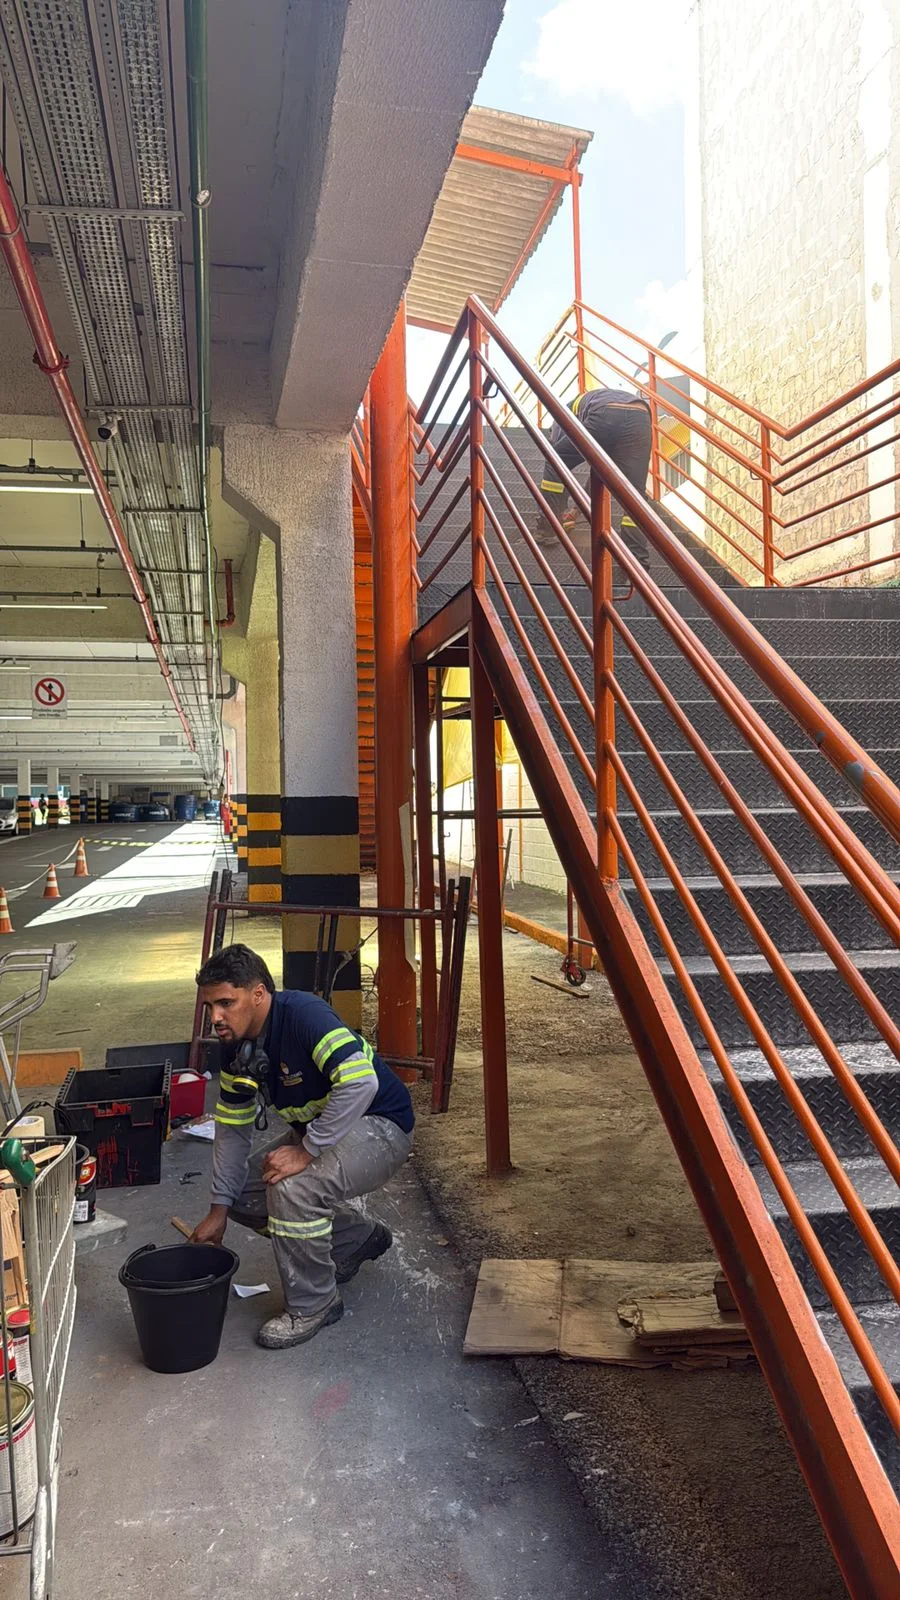
Clique nas imagens para ampliar
Empresa de pintura industrial em Arapiraca: proteção anticorrosiva e aplicação técnica
A escolha de uma empresa de pintura industrial em Arapiraca envolve avaliar o substrato, a preparação necessária e a exposição do ativo antes de definir o sistema de proteção anticorrosiva.
A contratação de um serviço de pintura industrial deve começar pela compreensão do ambiente, da condição das estruturas metálicas e da finalidade de cada ativo.
Em galpões, fábricas, home centers e atacarejos, a pintura não tem apenas função estética: ela pode integrar a estratégia de proteção anticorrosiva, conservação patrimonial, segurança e continuidade operacional.
Por isso, a especificação precisa considerar os riscos ambientais e as características reais da superfície, em vez de se limitar à escolha de uma cor ou de uma tinta.
Critérios para avaliar uma empresa de pintura industrial
Ao pesquisar uma empresa de pintura industrial em Arapiraca, o responsável pela instalação deve observar se o fornecedor consegue explicar, de maneira clara, pelo menos cinco pontos:
- Condição da superfície: a proposta deve considerar se há oxidação, tinta solta, sujeira, óleo, sais ou outros contaminantes que possam prejudicar a aderência.
- Ambiente de exposição: áreas internas, locais sujeitos à umidade, regiões com maresia, atmosferas industriais e ambientes marinhos ou offshore podem exigir sistemas diferentes.
- Preparação necessária: jateamento, lixamento e limpeza química não são etapas intercambiáveis em todos os cenários. A escolha depende do estado do substrato e do sistema previsto.
- Sistema de pintura: primer epóxi, tinta epóxi, poliuretano e tintas industriais de alto desempenho possuem funções distintas e devem ser especificados conforme o objetivo da proteção.
- Controle da execução: a verificação de umidade, temperatura e espessura da película seca contribui para documentar se a aplicação ocorreu em condições tecnicamente adequadas.
Uma avaliação bem estruturada também deve relacionar a pintura à manutenção preventiva.
Quando a corrosão, o descascamento ou a deterioração do revestimento são percebidos, o problema não deve ser analisado isoladamente.
A condição da estrutura pode afetar inspeções, intervenções mecânicas, instalações elétricas e rotinas de segurança do trabalho.
Por isso, o escopo precisa refletir a operação do local e a importância do ativo para a continuidade das atividades.
Preparação da superfície: a etapa que define a aderência do sistema
Por que a preparação da superfície é indispensável
A preparação da superfície antecede a aplicação do sistema de pintura e influencia diretamente a aderência, a uniformidade e a durabilidade esperada do revestimento.
Em estruturas metálicas, não basta aplicar uma nova camada de tinta sobre uma superfície visualmente desgastada.
É necessário avaliar o substrato, identificar corrosão, remover contaminantes e criar condições compatíveis com o sistema especificado.
Essa é a principal diferença entre uma preparação superficial técnica e uma simples pintura.
A pintura pode alterar a aparência do ativo, mas a preparação busca tratar as condições que interferem na fixação do revestimento, como ferrugem, carepas, poeira, óleo, sais, umidade e resíduos de revestimentos antigos.
Quando essa etapa é definida sem considerar o estado real do metal, o sistema aplicado pode apresentar aderência inadequada ou exigir manutenção prematura.
A abordagem deve ser relacionada ao tipo de substrato metálico, à condição encontrada no local, ao ambiente de exposição e ao sistema de pintura previsto.
Esse cuidado é especialmente relevante em galpões, fábricas, home centers e atacarejos, nos quais a integridade dos ativos precisa ser considerada junto à continuidade operacional e à segurança da instalação.
1. Inspeção visual e levantamento da condição do substrato
O processo começa com a observação técnica da superfície.
Nessa avaliação, devem ser identificados pontos de corrosão, descascamento, desplacamento, soldas, arestas, contaminações aparentes e regiões com revestimento antigo.
Também é importante observar se há diferenças de condição entre áreas protegidas e áreas expostas à umidade, à maresia, a agentes químicos ou à abrasão.
A inspeção ajuda a definir o escopo de preparação e ajuda a evitar tratar toda a estrutura como se apresentasse o mesmo nível de degradação.
O levantamento também deve considerar a finalidade do ativo, o acesso às áreas, a interferência da operação e a compatibilidade entre o estado do substrato e o sistema de pintura selecionado.
2. Remoção de corrosão e contaminantes
A corrosão ativa, a tinta solta e os resíduos superficiais precisam ser removidos antes da aplicação.
Contaminantes como óleo, graxa, poeira, sais e umidade podem prejudicar a aderência mesmo quando o metal parece visualmente limpo.
Por isso, a limpeza não deve ser tratada como uma etapa meramente estética.
A escolha do método depende da condição da superfície e do nível de preparação necessário.
Cada alternativa deve ser aplicada de acordo com o substrato, o contaminante presente e o sistema de pintura planejado.
3. Jateamento abrasivo
O jateamento abrasivo utiliza partículas projetadas contra a superfície para remover corrosão, revestimentos deteriorados e outros materiais aderidos, além de contribuir para a formação de um perfil de rugosidade adequado.
Esse perfil cria uma condição mecânica favorável à ancoragem do revestimento, desde que seja compatível com a especificação do sistema.
A preparação Sa 2½ é normalmente associada a uma limpeza muito cuidadosa do aço, com remoção de materiais estranhos e de grande parte da carepa de laminação, da ferrugem e de revestimentos antigos.
Podem permanecer apenas pequenas manchas ou sombras residuais, desde que estejam firmemente aderidas.
A preparação Sa 3 representa um nível mais rigoroso de limpeza visual do aço.
Nesse caso, a superfície é preparada para apresentar aparência metálica uniforme, sem resíduos visíveis relevantes de carepa, ferrugem, revestimentos ou contaminantes.
A diferença entre Sa 2½ e Sa 3, portanto, não é apenas uma variação de intensidade do jateamento: envolve o grau de limpeza visual exigido para o substrato e deve ser definido conforme a especificação técnica, a exposição e a finalidade do ativo.
O método não deve ser escolhido isoladamente.
É necessário considerar a condição do metal, o ambiente de trabalho, a geração de resíduos, a proteção das áreas próximas e a necessidade de preservar componentes ou equipamentos que não podem receber abrasivo.
4. Lixamento e limpeza química
O lixamento pode ser utilizado para remover pontos localizados de corrosão, suavizar irregularidades, preparar áreas menores ou complementar outros métodos.
Em regiões com acesso restrito ou em intervenções pontuais, pode ser uma alternativa adequada, desde que o grau de preparação obtido seja compatível com o revestimento previsto.
A limpeza química, por sua vez, pode auxiliar na remoção de determinados contaminantes e na preparação de superfícies que exigem tratamento específico.
Sua aplicação precisa considerar o produto utilizado, o substrato, os resíduos gerados e a necessidade de neutralização ou remoção posterior.
Nenhum método deve ser tratado como universal: o procedimento correto depende da compatibilidade entre a superfície e o sistema de proteção anticorrosiva.
O que verificar antes da aplicação
Depois da preparação, a superfície deve ser avaliada novamente.
É importante verificar se os resíduos do processo foram removidos, se ainda há corrosão solta, se o perfil de rugosidade é compatível e se não houve nova contaminação por poeira, óleo ou umidade.
A aplicação também deve considerar as condições ambientais, pois a presença de umidade ou condensação pode comprometer a superfície recém-preparada.
Outro ponto é a compatibilidade entre o substrato e o primeiro produto do sistema.
Primer epóxi, tinta epóxi, poliuretano e outros revestimentos de alto desempenho possuem requisitos próprios de preparação e aplicação.
A escolha do sistema não substitui a preparação; ao contrário, torna ainda mais importante que a base esteja em condição adequada para receber o revestimento.
Uma avaliação técnica bem conduzida documenta as condições encontradas, o método de preparação adotado e os critérios utilizados para liberar a superfície para a próxima etapa.
Esse registro favorece a rastreabilidade do serviço e contribui para decisões mais consistentes de manutenção industrial.
Como escolher o sistema de pintura para cada ambiente industrial
A escolha de um sistema de pintura industrial deve partir da análise do ambiente, do substrato metálico e da finalidade da estrutura.
Não existe um revestimento anticorrosivo universalmente adequado para todas as situações: uma área interna com baixa exposição apresenta exigências diferentes de uma instalação sujeita à umidade, maresia, agentes químicos ou variações intensas de temperatura.
Na prática, o sistema de pintura precisa ser especificado considerando a condição atual da superfície, o nível de corrosividade do ambiente, a rotina operacional e a facilidade de manutenção futura.
Essa avaliação ajuda a evitar a aplicação de uma solução genérica em ativos que exigem maior resistência, como estruturas metálicas de galpões, plantas fabris, home centers, atacarejos e instalações próximas ao litoral.
Primer epóxi e tinta epóxi
O primer epóxi é utilizado como parte da base de determinados sistemas de proteção.
Sua função está relacionada à preparação do substrato para receber as camadas seguintes, favorecendo a formação de um revestimento compatível com a superfície previamente tratada.
A especificação depende de fatores como o tipo de metal, o perfil de rugosidade, a presença anterior de corrosão e as condições ambientais no momento da aplicação.
A tinta epóxi, por sua vez, pode compor um sistema voltado à proteção de superfícies metálicas em diferentes contextos industriais.
Em termos gerais, o epóxi é associado à resistência e à formação de uma barreira contra agentes que favorecem a corrosão.
Entretanto, a seleção do produto e do esquema completo não deve considerar apenas o nome da tinta.
É necessário avaliar a compatibilidade entre primer, camadas intermediárias e acabamento, além da preparação realizada no substrato.
Também é importante observar a finalidade da estrutura.
Um equipamento sujeito a abrasão, limpeza frequente ou contato com umidade pode exigir uma especificação diferente de uma estrutura protegida e com baixa solicitação mecânica.
Por isso, a quantidade de camadas, o intervalo entre aplicações e a espessura prevista devem ser definidos conforme o sistema selecionado e as condições verificadas em campo.
Poliuretano e tinta industrial de alto desempenho
O poliuretano pode ser considerado em sistemas nos quais o acabamento, a resistência às condições ambientais e a proteção da superfície são aspectos relevantes.
Em muitos projetos, ele é avaliado como camada de acabamento sobre uma base compatível, especialmente quando a estrutura fica exposta à atmosfera e necessita de uma solução coerente com sua finalidade operacional.
Já a tinta industrial de alto desempenho é uma denominação ampla para sistemas formulados ou especificados para exigências superiores às de uma pintura convencional.
A escolha deve ser vinculada ao cenário real, e não apenas à descrição comercial do produto.
É preciso compreender quais agentes estarão presentes, com que frequência ocorrerá a exposição e quais consequências podem surgir caso o revestimento perca sua integridade.
Uma especificação tecnicamente adequada considera, entre outros pontos:
- Tipo e estado de conservação do substrato metálico;
- Presença de ferrugem, sais, óleos, graxas, poeira ou outros contaminantes;
- Umidade e temperatura durante a execução;
- Exposição à chuva, maresia, condensação ou produtos químicos;
- Possibilidade de abrasão, impacto e limpeza recorrente;
- Necessidade de acabamento, identificação visual ou valorização patrimonial;
- Facilidade de inspeção e manutenção da estrutura ao longo do uso.
Esse conjunto de informações permite relacionar o revestimento anticorrosivo à vida operacional do ativo, sem tratar a pintura como uma etapa isolada da manutenção industrial.
Atmosferas marinha, offshore e exposição à maresia
Ambientes marinhos e offshore são exemplos de atmosferas agressivas porque podem submeter as superfícies metálicas à ação de umidade, sais e maresia.
Mesmo em locais que não estejam diretamente junto ao mar, a exposição salina pode influenciar a deterioração de estruturas, principalmente quando há falhas no acabamento, retenção de umidade ou dificuldade de limpeza.
Nessas situações, a seleção do sistema deve considerar a categoria de corrosividade aplicável ao ambiente e a condição de exposição da estrutura.
A referência à ISO 12944 pode auxiliar a organizar essa análise, pois a norma é utilizada no setor como orientação para classificação de ambientes corrosivos e seleção de sistemas de proteção.
A categoria não deve ser presumida apenas pela localização: ela precisa ser relacionada às condições efetivas de operação e exposição.
Para atmosferas marinha e offshore, o sistema pode envolver primer epóxi, camadas de tinta epóxi, acabamento em poliuretano ou outros produtos industriais de alto desempenho, conforme a especificação técnica adotada.
O ponto central é a compatibilidade entre preparação, revestimento e ambiente.
Uma pintura aplicada sobre contaminantes ou sobre uma superfície inadequadamente preparada pode apresentar falhas mesmo quando o produto escolhido é destinado a condições severas.
A definição do esquema, contudo, deve ser feita a partir das características verificadas no local e da finalidade do ativo, sem presumir que uma mesma composição atenda a todas as instalações.
Ambiente, substrato e finalidade devem orientar a especificação
A decisão técnica pode ser organizada em três perguntas.
- Ambiente interno ou externo e grau de exposição;
- Proximidade de áreas marinhas ou sujeitas à maresia;
- Condição da superfície e extensão da corrosão visível;
- Presença de revestimentos antigos e sua compatibilidade;
- Tipo de operação realizada no local;
- Interferências com máquinas, equipamentos e instalações elétricas;
- Requisitos de segurança para preparar e pintar a área;
- Necessidade de documentação e registros do processo.
Quando avaliar um sistema específico
Um sistema específico deve ser avaliado quando a estrutura estiver exposta a atmosfera agressiva, maresia, umidade frequente, produtos químicos, abrasão, variações de temperatura ou condições que possam acelerar a corrosão.
A avaliação também é recomendável quando houver descascamento, pontos de ferrugem, perda de aderência, falhas no acabamento ou histórico de repinturas sucessivas.
Nesses casos, a recomendação não deve ser feita apenas pela aparência final desejada.
É necessário identificar a origem da deterioração, definir o nível de preparação da superfície e escolher uma combinação de produtos compatível com o ambiente.
A medição da espessura da película seca, conhecida como DFT, pode fazer parte do controle da aplicação, conforme o sistema especificado e os critérios de inspeção adotados.
O objetivo dessa etapa é transformar uma necessidade ampla, como pintar uma estrutura metálica, em um escopo coerente de preparação, sistema de pintura, controles e segurança.
A análise conjunta pode ajudar a planejar a intervenção sem tratar a proteção anticorrosiva como uma atividade desconectada da operação industrial.
Controle de aplicação, espessura e conformidade técnica
A aplicação de um revestimento industrial não termina quando a tinta é distribuída sobre o substrato.
Para verificar se o sistema foi executado de acordo com a especificação definida, é necessário acompanhar as condições ambientais, controlar a espessura da película e registrar as informações relevantes da inspeção.
Esses cuidados ajudam a identificar desvios durante o serviço e favorecem decisões técnicas mais consistentes para a proteção de estruturas metálicas.
Controle de umidade e temperatura
Umidade e temperatura influenciam diretamente a aplicação e a secagem dos revestimentos.
A presença de condensação sobre o metal, por exemplo, pode comprometer a aderência e favorecer a formação de corrosão sob a película.
Temperaturas muito baixas ou muito elevadas também podem alterar a viscosidade, o tempo de secagem e o comportamento do produto durante a aplicação.
Por esse motivo, o controle deve ocorrer antes e durante as etapas críticas do serviço.
Entre os dados relevantes estão a temperatura do ambiente, a temperatura do substrato, a umidade relativa e a condição geral da superfície.
Em determinadas situações, a análise também considera a possibilidade de o substrato atingir o ponto de orvalho, condição associada ao risco de condensação.
Essas verificações não substituem a inspeção visual.
Elas complementam a avaliação da superfície e ajudam a decidir se o trabalho pode prosseguir, se deve ser ajustado ou se é necessário aguardar condições mais adequadas.
A definição dos limites aceitáveis deve seguir a ficha técnica do produto, o procedimento aplicável e os requisitos estabelecidos para o sistema de pintura.
Registros e verificação da aplicação
Um controle técnico consistente reúne informações sobre a preparação da superfície, os produtos utilizados, as condições ambientais, os horários de aplicação, as medições de espessura e as observações da inspeção.
Esse histórico facilita a rastreabilidade do serviço e permite relacionar eventuais não conformidades à etapa em que foram identificadas.
A inspeção pode incluir a verificação visual de falhas como pontos sem cobertura, contaminações, escorrimentos, bolhas, descascamentos, rugosidade inadequada ou diferenças de acabamento.
Quando necessário, a avaliação deve orientar correções compatíveis com o sistema especificado, evitando intervenções improvisadas que possam criar incompatibilidade entre camadas.
Esse processo está alinhado ao compromisso declarado da empresa com boas práticas, segurança e continuidade operacional.
A definição dos controles aplicáveis, entretanto, deve considerar as condições reais do local, o tipo de estrutura e os requisitos técnicos do revestimento selecionado.
Como a ISO 12944 e a Petrobras N-13 orientam o controle
A ISO 12944 é uma referência educacional importante para a proteção contra corrosão de estruturas de aço por sistemas de pintura, especialmente porque relaciona a seleção do esquema de proteção ao ambiente e à categoria de corrosividade.
Ela ajuda a organizar decisões sobre exposição, preparação, sistema de revestimento e desempenho esperado, sem eliminar a necessidade de avaliação técnica do ativo.
A Petrobras N-13 também é utilizada como referência em determinados contextos de pintura industrial e proteção anticorrosiva.
Sua aplicação deve ser analisada conforme o escopo contratual, o setor envolvido e os requisitos técnicos pertinentes.
Citar uma norma não significa, por si só, que qualquer sistema esteja automaticamente em conformidade.
É preciso verificar a especificação adotada, os procedimentos, os produtos compatíveis e os registros da execução.
Assim, normas e referências técnicas funcionam como base para planejamento, inspeção e documentação.
Elas não substituem a análise das condições ambientais, da preparação do substrato e da finalidade operacional da estrutura.
Por que a avaliação técnica é essencial em uma empresa de pintura industrial em Arapiraca
A avaliação técnica é o ponto de partida para definir uma pintura industrial compatível com as condições reais de cada instalação.
Em vez de aplicar um sistema padronizado a qualquer estrutura, essa análise considera o ambiente, o estado do ativo metálico, a exposição à corrosão e a finalidade operacional do local.
Por isso, quem pesquisa uma empresa de pintura industrial em Arapiraca deve observar não apenas o tipo de tinta oferecido, mas também a capacidade de diagnosticar o cenário antes de especificar o serviço.
O que deve ser levantado durante a avaliação
O primeiro passo é compreender onde a pintura será executada e quais solicitações a estrutura enfrenta.
Uma planta fabril pode apresentar contato com agentes contaminantes, variações de temperatura, umidade e circulação intensa de equipamentos.
Um galpão logístico, home center ou atacarejo pode exigir atenção especial ao fluxo de pessoas, à operação contínua e à preservação de áreas adjacentes.
Já estruturas expostas à maresia ou a atmosferas agressivas demandam análise específica da corrosividade do ambiente.
O levantamento técnico pode considerar:
- Tipo de estrutura e material do substrato;
- Presença, extensão e características da corrosão existente;
- Revestimentos antigos, descascamentos, contaminações ou outros problemas de aderência;
- Exposição à umidade, maresia, agentes químicos, intempéries e abrasão;
- Finalidade do ativo e nível de interferência aceitável na operação;
- Necessidade de preparação por jateamento abrasivo, lixamento ou limpeza química;
- Condições para aplicação e controle de umidade e temperatura;
- Requisitos de inspeção, medição da película e documentação do serviço.
Esse diagnóstico ajuda a organizar o escopo e ajuda a evitar que a escolha do revestimento seja feita somente pela aparência ou pelo nome comercial da tinta.
Como a avaliação orienta o sistema de pintura
A condição da superfície influencia diretamente a aderência e o desempenho esperado de um sistema de proteção anticorrosiva.
Uma estrutura com corrosão, resíduos, oleosidade ou revestimento deteriorado não deve ser tratada como se fosse um substrato novo e uniforme.
A preparação precisa ser definida de acordo com os contaminantes, o perfil da superfície e o grau de limpeza necessário.
A partir desse levantamento, podem ser analisadas alternativas como primer epóxi, tinta epóxi, poliuretano ou tinta industrial de alto desempenho.
A escolha deve relacionar o substrato, o ambiente e a finalidade da estrutura.
Em atmosferas marinhas, offshore ou sujeitas à maresia, por exemplo, a especificação precisa considerar a agressividade da exposição e a compatibilidade entre as camadas do revestimento.
A avaliação também permite distinguir o que faz parte da preparação, da aplicação e do controle posterior.
Jateamento abrasivo, lixamento e limpeza química cumprem funções diferentes e não devem ser tratados como etapas equivalentes.
Da mesma forma, aplicar uma quantidade maior de tinta não substitui a definição correta do sistema nem o controle da espessura da película seca, conhecida como DFT.
Integração entre engenharia e segurança operacional
A análise do local ganha consistência quando considera diferentes perspectivas técnicas.
A Engenharia Mecânica contribui para a compreensão de máquinas, estruturas, componentes e condições de manutenção.
A Engenharia Elétrica ajuda a reconhecer interferências e cuidados relacionados a instalações e equipamentos elétricos.
A Engenharia de Segurança do Trabalho amplia a avaliação dos riscos envolvidos na execução, na circulação de pessoas e na continuidade das atividades.
Essa visão multidisciplinar é relevante porque a pintura industrial não deve ser analisada de forma isolada da operação.
O planejamento precisa considerar o ativo que será protegido, a rotina do estabelecimento e as condições seguras para realizar o serviço.
Uma especificação bem fundamentada também pode facilitar a articulação com outras necessidades de manutenção industrial.
Quando o levantamento identifica desgaste em máquinas, estruturas ou componentes associados, o responsável pode avaliar a conveniência de integrar o escopo com manutenção mecânica, manutenção elétrica ou outras soluções técnicas, sem confundir essas atividades com a pintura propriamente dita.
Escopo, controles e documentação
Depois do levantamento, a avaliação técnica deve resultar em um escopo compreensível.
Esse escopo pode descrever as áreas envolvidas, a condição observada, o método de preparação considerado, o sistema de pintura a ser analisado e os controles necessários durante a aplicação.
Também é importante esclarecer quais verificações devem ser registradas, como as condições ambientais e a medição da DFT.
Referências como a ISO 12944 e a Petrobras N-13 podem orientar tecnicamente a definição de sistemas de proteção anticorrosiva, desde que sejam aplicadas de acordo com o contexto e com os requisitos pertinentes ao serviço.
A menção a uma norma, por si só, não substitui a análise do substrato, do ambiente e da finalidade da estrutura.
Uma documentação organizada contribui para a rastreabilidade do processo e ajuda o contratante a compreender por que determinada preparação ou combinação de revestimentos foi considerada.
O objetivo não é produzir registros complexos sem utilidade, mas criar uma base para verificar se as etapas previstas foram executadas sob condições compatíveis com a especificação.
Como solicitar uma avaliação técnica
Ao entrar em contato com uma empresa de pintura industrial em Arapiraca, o responsável pela instalação pode reunir informações sobre o tipo de ativo, o ambiente de exposição, a área aproximada a ser analisada, os sinais de corrosão e as restrições da operação.
Fotografias e descrições preliminares podem ajudar na compreensão inicial, mas não substituem a avaliação das condições reais no local quando ela for necessária.
A consulta pode ser utilizada para explicar o cenário, esclarecer o escopo e verificar quais informações são necessárias para uma análise adequada.
Para facilitar a conversa, é útil perguntar quais etapas de preparação serão consideradas, como o sistema de pintura será relacionado à corrosividade, quais controles serão realizados e que documentação poderá acompanhar o serviço.
A avaliação técnica deve conduzir a uma decisão transparente, alinhada à segurança, à integridade dos ativos e à continuidade operacional.
Ambiente
- A estrutura está em área interna ou externa?
- Existe exposição à maresia, umidade elevada, produtos químicos ou poluentes?
- O local pode ser classificado como ambiente agressivo ou offshore?
- Há restrições relacionadas à ventilação, acesso, operação ou segurança?
Superfície
- O substrato apresenta corrosão, descascamento ou pintura antiga?
- Existem óleos, sais, poeira, carepas ou outros contaminantes?
- A condição da superfície foi registrada por inspeção ou fotografias?
- Há necessidade de jateamento, lixamento, limpeza química ou combinação de métodos?
Exposição e finalidade
- Qual é a função da estrutura ou do equipamento?
- O ativo participa de uma operação cuja continuidade precisa ser considerada?
- O sistema de pintura precisa atender a uma categoria de corrosividade específica?
- Há requisitos do cliente, do projeto ou de uma norma aplicável?
Operação e controle
- Como serão controladas umidade e temperatura durante a aplicação?
- Como será verificada a espessura da película seca?
- Quais registros de preparação, aplicação e inspeção serão necessários?
- A intervenção precisa ser integrada a outras atividades de manutenção industrial?
Próximos passos para uma especificação responsável
A melhor definição de pintura industrial nasce da combinação entre diagnóstico, preparação adequada, escolha do sistema e controle da aplicação.
Uma especificação genérica pode desconsiderar diferenças importantes entre uma planta fabril, um galpão logístico, um home center e um atacarejo.
Também pode ignorar a influência da corrosão existente, da maresia e das condições de operação.
Esses elementos devem ser compreendidos como sinais de atuação técnica e não substituem a análise específica de cada instalação.
A integração com outras frentes, como [sistema de incêndio], [engenharia elétrica] e [engenharia mecânica], pode ser considerada quando a pintura fizer parte de uma intervenção mais ampla.
A avaliação também deve observar os requisitos de [engenharia de segurança do trabalho] e a continuidade operacional do cliente.
A Tec Solutions trabalha com preparação de superfícies, sistemas epóxi e poliuretano e proteção anticorrosiva de estruturas, tanques e equipamentos industriais, incluindo ambientes com exposição à maresia em Alagoas.
Avaliação técnica para empresa de pintura industrial em Arapiraca
Solicite uma avaliação para empresa de pintura industrial em Arapiraca e apresente as necessidades da sua instalação para definir o escopo do serviço.
Envie informações sobre o substrato, a pintura existente, a exposição ambiental e o acesso às superfícies para conversar com a equipe sobre a avaliação do revestimento.
Questões práticas de empresa de pintura industrial em Arapiraca
O que é pintura industrial?
Pintura industrial é o conjunto de procedimentos de preparação do substrato, seleção do sistema de revestimento, aplicação e controle técnico destinado a proteger superfícies, especialmente estruturas e equipamentos metálicos, contra corrosão e desgaste.
O serviço pode envolver jateamento abrasivo, lixamento, limpeza química, aplicação de primer e camadas de acabamento, sempre conforme as condições do ativo e do ambiente.
A diferença em relação a uma pintura convencional está no diagnóstico e no controle do processo.
Antes da aplicação, é necessário avaliar contaminantes, presença de corrosão, aderência de revestimentos antigos, perfil de rugosidade, umidade, temperatura e exposição da estrutura.
Essa análise ajuda a definir uma solução compatível com o substrato e com o nível de agressividade ao qual ele está submetido.
Por que o ambiente e a superfície determinam a solução?
A corrosão resulta da interação entre o material e as condições de exposição.
Umidade, sais, agentes químicos, variações de temperatura, abrasão e atmosfera marinha podem acelerar a deterioração de estruturas metálicas.
Mesmo quando duas superfícies parecem semelhantes, elas podem exigir preparações e revestimentos diferentes por causa do histórico de uso, da ventilação, da proximidade do mar ou do contato com agentes agressivos.
A preparação superficial é igualmente decisiva.
Aplicar tinta sobre ferrugem ativa, resíduos, graxa ou uma camada antiga sem aderência pode comprometer a ligação entre o revestimento e o substrato.
O resultado pode ser falha prematura, necessidade de retrabalho e interrupções que poderiam ser reduzidas com uma avaliação inicial mais cuidadosa.
Assim, a pintura industrial deve ser tratada como um sistema: diagnóstico, preparação, especificação, aplicação e inspeção estão conectados.
As certificações CREA informadas para os engenheiros das áreas mecânica e elétrica reforçam o compromisso declarado com o profissionalismo e a qualidade técnica.
Informações sobre o tipo de estrutura, condições da superfície, exposição ambiental, finalidade do ativo e limitações da operação ajudam a transformar uma necessidade genérica em um escopo coerente.
Em síntese, contratar uma empresa de pintura industrial exige mais do que comparar materiais ou selecionar um acabamento.
O critério central é a capacidade de conectar ambiente, substrato, sistema de revestimento, controle de aplicação e segurança operacional.
Essa abordagem contribui para decisões mais informadas e para um planejamento alinhado à integridade dos ativos e à continuidade das atividades.
Qual é a diferença entre Sa 2½ e Sa 3?
Sa 2½ e Sa 3 indicam o mesmo nível de preparação?
Não.
Ambos representam padrões de limpeza por jateamento abrasivo, mas Sa 3 exige uma condição visual mais rigorosa, com aparência metálica uniforme e ausência de resíduos visíveis relevantes.
Sa 2½ também exige limpeza intensa, porém admite pequenas manchas ou sombras residuais firmemente aderidas, conforme o critério aplicável.
Sa 3 é sempre a melhor escolha?
Não necessariamente.
O nível adequado deve ser definido pela especificação técnica, pelo ambiente de exposição, pelo estado do substrato, pelo sistema de pintura e pela finalidade da estrutura.
Exigir um grau de preparação sem avaliar essas variáveis pode gerar um procedimento inadequado para a operação.
O jateamento substitui a inspeção da superfície?
O jateamento é uma etapa de preparação, enquanto a inspeção verifica se as condições necessárias foram alcançadas.
Após o procedimento, ainda é preciso conferir limpeza, perfil de rugosidade, ausência de contaminantes e compatibilidade com a aplicação.
A análise deve considerar o ativo metálico, o ambiente, a corrosividade, a operação e o sistema de pintura pretendido.
Epóxi ou poliuretano: qual é a melhor opção?
A escolha depende do ambiente, do substrato, da função da estrutura e da composição do sistema completo.
O epóxi pode participar da base ou de camadas de proteção, enquanto o poliuretano pode ser especificado como acabamento em determinados cenários.
A decisão precisa considerar compatibilidade, exposição e requisitos de manutenção.
Ambientes com maresia exigem um sistema diferente?
A maresia pode aumentar a agressividade da exposição e deve ser considerada na classificação de corrosividade.
Em ambientes marinhos e offshore, a preparação e a seleção do sistema precisam ser avaliadas com maior rigor, considerando a condição real da superfície e a finalidade do ativo.
Uma tinta industrial de alto desempenho resolve qualquer problema de corrosão?
A tinta é apenas uma parte do sistema.
A remoção de contaminantes, a preparação adequada, a compatibilidade entre camadas e o controle da aplicação também influenciam a proteção.
A origem da corrosão e as condições ambientais precisam ser analisadas antes da especificação.
Quando é necessário solicitar avaliação técnica?
A avaliação é especialmente importante quando houver corrosão visível, exposição à maresia, revestimento antigo, operação severa, interferência com máquinas ou instalações elétricas, ou dúvida sobre qual combinação de primer, tinta e acabamento utilizar.
O que significa DFT na pintura industrial?
DFT é a sigla em inglês para Dry Film Thickness, ou espessura da película seca.
A medição indica a espessura do revestimento depois da secagem, considerando o sistema aplicado sobre a superfície metálica.
Em vez de avaliar a qualidade apenas pela aparência, o controle de DFT fornece uma referência objetiva para verificar se a camada aplicada está compatível com a especificação técnica do projeto ou do fabricante do revestimento.
Medir a DFT não significa simplesmente aplicar mais tinta.
Uma espessura acima ou abaixo do previsto pode indicar problemas diferentes.
Camadas insuficientes podem reduzir a proteção esperada para o ambiente de exposição, enquanto o excesso de material pode favorecer falhas de secagem, retenção de solventes, escorrimentos, trincas ou perda de aderência.
Por isso, a interpretação da medição deve considerar o tipo de produto, o número de demãos, o perfil da superfície, o método de aplicação e a condição de serviço do ativo.
A verificação costuma ser realizada com instrumentos adequados ao substrato e ao revestimento, em pontos distribuídos de maneira representativa.
Os resultados podem ser registrados junto com a identificação da área, a etapa executada e as condições observadas.
O formato dos registros depende do escopo e dos critérios técnicos definidos para cada serviço.
O que é DFT e por que essa medição importa?
DFT é a espessura da película seca do revestimento.
A medição ajuda a verificar se a camada aplicada está coerente com os critérios técnicos definidos para o sistema de pintura.
Medir DFT promove sozinho a qualidade do serviço?
Não.
A espessura é apenas um dos controles.
Também é necessário considerar a preparação da superfície, a aderência, as condições ambientais, a compatibilidade entre camadas e a inspeção visual.
Por que controlar a umidade e a temperatura?
Porque essas condições podem interferir na aderência, na secagem e no acabamento do revestimento, além de aumentar o risco de condensação sobre o substrato.
A ISO 12944 define um único sistema de pintura para todos os ambientes?
Não.
A seleção depende da exposição, da categoria de corrosividade, do substrato, da finalidade da estrutura e das especificações do projeto.
A Petrobras N-13 se aplica a qualquer pintura industrial?
Sua pertinência depende do contexto técnico e do escopo do serviço.
A avaliação deve indicar quais requisitos são aplicáveis à instalação e ao sistema especificado.
A integração entre pintura industrial, engenharia mecânica e engenharia de segurança do trabalho contribui para relacionar a proteção anticorrosiva aos riscos do ambiente e à continuidade operacional.
Quais são as principais etapas da pintura industrial?
De forma geral, o serviço começa com a avaliação técnica do local e das estruturas metálicas.
Em seguida, são definidos o nível de preparação da superfície, o sistema de pintura compatível com o ambiente e os controles necessários durante a aplicação.
As etapas podem envolver inspeção do substrato, remoção de corrosão e contaminantes, jateamento abrasivo, lixamento ou limpeza química, aplicação das camadas especificadas e verificação da película seca.
A sequência exata depende da condição da superfície, da exposição ambiental e da finalidade do ativo.
A pintura industrial não deve ser tratada como uma simples aplicação estética.
O desempenho do revestimento depende da interação entre substrato, preparação, produto, condições ambientais e método de aplicação.
Por isso, uma avaliação técnica é importante antes da definição do escopo.
Qual é a diferença entre jateamento Sa 2½ e Sa 3?
Sa 2½ e Sa 3 são graus de preparação de superfícies por jateamento abrasivo.
O grau Sa 2½ corresponde a uma limpeza muito cuidadosa, na qual a superfície fica livre de materiais pouco aderidos, carepa de laminação, ferrugem e contaminantes visíveis, restando apenas marcas ou manchas muito discretas quando aplicável.
O grau Sa 3 representa uma preparação ainda mais rigorosa, com a intenção de deixar o substrato visualmente mais limpo e uniforme.
A escolha entre esses níveis não deve ser feita apenas pelo nome do procedimento.
Ela precisa considerar o estado do metal, o ambiente de exposição, o sistema de pintura especificado e os requisitos de inspeção.
Também é necessário verificar se o perfil de rugosidade e a limpeza obtidos são compatíveis com o revestimento que será aplicado.
Lixamento e limpeza química substituem o jateamento?
Lixamento, limpeza química e jateamento são métodos de preparação que podem ter finalidades diferentes.
O lixamento pode ser utilizado para remover materiais aderidos, corrigir irregularidades ou preparar áreas específicas.
A limpeza química pode auxiliar na remoção de contaminantes, óleos ou resíduos, desde que seja compatível com o substrato e com o sistema de pintura.
O jateamento abrasivo, por sua vez, também atua na remoção de produtos de corrosão e na formação de um perfil de superfície que favorece a aderência.
A decisão sobre qual método utilizar, ou se será necessário combinar métodos, depende da inspeção da estrutura e das condições de execução.
Quando utilizar primer epóxi, tinta epóxi ou poliuretano?
O primer epóxi pode atuar como camada de preparação e proteção do substrato, enquanto a tinta epóxi é normalmente associada a sistemas que precisam de resistência e aderência em determinadas condições industriais.
A tinta poliuretano pode ser considerada em esquemas que exigem características específicas de acabamento e exposição.
Já a tinta industrial de alto desempenho pode integrar uma especificação desenvolvida para determinada condição de operação.
Não existe um sistema universalmente adequado para todos os ativos.
A seleção deve considerar o substrato, a agressividade do ambiente, a presença de umidade ou maresia, a exposição química, a incidência de intempéries, a finalidade da estrutura e a compatibilidade entre as camadas.
Em atmosferas marinhas e offshore, a análise precisa ser especialmente cuidadosa devido ao potencial de corrosão associado à salinidade e à umidade.
O que muda em ambientes agressivos ou com maresia?
Em ambientes agressivos, o sistema de pintura precisa ser analisado em função da categoria de corrosividade e das condições reais de exposição.
A presença de maresia, umidade elevada, contaminantes atmosféricos ou agentes industriais pode aumentar a demanda por preparação adequada, seleção criteriosa das camadas e controle mais rigoroso da aplicação.
Nesses casos, não basta escolher uma tinta considerada resistente.
É necessário avaliar a condição do substrato, a espessura prevista para cada camada, a compatibilidade dos produtos e a possibilidade de inspeção durante o serviço.
Sistemas destinados a atmosferas marinha e offshore devem ser definidos de acordo com a especificação técnica aplicável ao ativo.
Qual é a relação entre a ISO 12944 e a pintura anticorrosiva?
A ISO 12944 é uma referência técnica internacional relacionada à proteção contra corrosão de estruturas de aço por sistemas de pintura.
Ela aborda aspectos como classificação de ambientes, preparação, seleção de sistemas e avaliação de desempenho, conforme a parte da norma aplicável ao caso.
A norma não elimina a necessidade de inspeção do local.
Ela serve como referência para organizar a especificação do revestimento de acordo com a exposição e o nível de proteção pretendido.
A definição final deve considerar a estrutura, o ambiente e os requisitos técnicos do projeto.
O que é a Petrobras N-13 e por que ela pode ser mencionada?
A Petrobras N-13 é uma referência técnica utilizada em determinados contextos de pintura e proteção anticorrosiva.
Sua aplicação depende do escopo, do tipo de instalação e dos requisitos definidos para o serviço.
Portanto, mencionar essa referência não significa que todo trabalho de pintura industrial precise seguir automaticamente seus critérios.
Quando houver exigência contratual, especificação de engenharia ou requisito do cliente, é necessário verificar a versão aplicável, os procedimentos previstos e os critérios de inspeção correspondentes.
A conformidade deve ser analisada tecnicamente, sem presumir que uma única norma atenda a todos os cenários.
Quais informações fornecer em uma avaliação técnica?
Para tornar a avaliação mais objetiva, o responsável pela instalação pode reunir informações como:
- Tipo de estrutura ou equipamento que receberá o revestimento;
- Material e condição aparente do substrato metálico;
- Presença de ferrugem, pintura antiga, óleo, sais, poeira ou outros contaminantes;
- Ambiente de exposição, incluindo umidade, maresia, agentes químicos e intempéries;
- Finalidade operacional do ativo e impacto de uma eventual intervenção;
- Áreas aproximadas e partes que exigem acesso ou preparação diferenciada;
- Histórico conhecido de manutenção ou repintura;
- Requisitos técnicos, normas ou especificações já definidos pelo cliente;
- Registros fotográficos e informações sobre restrições de segurança no local.
Esses dados não substituem a inspeção, mas ajudam a organizar o levantamento inicial.
O escopo deve ser confirmado a partir das condições reais encontradas.
Por fim, qual é a função da estrutura e quais solicitações ela recebe durante a operação?
Essa lógica ajuda a evitar confundir um revestimento de acabamento com um sistema completo de proteção anticorrosiva.
Também ajuda a identificar quando a intervenção deve ser integrada a outras atividades de manutenção.
Em uma planta industrial, por exemplo, estruturas metálicas podem estar próximas de máquinas, instalações elétricas, sistemas de incêndio e áreas de circulação.
O planejamento precisa considerar segurança, isolamento da área, proteção de componentes adjacentes e continuidade operacional.
Essa integração é relevante quando a condição da estrutura interfere no funcionamento de equipamentos, na proteção das instalações ou no planejamento de intervenções.
Para definir o sistema com maior precisão, a avaliação técnica pode verificar:
Para saber mais sobre empresa de pintura industrial em Arapiraca
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA