Galeria
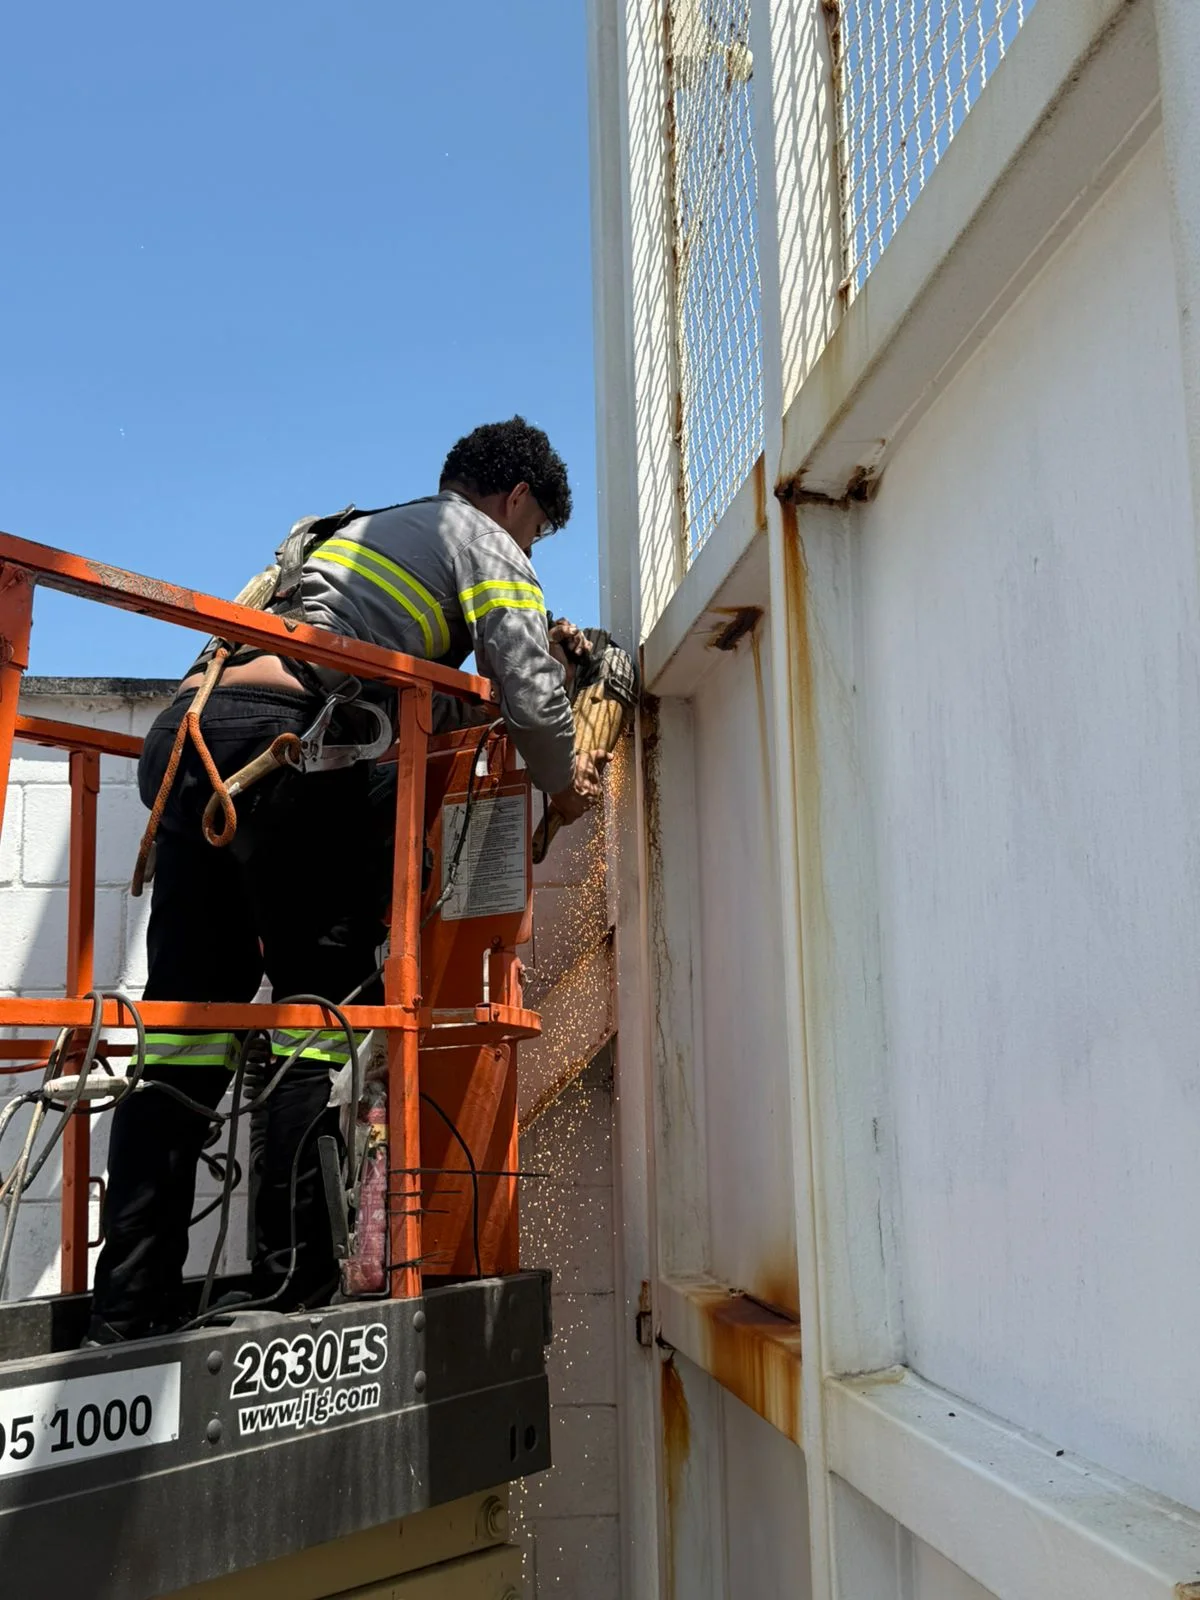
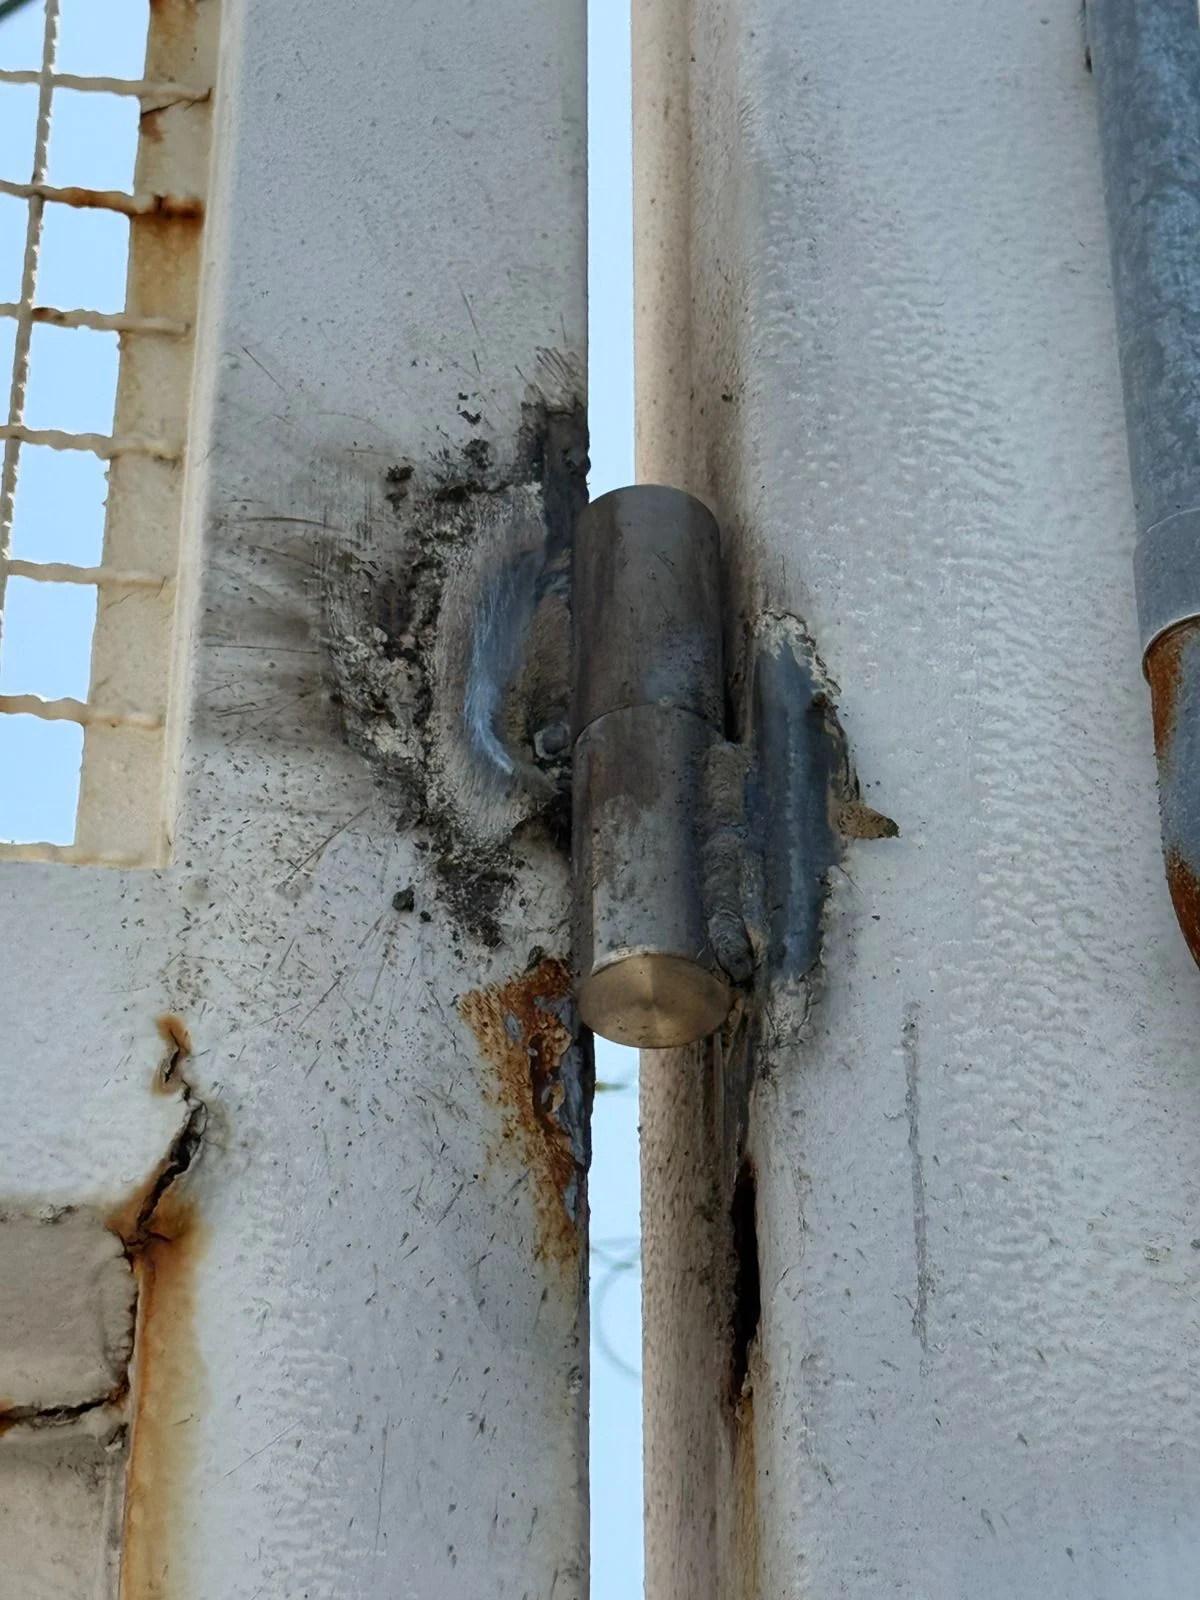
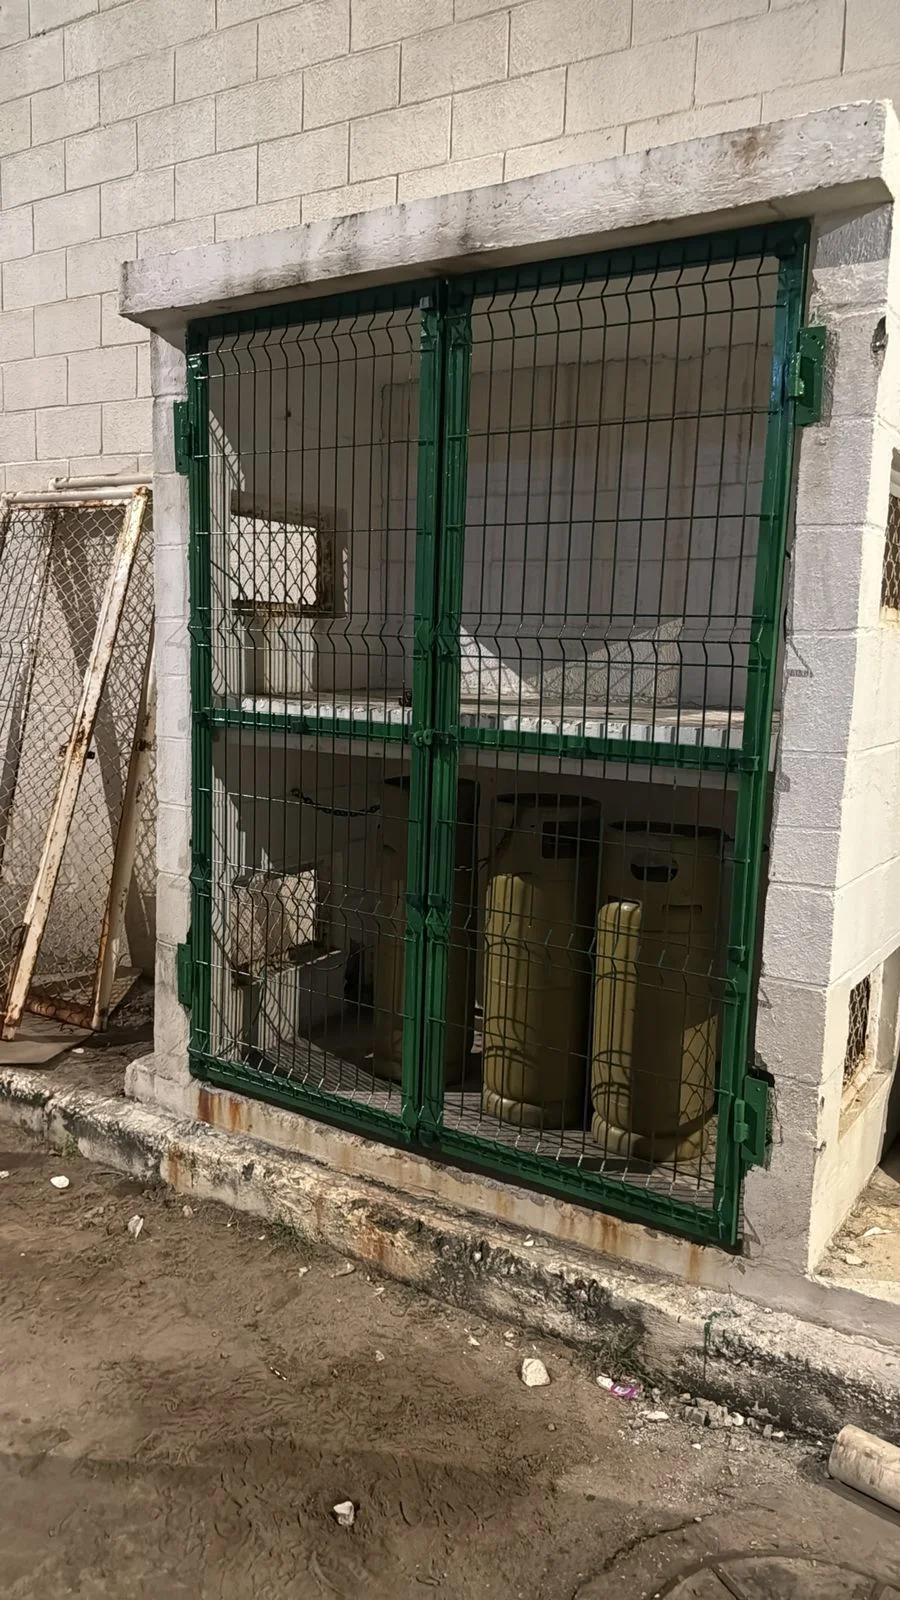
Clique nas imagens para ampliar
Solda tig: processo, aplicações e critérios para soldagem industrial
A solda tig é um processo de soldagem por arco elétrico que utiliza um eletrodo de tungstênio não consumível para formar a união entre as peças.
A região da solda é protegida por um gás inerte, enquanto um metal de adição pode ser introduzido separadamente quando o projeto exige preenchimento da junta.
O método é conhecido pelo controle do arco e pela possibilidade de produzir cordões com acabamento preciso, desde que a preparação e os parâmetros sejam definidos de acordo com o material e a aplicação.
Como o processo funciona
- Preparação da junta: as superfícies são alinhadas, limpas e posicionadas conforme o desenho ou procedimento aplicável.
- Abertura do arco: o equipamento estabelece um arco elétrico entre o eletrodo de tungstênio e a peça, gerando o calor necessário à fusão localizada.
- Formação da poça de fusão: o operador controla a distância, a movimentação da tocha e a energia aplicada para manter uma poça estável.
- Adição de material: quando necessário, a vareta ou o arame de adição é introduzido na poça de fusão de maneira controlada.
- Proteção gasosa e solidificação: o gás de proteção pode reduzir o contato da região aquecida com o ar, ajudando a evitar contaminações durante a soldagem e o resfriamento.
- Inspeção e acabamento: após a execução, a junta pode ser examinada visualmente ou submetida a ensaios compatíveis com os requisitos do projeto.
Componentes principais
- Fonte de soldagem: fornece e controla a corrente elétrica do processo.
- Tocha TIG: conduz a corrente, o eletrodo e o gás de proteção até a região da junta.
- Eletrodo de tungstênio: mantém o arco sem ser consumido como metal de preenchimento durante a operação normal.
- Gás de proteção: cria uma atmosfera protegida ao redor do arco e da poça de fusão; a seleção depende do material e do procedimento.
- Metal de adição: pode ser usado para completar a junta, respeitando a especificação do material e os requisitos de compatibilidade.
- Peças e dispositivos de posicionamento: mantêm o alinhamento e ajudam a controlar a repetibilidade da montagem.
Soldagem manual e automatizada
Na soldagem TIG manual, o profissional coordena diretamente a tocha, o arco, a velocidade de avanço e a alimentação do metal de adição.
Essa flexibilidade é útil em reparos, montagens e geometrias que exigem adaptação durante a execução, mas depende da habilidade do soldador e do controle das condições de trabalho.
Na soldagem automatizada ou mecanizada, parte dos movimentos e dos parâmetros é controlada por equipamentos.
Isso pode favorecer a repetibilidade em componentes padronizados e em produção seriada, desde que o conjunto tenha sido projetado, ajustado e validado para aquela aplicação.
A escolha entre operação manual e automatizada depende da geometria, do volume de produção, do acesso à junta, da tolerância dimensional e do nível de rastreabilidade exigido.
Procedimento qualificado e aplicação industrial
A solda TIG não deve ser definida apenas pelo acabamento visual.
Em estruturas, tubulações, dutos, tanques, vasos de pressão ou na recuperação de equipamentos, é necessário avaliar material, espessura, posição, finalidade da junta e condições de operação.
O procedimento de soldagem deve ser especificado e qualificado conforme os requisitos aplicáveis ao projeto, com soldadores qualificados quando exigido.
A seleção do método, do consumível, do gás e da inspeção deve ser confirmada tecnicamente para cada escopo.
Em projetos sujeitos a requisitos normativos, a documentação, a rastreabilidade e os ensaios necessários precisam ser definidos antes da fabricação ou da montagem.
Etapas da soldagem TIG e controles do processo
A qualidade da solda TIG depende de uma sequência controlada: preparação da junta, remoção de contaminantes, abertura estável do arco, formação adequada da poça de fusão, adição gradual do metal e proteção gasosa contínua.
Os parâmetros devem ser definidos conforme o material, a espessura, a posição de soldagem, o tipo de junta e o procedimento qualificado aplicável ao projeto.
1. Checklist de preparação da junta
Antes de iniciar a soldagem, verifique:
- Desenho, especificação técnica ou procedimento de soldagem aplicável;
- Material de base, espessura e condição superficial;
- Geometria da junta, abertura, alinhamento e acessibilidade;
- Necessidade de ponteamento, chanfro ou preparação específica;
- Identificação e compatibilidade do metal de adição;
- Regulagem e condição operacional da fonte, da tocha, dos cabos e do sistema de gás;
- Uso de equipamentos de proteção individual e isolamento adequado da área;
- Remoção de umidade, óleo, tinta, carepa, óxidos e outros contaminantes;
- Possibilidade de inspeção visual e, quando previsto, realização de ensaios posteriores.
Em componentes industriais, a preparação deve considerar também a sequência de montagem.
Um alinhamento inadequado ou uma junta com restrição excessiva pode gerar tensões, deformações e descontinuidades mesmo quando a execução do arco é estável.
2. Limpeza e remoção de contaminantes
A limpeza influencia diretamente a estabilidade do arco e a integridade do cordão.
O método deve ser compatível com o metal de base e não pode introduzir contaminantes adicionais.
Em termos gerais, a superfície deve estar livre de graxa, óleo, umidade, partículas soltas, resíduos de corte e oxidação excessiva.
Para materiais que formam uma camada superficial de óxido, como o alumínio, a preparação exige atenção especial e ferramentas que não tenham sido contaminadas por outros metais.
Em aço inoxidável, deve-se evitar contato com ferramentas ou escovas que possam transferir partículas de aço carbono para a superfície.
A limpeza também precisa alcançar as regiões próximas à junta.
Resíduos nas laterais podem ser arrastados para a poça de fusão, provocando porosidade, inclusões ou perda de acabamento.
Após a preparação, evite tocar a área com as mãos sem proteção adequada e mantenha o material protegido contra poeira e umidade até o início da operação.
3. Posicionamento da tocha e do material de adição
A tocha deve permanecer em posição que favoreça a cobertura da poça pelo gás de proteção e permita ao soldador observar a fusão.
O eletrodo de tungstênio não deve tocar o metal de base nem o material de adição, pois esse contato pode contaminar a ponta e comprometer a estabilidade do arco.
O material de adição deve ser introduzido de forma controlada, normalmente na borda dianteira ou na região adequada da poça, sem movimentos bruscos.
A ponta da vareta deve permanecer dentro da proteção gasosa enquanto estiver aquecida.
Retirá-la repetidamente para fora dessa zona pode favorecer oxidação e contaminar o consumível.
A coordenação entre deslocamento da tocha e alimentação da vareta é essencial.
Movimentos excessivamente amplos podem reduzir a proteção e causar irregularidade no cordão; movimentos muito rápidos podem deixar falta de fusão ou deposição insuficiente.
A técnica deve ser ajustada ao tipo de junta, à posição de soldagem e à fluidez do material.
4. Controle de calor e velocidade de avanço
O controle térmico deve equilibrar fusão suficiente e preservação das características do componente.
Uma entrada de calor excessiva pode aumentar a deformação, alterar a aparência da região afetada pelo calor e favorecer perfuração em chapas finas.
Uma entrada insuficiente pode resultar em falta de fusão ou penetração inadequada.
A velocidade de avanço deve acompanhar o tamanho da poça e a necessidade de deposição.
Se o deslocamento for lento demais, a poça pode ficar larga e difícil de controlar.
Se for rápido demais, o cordão pode apresentar descontinuidade, mordedura ou fusão incompleta nas laterais.
O soldador deve observar continuamente o comportamento da poça, a penetração aparente, a uniformidade do cordão e a estabilidade do arco.
Em peças com maior restrição ou massa térmica, a sequência de passes e a distribuição do calor também devem ser planejadas para limitar distorções.
5. Proteção gasosa durante a soldagem
No processo TIG, o gás de proteção pode reduzir o contato da poça e do eletrodo aquecido com o ar atmosférico.
A proteção precisa ser suficiente para a condição de trabalho, mas uma vazão inadequada, turbulência, correntes de ar ou vazamentos podem comprometer o resultado.
Antes da abertura do arco, confirme a integridade das conexões, da mangueira, do regulador e da tocha.
Durante a soldagem, proteja a região contra vento e mantenha a tocha em posição que não interrompa a cobertura da poça.
Ao final, a proteção pode precisar ser mantida pelo tempo previsto no procedimento para reduzir a oxidação do cordão e da extremidade aquecida.
A seleção do gás, da vazão e da técnica de proteção não deve ser feita por regra única.
Esses fatores dependem do material, da geometria da junta, da posição, do acabamento exigido e do procedimento de soldagem definido para o serviço.
6. Erros comuns e formas gerais de prevenção
- Contaminação do eletrodo: pode ocorrer após o contato com a poça ou com o metal de adição. A prevenção envolve manter distância e controle da tocha; se houver contaminação, a ponta deve ser preparada conforme o procedimento aplicável.
- Porosidade: pode estar associada a sujeira, umidade, vazamento, proteção insuficiente ou turbulência do gás. A prevenção começa pela limpeza, pela verificação do sistema de proteção e pelo controle do ambiente.
- Falta de fusão: geralmente exige revisão da preparação da junta, da energia aplicada, da velocidade de avanço e da técnica de movimentação.
- Mordedura ou cordão irregular: pode resultar de calor excessivo, avanço inadequado ou alimentação desuniforme. A observação da poça e a estabilidade dos movimentos ajudam a reduzir o problema.
- Oxidação superficial: indica proteção gasosa insuficiente ou interrupção da cobertura durante o resfriamento. Verifique posicionamento, vazão, correntes de ar e tempo de proteção previsto.
- Deformação: pode ser reduzida com preparação correta, ponteamento, sequência de soldagem e distribuição controlada do calor, sempre conforme o projeto e o procedimento aplicável.
- Trincas ou descontinuidades relevantes: exigem interrupção da avaliação informal e análise técnica da causa, do material, da junta e dos requisitos de inspeção.
Ao terminar, faça a inspeção visual do cordão e da região adjacente, registrando eventuais ocorrências conforme a documentação do serviço.
Quando o componente, a criticidade ou a norma aplicável exigir, a avaliação deve ser complementada por ensaios não destrutivos e pela rastreabilidade prevista no procedimento.
Em serviços industriais de caldeiraria, tubulações, tanques ou recuperação de equipamentos, a definição dos controles deve ser validada tecnicamente antes da execução.
Metais e aplicações industriais da solda TIG
A solda TIG pode ser considerada em diferentes aplicações industriais quando são necessários controle do arco, acabamento cuidadoso e compatibilidade entre o procedimento de soldagem, o metal e as condições de operação.
A escolha não deve ser automática: depende do material, da espessura, da geometria da junta, da posição de soldagem, dos requisitos de inspeção e da finalidade do componente.
Aço carbono em aplicações compatíveis
Em aço carbono, o processo TIG pode ser utilizado em juntas que exigem controle de penetração e acabamento, especialmente em componentes cuja qualidade da solda precisa ser avaliada conforme o projeto.
A preparação da junta, a remoção de contaminantes e o controle do aporte térmico são importantes para reduzir riscos de descontinuidades, deformações e alterações indesejadas no material.
A aplicação deve considerar a espessura da chapa, o tipo de junta, a posição de soldagem e a necessidade de metal de adição.
Em estruturas metálicas, tubulações, dutos ou partes de equipamentos, o procedimento adequado deve ser definido por avaliação técnica, sem presumir que a solda TIG seja a opção mais produtiva para todos os casos.
Aço inox em componentes e estruturas
O aço inoxidável pode exigir controle rigoroso da limpeza, da proteção gasosa e do calor aplicado.
Esses cuidados ajudam a preservar o acabamento e a reduzir alterações na região soldada.
A solda TIG é frequentemente considerada quando a aparência, o controle do cordão ou a precisão da junta são relevantes para o componente ou para a estrutura.
Antes da execução, é necessário verificar o tipo de aço inox, a espessura, a preparação das superfícies e os requisitos de serviço.
Em componentes industriais, a seleção do procedimento e dos consumíveis deve ser compatível com o material especificado e com os critérios de inspeção do projeto.
Alumínio e cuidados gerais de processo
O alumínio apresenta características que tornam o controle do processo particularmente importante, como a presença de camada de óxido, a elevada condutividade térmica e a sensibilidade à preparação da superfície.
Por isso, a solda TIG em alumínio requer limpeza adequada, escolha compatível de consumíveis e controle das condições de proteção e aquecimento.
A avaliação deve abranger a liga, a espessura, o tipo de junta e a finalidade do componente.
Sem essas informações, não é possível afirmar previamente que o processo atenderá ao projeto.
A definição técnica também deve considerar o acabamento esperado e os métodos de inspeção aplicáveis.
Tubulações e dutos industriais
Em tubulações e dutos industriais, a solda TIG pode ser considerada quando o projeto exige maior controle da raiz, do acabamento interno ou da qualidade da junta.
A decisão depende do fluido, das condições de operação, do material, do diâmetro, da espessura, da posição de soldagem e dos requisitos documentais definidos para o sistema.
A execução deve ser baseada em procedimento de soldagem aplicável, com preparação, alinhamento, proteção gasosa e inspeção compatíveis com o serviço.
Tanques e vasos de pressão conforme requisitos aplicáveis
Em tanques e vasos de pressão, a seleção do processo de soldagem deve estar subordinada aos requisitos de projeto, fabricação, inspeção e operação do equipamento.
A solda TIG pode fazer parte de uma estratégia de fabricação ou reparo em situações compatíveis, mas sua utilização não deve ser presumida sem análise do material, da espessura, da junta, do procedimento qualificado e das exigências normativas aplicáveis.
A aplicação efetiva dessas referências depende do equipamento, da finalidade e do escopo contratado.
Também podem ser definidos ensaios não destrutivos, como líquido penetrante, ultrassom ou radiografia, conforme os critérios técnicos do projeto.
Reforma e recuperação de equipamentos mediante avaliação técnica
Na reforma e recuperação de equipamentos, a solda TIG pode ser considerada para recompor componentes ou executar reparos em materiais compatíveis, desde que a causa do dano, o estado do equipamento e as condições de operação sejam previamente avaliados.
O diagnóstico deve verificar trincas, desgaste, deformações, contaminação, acessibilidade e riscos associados à intervenção.
Uma recuperação tecnicamente responsável envolve definir o método de reparo, os materiais permitidos, a preparação da área, o procedimento de soldagem e a inspeção posterior.
Gases de proteção, eletrodos e materiais de adição
Na solda TIG, o gás de proteção, o eletrodo de tungstênio e o metal de adição precisam ser selecionados em conjunto.
Essa escolha depende do metal-base, da espessura, da posição de soldagem, do acabamento exigido, do tipo de junta e do procedimento de soldagem aplicável ao projeto.
Função do gás de proteção
O gás de proteção forma uma atmosfera ao redor do arco e da poça de fusão, reduzindo o contato com oxigênio, nitrogênio, umidade e outros contaminantes do ambiente.
Essa proteção ajuda a evitar porosidade, oxidação, instabilidade do arco e alterações indesejadas nas propriedades do cordão.
A proteção deve abranger adequadamente a região soldada durante a abertura do arco, a fusão e o resfriamento inicial.
Vazão excessiva também pode ser prejudicial, pois pode gerar turbulência e arrastar ar para a zona protegida.
Por isso, a regulagem deve ser definida conforme a tocha, o bocal, a posição, o ambiente e o procedimento qualificado.
Argônio e misturas aplicáveis
O argônio é amplamente utilizado na solda TIG por ser um gás inerte que favorece a abertura e a estabilidade do arco.
Em muitos trabalhos, ele contribui para um controle preciso da poça de fusão e para um acabamento uniforme, especialmente quando o processo exige controle térmico e baixa dispersão.
Misturas com hélio ou outros gases podem ser consideradas em situações específicas, como quando se busca maior aporte térmico ou velocidade de soldagem.
A adoção de uma mistura não deve ser feita apenas por preferência operacional: é necessário avaliar o metal, a espessura, a posição, a geometria da junta, a dissipação de calor e os requisitos do procedimento de soldagem.
Em ambientes industriais, também é importante verificar a pureza do gás, a integridade das mangueiras, a estanqueidade das conexões e a condição do regulador.
Esses cuidados ajudam a evitar variações na proteção e ajudam a manter a repetibilidade do processo.
Tipos de eletrodo de tungstênio
O eletrodo de tungstênio é não consumível e conduz a corrente para formar o arco.
Embora não seja normalmente incorporado ao cordão como metal de adição, sua composição, diâmetro, preparação da ponta e condição de uso influenciam a estabilidade do arco e o controle da soldagem.
A escolha do tipo de eletrodo deve considerar, entre outros fatores:
- Tipo de corrente utilizada;
- Material que será soldado;
- Faixa de corrente do trabalho;
- Geometria da junta;
- Necessidade de controle e estabilidade do arco;
- Orientação prevista no procedimento de soldagem.
A ponta pode ser preparada com diferentes geometrias, como afiada, truncada ou conformada de acordo com a aplicação.
A preparação inadequada, o desgaste excessivo ou a contaminação por contato com a poça podem provocar inclusões de tungstênio, instabilidade e necessidade de recondicionamento.
Escolha do metal de adição
O metal de adição deve ser compatível com o metal-base e com as propriedades requeridas para a junta.
A seleção pode envolver resistência mecânica, ductilidade, resistência à corrosão, compatibilidade metalúrgica, temperatura de serviço e condições de fabricação ou reparo.
Em aplicações com aço carbono, aço inox ou alumínio, o consumível não deve ser escolhido somente pela aparência ou pelo diâmetro.
É necessário verificar a especificação aplicável, a espessura, a posição, a folga da junta, a diluição esperada e o procedimento de soldagem.
Em alguns casos, a soldagem pode ser feita sem adição; em outros, o uso de vareta é necessário para preencher a junta ou atingir o perfil projetado.
Para estruturas metálicas, tubulações, dutos, tanques, vasos de pressão e recuperação de equipamentos, a definição do consumível deve estar vinculada ao projeto e aos requisitos de inspeção.
Contaminação e vazão inadequada
A contaminação pode ocorrer por óleo, graxa, tinta, óxidos, umidade, partículas, ferramentas inadequadas ou contato acidental do eletrodo com a poça de fusão.
Seus efeitos podem incluir porosidade, inclusões, falta de fusão, alteração visual do cordão e redução da confiabilidade da junta.
Entre as medidas gerais de prevenção estão:
- Limpar e preparar corretamente o metal-base e as bordas da junta;
- Manter o gás e os consumíveis protegidos contra umidade e sujeira;
- Evitar contato do eletrodo de tungstênio com o metal fundido;
- Conferir mangueiras, conexões, reguladores e cilindros antes do uso;
- Ajustar a vazão conforme o procedimento e as condições do local;
- Proteger a região contra correntes de ar que possam dispersar o gás;
- Recondicionar ou substituir o eletrodo quando houver contaminação relevante.
Uma vazão baixa pode deixar a poça exposta; uma vazão alta pode causar turbulência.
Em ambos os casos, a proteção perde eficiência.
O ajuste correto deve ser validado pelo responsável técnico e pelo procedimento aplicável, sem copiar parâmetros de um projeto para outro.
Armazenamento e preparação dos consumíveis
Cilindros de gás devem permanecer em condições seguras, identificados e protegidos contra danos, calor excessivo e movimentação inadequada.
As conexões precisam estar limpas e compatíveis, e a linha de gás deve ser verificada quanto a vazamentos e obstruções.
Varetas e demais materiais de adição devem ser armazenados conforme a especificação do fabricante e os requisitos do processo.
Antes da utilização, é recomendável conferir identificação, lote quando aplicável, integridade da embalagem, sinais de oxidação e compatibilidade com o material-base.
Os eletrodos de tungstênio devem ser mantidos limpos e separados de ferramentas ou materiais que possam contaminá-los.
A preparação da ponta deve utilizar equipamento e método apropriados, evitando incorporar partículas ao eletrodo.
Em serviços industriais de caldeiraria e solda, esses controles devem ser integrados ao procedimento, à inspeção e à rastreabilidade documental definidos para o projeto.
Solda TIG, MIG/MAG e eletrodo revestido: diferenças
A escolha entre solda TIG, MIG/MAG e eletrodo revestido depende do material, da espessura, da posição de soldagem, do nível de acabamento exigido, da produtividade esperada e das condições do local de trabalho.
Nenhum processo é universalmente superior: cada método apresenta vantagens, limitações e aplicações mais adequadas.
Comparação conceitual entre TIG e MIG/MAG
Na solda TIG, o arco elétrico é estabelecido entre a peça e um eletrodo de tungstênio não consumível.
O metal de adição, quando necessário, é introduzido separadamente, enquanto o gás de proteção pode reduzir a contaminação da poça de fusão.
Esse controle favorece cordões com acabamento mais preciso, especialmente quando a aparência e o controle térmico são relevantes.
Na soldagem MIG/MAG, o arame-eletrodo é consumível e alimentado de forma contínua.
O processo tende a favorecer maior taxa de deposição e produtividade em muitas operações, mas exige controle adequado da transferência metálica, da regulagem do equipamento, da proteção gasosa e da preparação da junta.
A sigla MIG está associada ao uso de gás inerte, enquanto MAG utiliza gás ativo ou mistura com participação ativa no processo.
De forma geral, a solda TIG costuma ser considerada quando o projeto exige maior controle do arco, menor quantidade de respingos e acabamento cuidadoso.
A MIG/MAG pode ser uma alternativa mais produtiva para fabricação e montagem de estruturas, componentes e conjuntos compatíveis com o procedimento definido.
A decisão deve considerar também a posição de soldagem, o acesso à junta e a possibilidade de mecanização ou automação.
Diferenças entre TIG e eletrodo revestido
No eletrodo revestido, o consumível contém um revestimento que contribui para a proteção da poça de fusão e para a formação da escória.
O processo é versátil e pode ser utilizado em diferentes ambientes e posições, desde que sejam observadas as condições do material, do equipamento e do procedimento.
Como o eletrodo precisa ser substituído durante a operação e a escória deve ser removida, a produtividade e o acabamento podem variar conforme a execução.
A solda TIG utiliza eletrodo de tungstênio não consumível e, em geral, requer uma proteção gasosa mais controlada.
Isso pode proporcionar maior precisão, mas também demanda preparação, coordenação e controle mais rigorosos.
Em contrapartida, o eletrodo revestido pode ser mais conveniente em reparos, montagens ou locais nos quais a logística de gás de proteção seja restritiva, sempre mediante avaliação técnica.
Quando o controle do acabamento é relevante
O controle do acabamento ganha importância em juntas visíveis, componentes de aço inoxidável, peças com exigência dimensional, tubulações, dutos e partes nas quais descontinuidades superficiais possam dificultar a inspeção ou o uso posterior.
Nesses casos, o processo deve ser escolhido junto com o material, a geometria da junta, a espessura e os critérios de aceitação.
A TIG pode oferecer controle mais refinado da poça de fusão e do aporte térmico, mas isso não elimina a necessidade de preparação correta, consumíveis compatíveis, proteção gasosa adequada e soldador qualificado.
Um acabamento visualmente uniforme também não substitui inspeções ou ensaios quando o projeto exigir comprovação da integridade da junta.
Quando a produtividade influencia a decisão
Em fabricação seriada, montagem de estruturas ou execução de grandes extensões de solda, a produtividade pode influenciar a escolha do processo.
A MIG/MAG, por utilizar alimentação contínua do arame, pode reduzir interrupções associadas à troca de consumível em comparação com processos manuais de eletrodo revestido.
A produtividade real, porém, depende da preparação das peças, do acesso, da posição, da habilidade da equipe, da disponibilidade do equipamento e do procedimento aprovado.
A TIG normalmente prioriza controle e qualidade do cordão em vez de velocidade máxima de deposição.
Por isso, pode ser combinada com outro processo em uma mesma fabricação, desde que essa estratégia esteja prevista na documentação técnica e seja compatível com os requisitos da junta.
O eletrodo revestido permanece relevante quando a flexibilidade operacional, a mobilidade e a adaptação ao ambiente têm peso na decisão.
Limitações e trade-offs de cada processo
- TIG: oferece alto controle e acabamento cuidadoso, mas tende a exigir maior coordenação, preparação e tempo de execução.
- MIG/MAG: favorece alimentação contínua e produtividade em aplicações compatíveis, mas depende de regulagem, proteção gasosa e controle do arame para evitar instabilidades e defeitos.
- Eletrodo revestido: apresenta flexibilidade e pode atender diferentes condições de campo, porém envolve troca de eletrodos, remoção de escória e variações de rendimento entre passes.
A escolha inadequada pode aumentar o risco de porosidade, falta de fusão, inclusões, deformações, respingos ou retrabalho.
Esses riscos não são determinados apenas pelo nome do processo: também estão relacionados à limpeza da junta, à preparação, ao material de base, ao consumível, à energia de soldagem, à posição e à execução conforme o procedimento.
Como definir o método com avaliação técnica
Para selecionar o processo mais apropriado, é recomendável analisar:
- Tipo de junta, posição de soldagem e acessibilidade;
- Necessidade de acabamento, tolerância dimensional e controle de deformação;
- Volume de produção, extensão das soldas e disponibilidade de equipamentos;
- Ambiente de fabricação ou montagem e condições para uso de gás de proteção;
- Necessidade de ensaios não destrutivos, rastreabilidade e documentação;
- Procedimento de soldagem aplicável e qualificação dos profissionais envolvidos.
Para projetos industriais, a consulta técnica permite verificar a solução de fabricação, os critérios de inspeção e a documentação necessária sem presumir que um único processo sirva para todas as situações.
Qualificação, inspeção e normas aplicáveis à soldagem
A qualidade de uma soldagem industrial não depende apenas do acabamento visual.
Ela envolve a competência do soldador, a definição de um procedimento adequado, o controle dos materiais e a verificação da integridade da junta.
Em equipamentos como estruturas metálicas, tubulações, tanques e vasos de pressão, esses elementos devem ser relacionados ao material, à espessura, à finalidade e às condições de operação do conjunto.
Papel da qualificação de soldadores
A qualificação demonstra que o profissional foi avaliado para executar determinado tipo de soldagem dentro de condições previamente definidas.
O escopo pode considerar processo utilizado, material de base, consumível, posição de soldagem, faixa de espessura e outros requisitos do procedimento aplicável.
A qualificação não deve ser interpretada como uma autorização genérica para qualquer serviço.
Ela precisa ser compatível com a junta e com o padrão técnico exigido pelo projeto.
Importância do procedimento de soldagem
O procedimento de soldagem organiza as variáveis que influenciam a execução e a qualidade da junta.
Dependendo do projeto, pode contemplar processo de soldagem, metal de base, consumível, preparação da junta, posição, pré-aquecimento, controle de temperatura, sequência de passes e critérios de inspeção.
Um procedimento adequado pode reduzir decisões improvisadas em campo e facilita a repetibilidade da fabricação.
Antes da execução, é recomendável confirmar se o procedimento está qualificado para a combinação de materiais, espessuras, processos e condições previstas.
A necessidade de ensaios, registros e aprovação deve ser definida no escopo técnico do projeto.
Ensaios não destrutivos
Os ensaios não destrutivos verificam possíveis descontinuidades sem exigir a destruição do componente examinado.
A escolha do método depende do tipo de material, da geometria, da acessibilidade, da natureza do defeito que se deseja identificar e do nível de criticidade do equipamento.
- Líquido penetrante: pode revelar descontinuidades abertas à superfície em materiais compatíveis. É útil para identificar indicações superficiais, desde que a superfície esteja adequadamente preparada e o método seja aplicado segundo um procedimento definido.
- Ultrassom: utiliza ondas sonoras para avaliar regiões internas do material e pode contribuir para a identificação de descontinuidades ou para a verificação de espessura. O resultado depende da configuração do ensaio, da geometria e da qualificação do inspetor.
- Radiografia: emprega radiação para produzir uma imagem do interior da junta. Pode ser aplicável quando o projeto exige avaliação volumétrica, observando requisitos de segurança, procedimento e interpretação dos resultados.
Um ensaio isolado não é automaticamente suficiente para todos os casos.
O plano de inspeção deve indicar método, extensão, critérios de aceitação, momento da execução e forma de registro.
Visão geral da ASME IX
A ASME Section IX é uma referência voltada à qualificação de procedimentos de soldagem e de soldadores para aplicações abrangidas pelo código.
Sua utilização envolve a análise das variáveis essenciais e dos registros que demonstram a capacidade de reproduzir uma soldagem dentro das condições qualificadas.
A ASME IX não substitui, por si só, os requisitos de projeto, fabricação, inspeção ou operação de todos os equipamentos.
Por isso, sua aplicação deve ser associada ao código ou à especificação que governa o produto, considerando o material, o serviço e a responsabilidade do componente.
Aplicação contextual da AWS D1.1
A AWS D1.1 é uma referência relacionada à soldagem estrutural em aço.
Ela pode ser considerada em estruturas metálicas quando o projeto e o escopo contratual adotam seus requisitos.
A aplicação deve levar em conta o tipo de estrutura, o material, os detalhes da junta, os procedimentos qualificados e os critérios de inspeção definidos.
Não é adequado escolher a AWS D1.1 apenas por ser uma norma conhecida.
O responsável técnico deve confirmar se ela é a referência apropriada para a estrutura ou se outro código, norma ou especificação é exigido pelo projeto.
Vasos de pressão, API e NR-13
Em vasos de pressão, a seleção das normas precisa considerar projeto, fabricação, inspeção, documentação e condições de operação.
Referências ASME podem ser aplicáveis a determinados requisitos de construção ou qualificação.
Normas API podem aparecer em contextos específicos da indústria e devem ser identificadas conforme o equipamento e o serviço.
A NR-13 estabelece requisitos de segurança para determinados equipamentos e instalações, incluindo aspectos relacionados a vasos de pressão.
Sua aplicação não deve ser reduzida à escolha do processo de soldagem: é necessário avaliar enquadramento, documentação, inspeções, responsabilidades e demais exigências pertinentes.
Para um tanque, vaso, tubulação ou equipamento reformado, a conformidade normativa depende da análise do conjunto.
Material, espessura, fluido, pressão, temperatura, histórico de manutenção e finalidade podem alterar os requisitos aplicáveis.
Registro e rastreabilidade documental
A rastreabilidade permite relacionar materiais, soldas, profissionais, procedimentos e inspeções ao componente fabricado ou reparado.
Conforme o escopo do serviço, a documentação pode incluir identificação do material, certificados de consumíveis, registros de soldagem, qualificações, relatórios de ensaios não destrutivos, desenhos revisados e aceite técnico.
Uma documentação consistente facilita auditorias, manutenção futura e investigação de não conformidades.
Também ajuda o contratante a verificar se a execução corresponde ao projeto e aos critérios de inspeção definidos.
Na contratação de caldeiraria e solda industrial, é recomendável solicitar previamente a definição do código aplicável, do plano de inspeção, dos critérios de aceitação e dos documentos que serão entregues.
A confirmação da norma aplicável, da extensão dos ensaios e da documentação deve ser feita durante a avaliação técnica de cada demanda.
Como avaliar um serviço de caldeiraria e solda industrial
A contratação de um serviço de caldeiraria e solda industrial deve começar pela definição técnica do problema, e não apenas pela escolha do processo de soldagem.
Para galpões, fábricas, home centers, atacarejos e shopping centers, é importante avaliar o escopo completo, as condições de operação, os materiais, a fabricação, a montagem e os registros necessários para demonstrar conformidade.
Levantamento do escopo e das condições de operação
- Finalidade do componente e função no processo;
- Dimensões, desenhos, modelos ou registros da instalação existente;
- Tipo de fluido, produto ou carga envolvida, quando aplicável;
- Temperatura, pressão, vibração, corrosão e frequência de uso;
- Ambiente de instalação, acessibilidade e riscos da execução;
- Necessidade de fabricação, reforma, recuperação, montagem ou instalação;
- Impactos esperados sobre a continuidade da operação.
Esse levantamento ajuda a diferenciar uma intervenção simples de um projeto que exige engenharia, fabricação controlada, inspeção e documentação.
Também ajuda a evitar que a escolha da solda TIG, MIG/MAG ou eletrodo revestido seja feita sem considerar as condições reais de serviço.
Verificação de materiais e espessuras
A compatibilidade entre metal de base, metal de adição, processo e procedimento influencia a resistência, o acabamento e o risco de descontinuidades.
Quando a estrutura já está instalada, a identificação deve considerar possíveis reparos anteriores, contaminação, corrosão, perda de espessura e dificuldade de acesso.
Em componentes novos, desenhos, especificações e requisitos de fabricação devem orientar a seleção dos consumíveis e das técnicas de execução.
A confirmação definitiva depende da avaliação técnica e dos documentos aplicáveis ao projeto.
Análise de fabricação e montagem
Avalie se o fornecedor consegue atender o ciclo necessário, desde a preparação até a entrega para uso:
- Detalhamento e definição das juntas;
- Corte, conformação e preparação das peças;
- Fabricação de estruturas, tanques, dutos, tubulações ou componentes;
- Soldagem compatível com o material, a geometria e a posição;
- Controle dimensional e verificação do acabamento;
- Transporte, montagem e instalação no local;
- Adequação da atividade às condições de segurança da operação.
A fabricação em ambiente controlado pode facilitar a padronização de etapas, enquanto a montagem em campo exige planejamento de acesso, isolamento da área, movimentação de peças e compatibilidade com a rotina da instalação.
Um serviço abrangente de caldeiraria não deve ser confundido apenas com um reparo pontual: a análise deve considerar o conjunto formado por engenharia, fabricação, montagem e inspeção.
Definição de inspeções e documentação
A inspeção deve ser definida conforme o risco, o tipo de junta, o material, a finalidade do equipamento e os requisitos do projeto.
Entre os recursos que podem ser considerados estão:
- Inspeção visual e dimensional;
- Ensaio por líquido penetrante;
- Ensaio por ultrassom;
- Ensaio radiográfico;
- Registros de materiais e consumíveis;
- Relatórios de execução e inspeção;
- Desenhos revisados e identificação das alterações;
- Rastreabilidade das etapas críticas.
Nem todo projeto exige todos os ensaios.
A seleção deve ser tecnicamente justificada e alinhada ao procedimento aplicável.
Também é recomendável definir previamente quais documentos serão entregues, quem aprovará cada etapa e quais critérios serão usados para aceitar ou corrigir uma execução.
Verificação da qualificação da equipe
A qualificação dos profissionais deve ser analisada de acordo com a complexidade do serviço e com os requisitos do projeto.
Verifique se há soldadores qualificados para o processo, material, posição e faixa de aplicação necessários, além de profissionais capazes de interpretar desenhos, procedimentos e critérios de inspeção.
Em serviços industriais, a existência de um procedimento de soldagem adequado é tão importante quanto a habilidade operacional.
O procedimento deve orientar variáveis relevantes, como preparação da junta, consumível, proteção gasosa, sequência de execução e controles necessários.
A confirmação documental deve ser feita antes do início da fabricação ou do reparo.
Integração entre engenharia mecânica, elétrica e segurança do trabalho
A avaliação não deve se limitar à junta soldada.
Em uma instalação industrial, a intervenção pode afetar máquinas, tubulações, sistemas de incêndio, alimentação elétrica, circulação de pessoas e continuidade operacional.
A necessidade de participação de cada área deve ser confirmada conforme o equipamento, o local e os riscos envolvidos.
Também devem ser considerados isolamento de energias, controle de trabalhos a quente, ventilação, proteção contra incêndio, acesso seguro e liberação da área.
Esses requisitos não substituem a análise específica de segurança e devem ser compatibilizados com os procedimentos da instalação contratante.
Consulta à empresa para validar escopo e atendimento
Peça que o escopo seja esclarecido antes da contratação, incluindo etapas de fabricação, montagem, inspeção, documentação e responsabilidades de cada parte.
Também confirme quais requisitos normativos se aplicam ao caso e quais informações ainda precisam ser levantadas.
A Tec Solutions atua em caldeiraria e solda industrial com processos MIG/MAG, TIG e eletrodo revestido em aço carbono, aço inox e alumínio, conforme os requisitos do projeto, atendendo instalações em Alagoas.
Avaliação técnica para solda tig
Solicite uma avaliação para solda tig e apresente as necessidades da sua instalação para definir o escopo do serviço.
Apresente desenhos, material, espessura, tipo de junta e finalidade da peça para conversar com a equipe sobre fabricação, montagem ou recuperação.
Questões práticas de solda tig
O que é solda TIG?
A solda TIG é um processo de soldagem por arco elétrico que utiliza um eletrodo de tungstênio não consumível e um gás de proteção para preservar a região da solda contra contaminações atmosféricas.
O metal de adição pode ser aplicado separadamente quando necessário.
O método oferece elevado controle sobre a poça de fusão e pode ser considerado quando acabamento e precisão são importantes.
Quais metais podem ser soldados pelo processo TIG?
O processo TIG pode ser utilizado em aço carbono, aço inoxidável e alumínio, desde que sejam definidos procedimento, consumível, gás, preparação da junta e parâmetros compatíveis com o material e a espessura.
A seleção deve ser feita por avaliação técnica, pois a soldabilidade também depende da geometria, da posição de soldagem e dos requisitos do projeto.
Qual é a função do gás de proteção?
O gás de proteção pode reduzir o contato da poça de fusão e do eletrodo com o oxigênio, o nitrogênio e outros contaminantes do ambiente.
O argônio é amplamente utilizado no processo TIG, mas a escolha do gás ou de uma mistura aplicável depende do metal, da espessura, da posição, do acabamento esperado e do procedimento de soldagem.
Vazão inadequada, correntes de ar e conexões com vazamento podem comprometer a proteção.
A solda TIG é melhor que MIG/MAG?
Não existe um processo universalmente melhor.
A solda TIG tende a oferecer maior controle e acabamento, enquanto MIG/MAG pode favorecer produtividade em determinadas aplicações.
A escolha também considera material, espessura, volume de produção, acessibilidade da junta, tolerância a respingos, qualificação disponível e requisitos de inspeção.
Em estruturas e equipamentos industriais, a decisão deve ser baseada no escopo e no procedimento aplicável.
Quando usar ensaio não destrutivo?
O ensaio não destrutivo é indicado quando é necessário verificar a integridade da solda sem danificar o componente.
A seleção depende do tipo de descontinuidade que se deseja identificar, do material, da geometria, da espessura e do nível de criticidade do equipamento.
Entre os métodos utilizados em projetos industriais estão líquido penetrante, ultrassom e radiografia.
O método e os critérios de aceitação devem ser definidos no plano de inspeção ou no procedimento aplicável.
A solda TIG pode ser aplicada em tubulações e tanques?
Pode ser considerada para tubulações, dutos, tanques e outros componentes industriais quando o material, a espessura, a geometria e os requisitos de fabricação forem compatíveis.
Em tanques e vasos de pressão, a execução precisa observar os requisitos técnicos e normativos aplicáveis ao equipamento, incluindo critérios de projeto, fabricação, qualificação, inspeção e documentação.
Quais normas podem ser relevantes em projetos industriais?
A norma aplicável depende do equipamento, do material, da finalidade e do código adotado no projeto.
A ASME IX pode ser relevante para a qualificação de procedimentos e soldadores.
A AWS D1.1 pode ser considerada em determinados trabalhos com estruturas soldadas.
Referências ASME, API e NR-13 também podem participar da avaliação de equipamentos e vasos de pressão, conforme o caso.
A aplicação correta deve ser confirmada por profissional habilitado e pela documentação técnica do projeto.
Como solicitar uma avaliação técnica à a equipe técnica?
O primeiro passo é apresentar o escopo do serviço, o tipo de equipamento ou estrutura, os materiais, as espessuras, as condições de operação, o local de execução e os requisitos de fabricação e inspeção.
Também é útil informar se o trabalho envolve fabricação, instalação, reforma ou recuperação.
A empresa pode então avaliar a necessidade de engenharia, qualificação, ensaios e documentação antes de definir o escopo adequado.
Para saber mais sobre solda tig
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA