Galeria
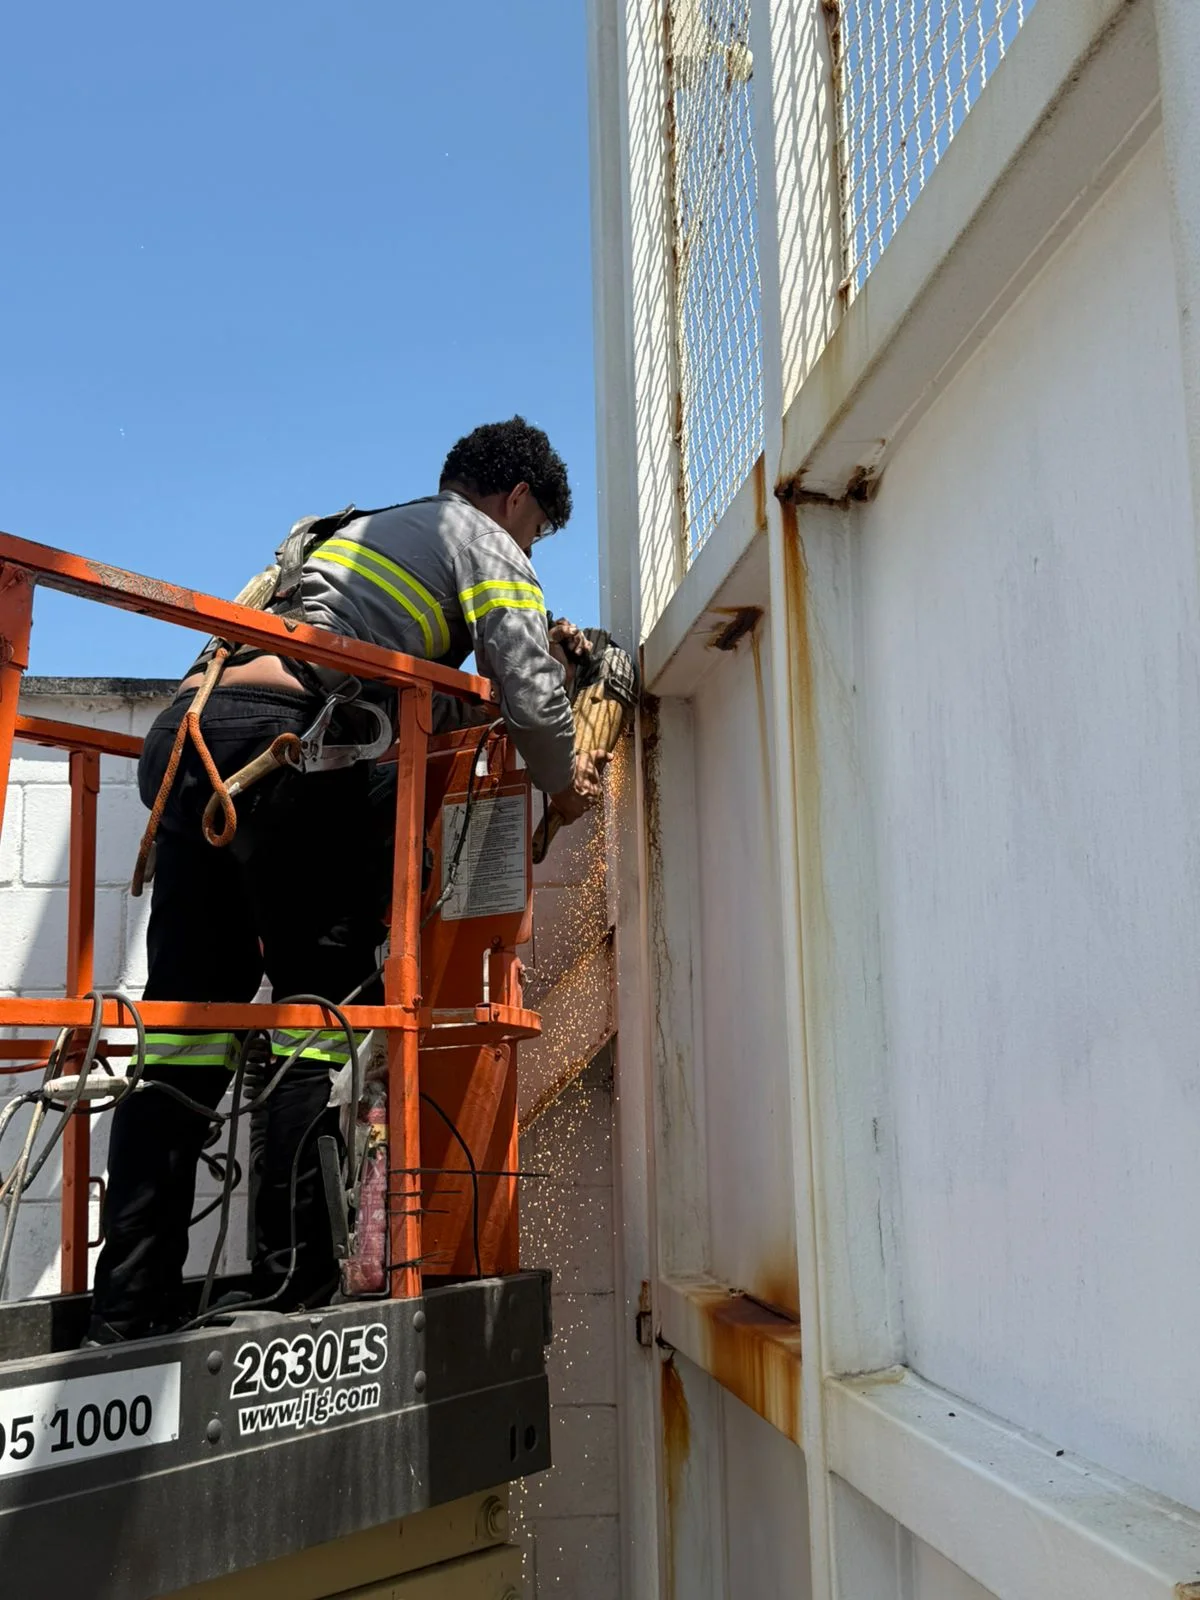
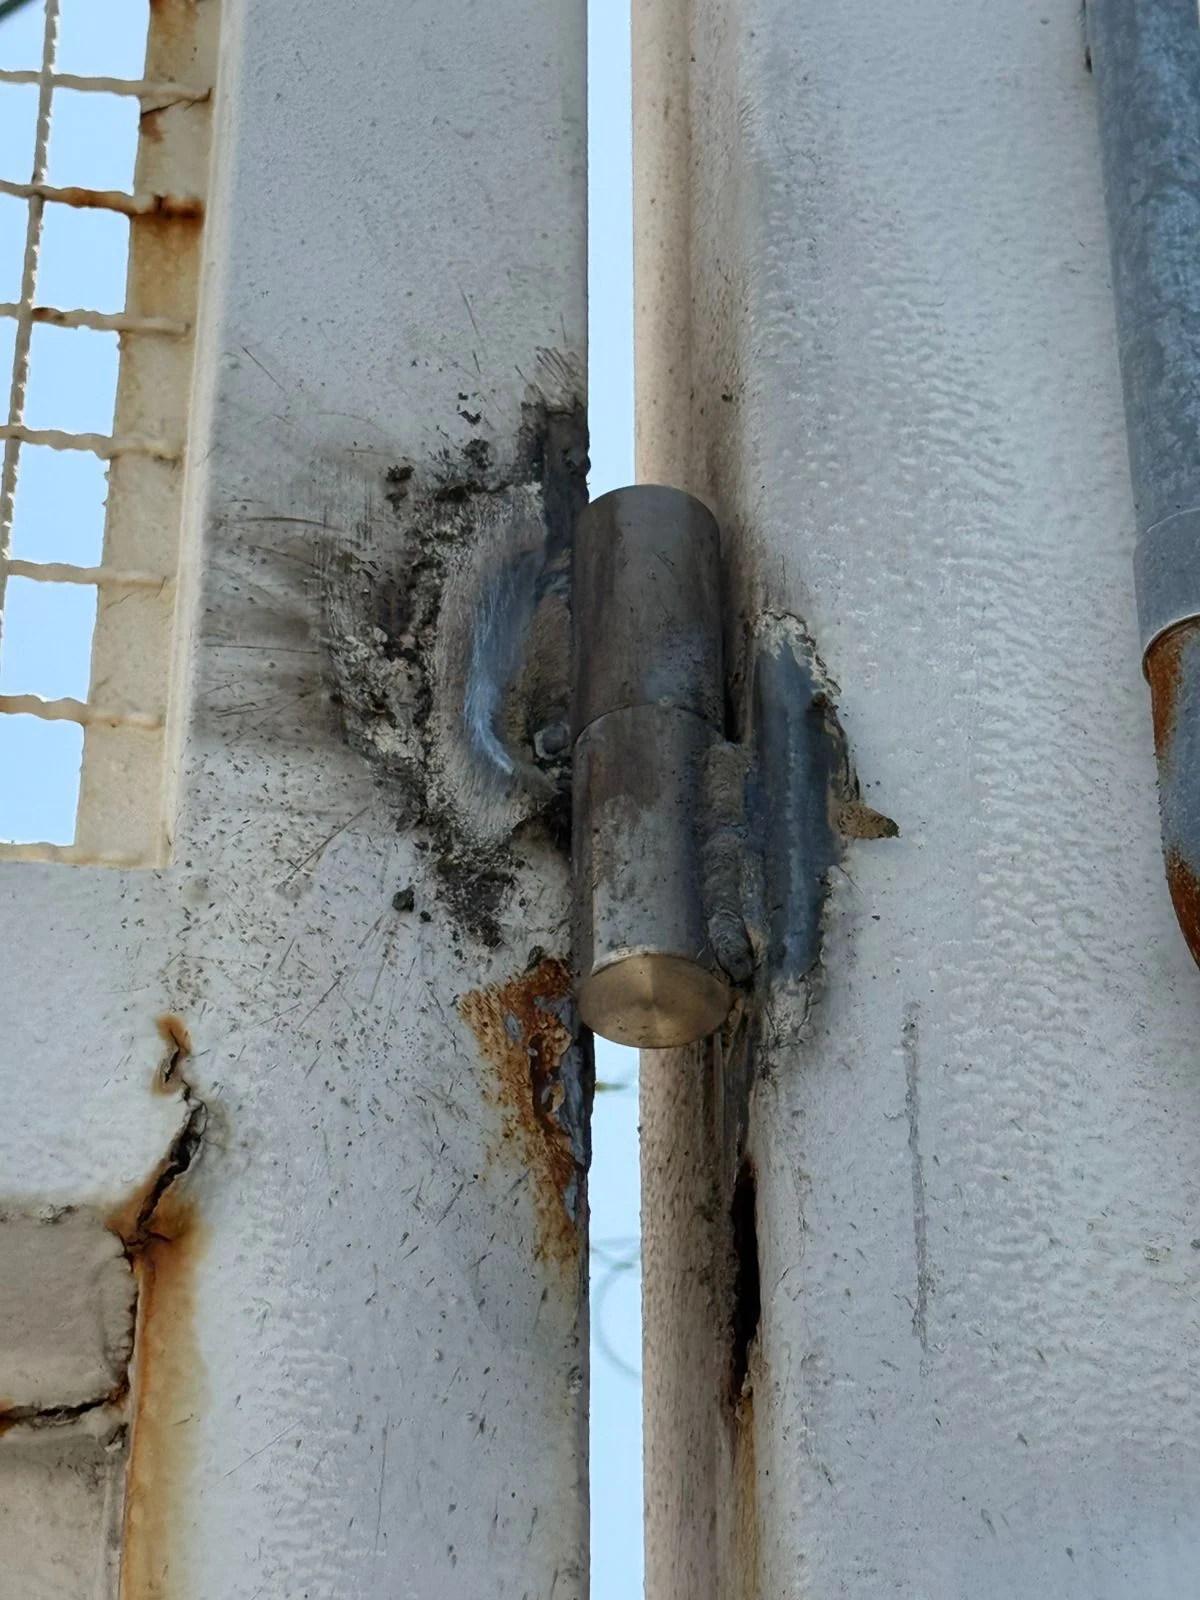
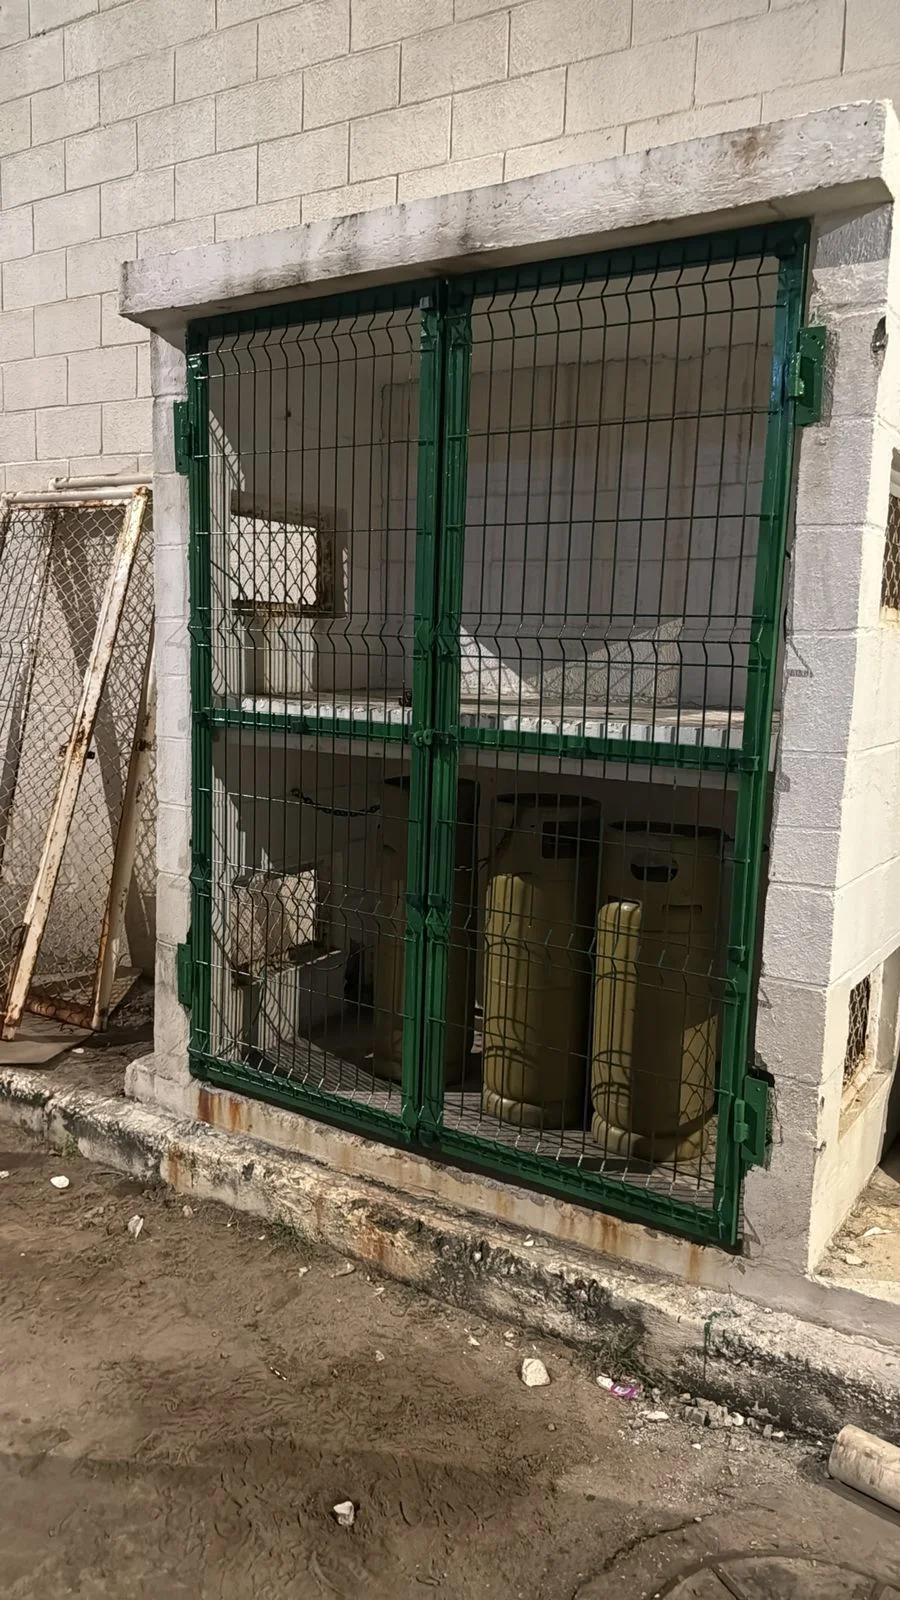
Clique nas imagens para ampliar
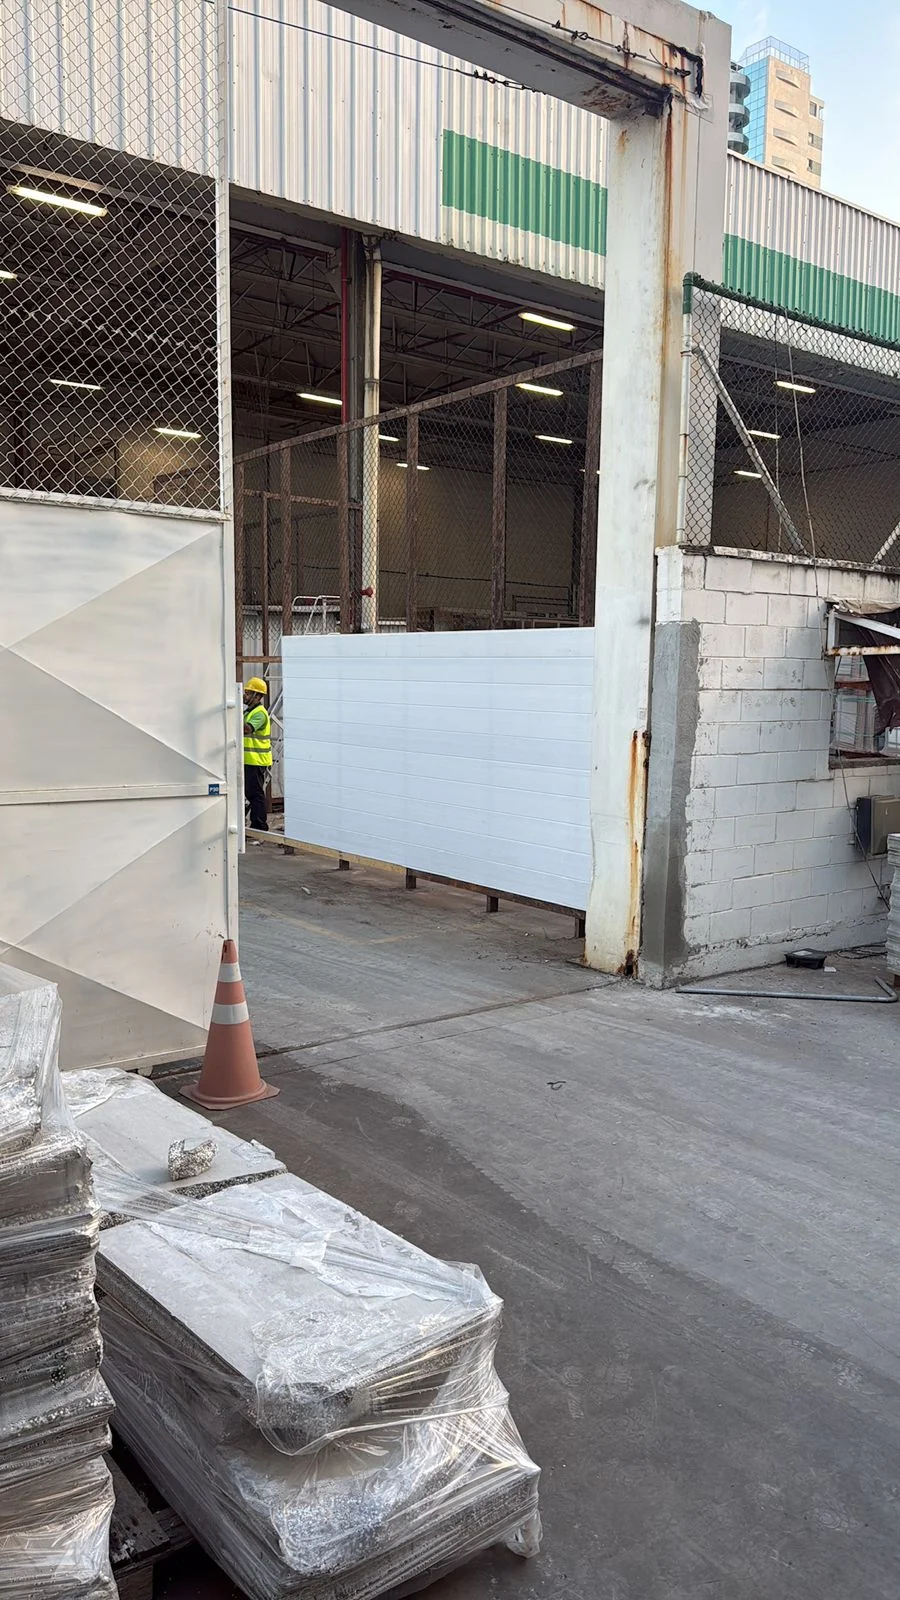
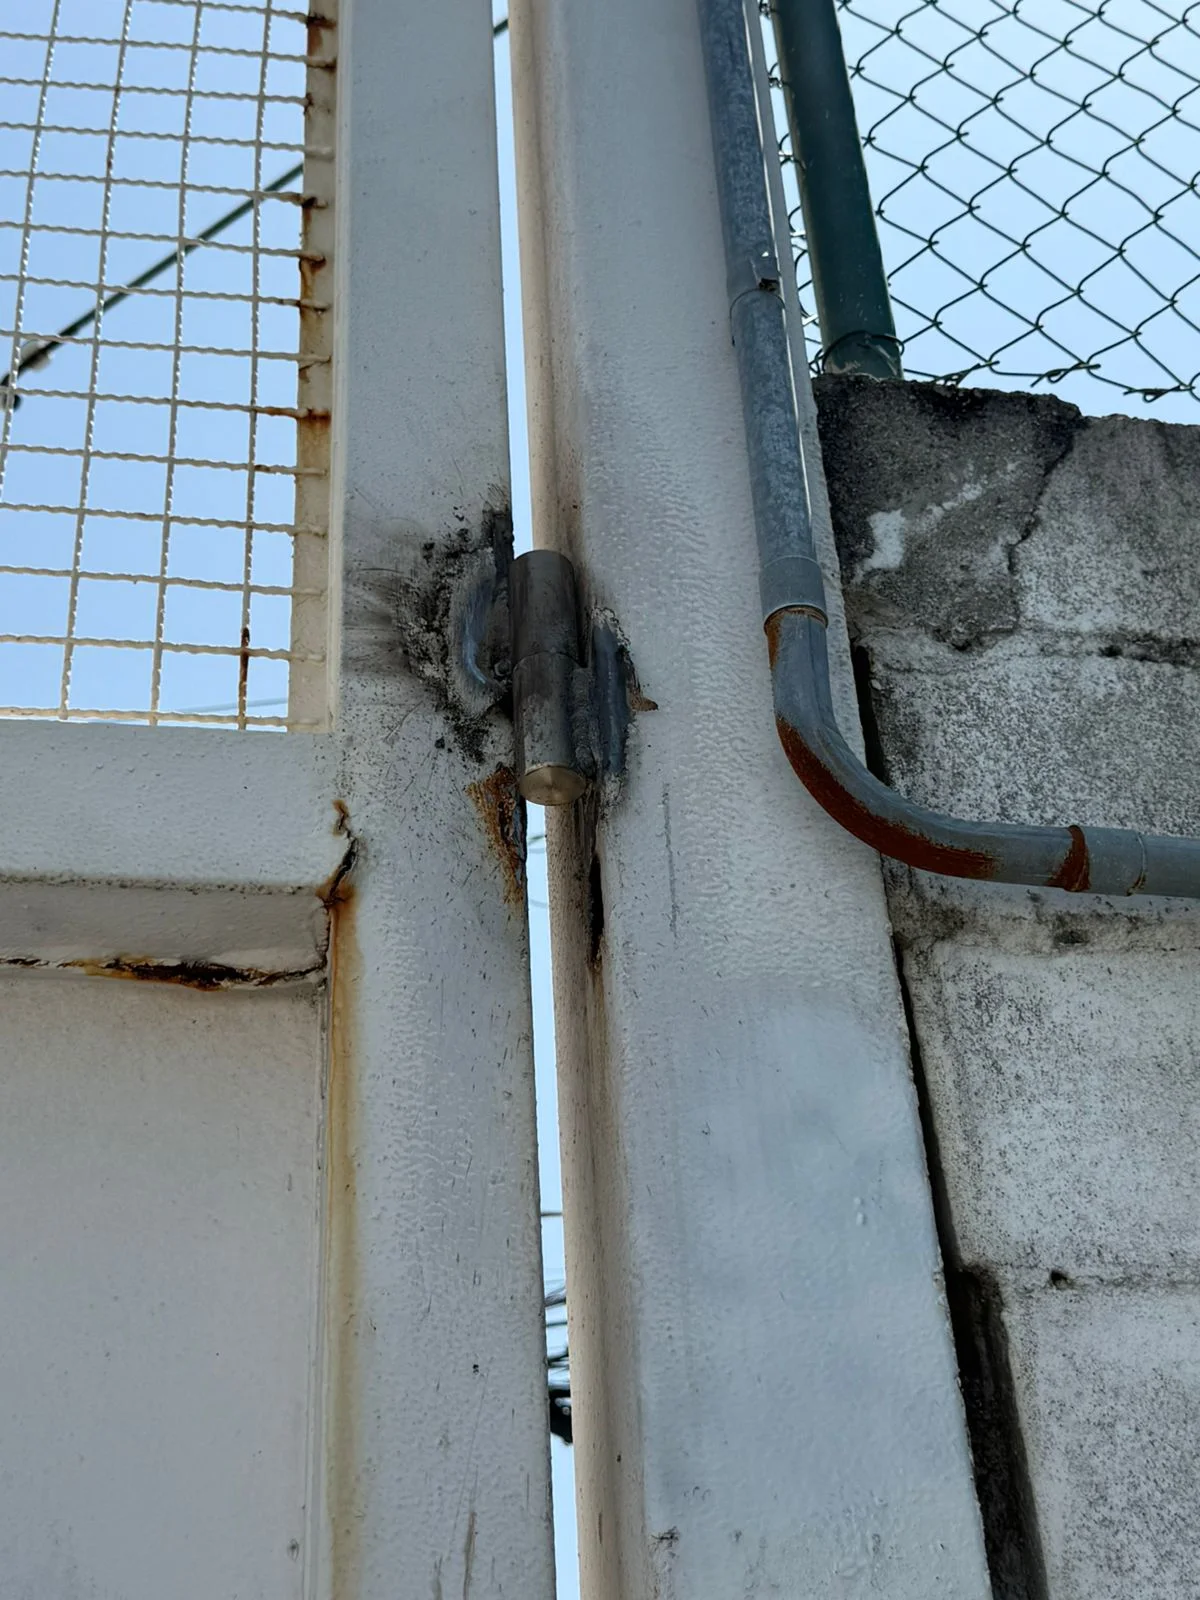
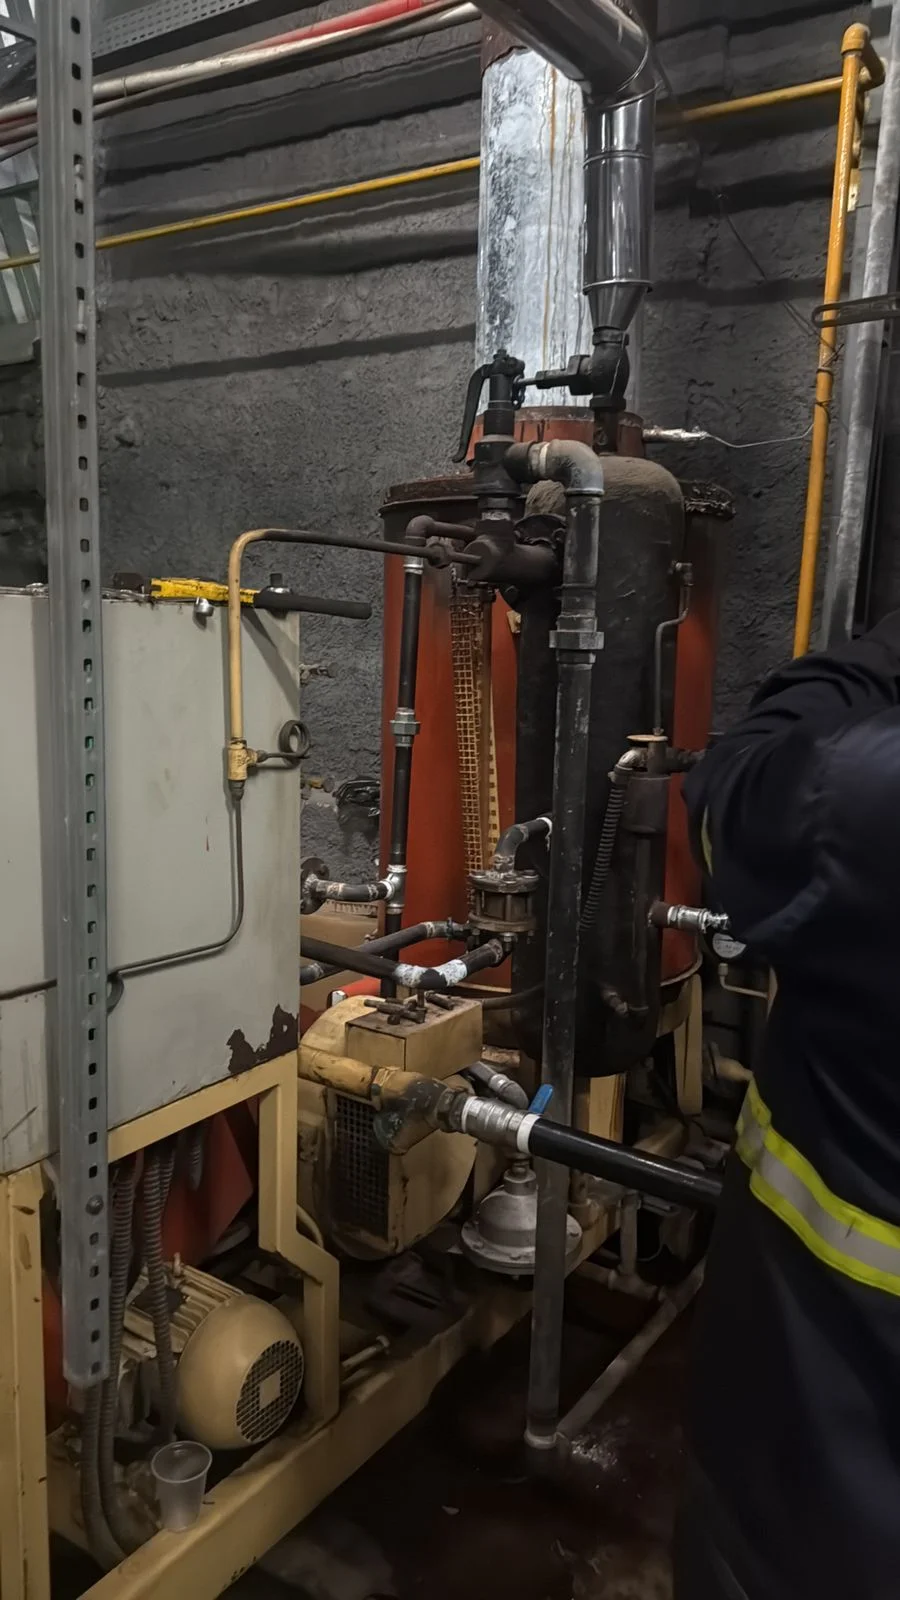
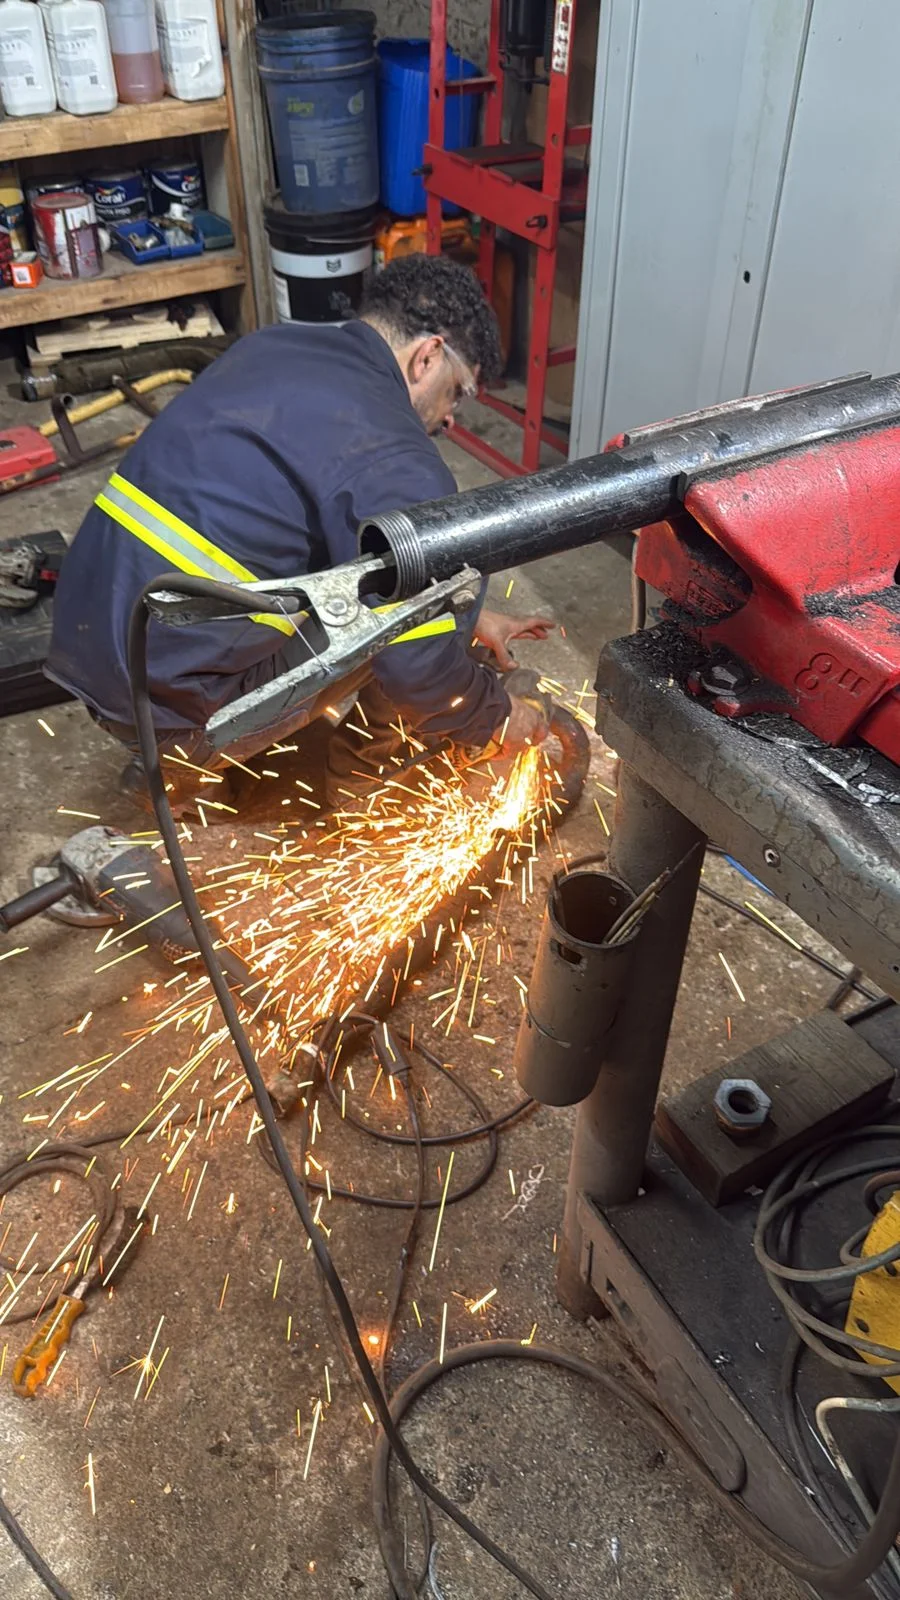
Montagem industrial: processos, normas e segurança em caldeiraria e solda
A montagem industrial é o conjunto coordenado de atividades destinadas a instalar, integrar, ajustar e colocar em condição de operação estruturas, equipamentos, tubulações e sistemas utilizados em um ambiente produtivo.
Ela pode envolver fabricação, transporte interno, posicionamento, união de componentes, inspeção e verificação conforme o escopo técnico do projeto.
Mais do que uma etapa de reparo, a montagem industrial conecta decisões de engenharia, requisitos de segurança e necessidades operacionais.
Em caldeiraria e solda, esse trabalho pode incluir a fabricação e a instalação de estruturas metálicas, tanques, vasos de pressão, dutos e tubulações, além da reforma ou recuperação de equipamentos.
A definição do método depende das características do local, dos materiais, das dimensões, das interferências e das exigências aplicáveis.
Integração entre engenharia e segurança
A engenharia mecânica contribui para a análise de equipamentos, estruturas, tubulações, materiais, esforços e processos de fabricação.
A engenharia elétrica pode ser necessária quando a montagem se relaciona a alimentação, comandos, acionamentos ou interfaces com instalações elétricas.
Já a engenharia de segurança do trabalho participa da identificação de perigos, da organização das atividades e da prevenção de riscos no ambiente de execução.
Essa visão integrada é especialmente relevante quando a montagem se relaciona a sistemas de incêndio.
Estruturas, equipamentos e instalações precisam coexistir sem criar obstáculos à operação, à manutenção ou ao acesso aos recursos de segurança.
A solução adequada depende do escopo, das condições do local e dos requisitos técnicos aplicáveis, que devem ser verificados no projeto.
Benefícios para a operação
Quando planejada e executada com critérios técnicos, a montagem industrial pode favorecer a integração entre fabricação, instalação, inspeção e manutenção.
Também pode contribuir para uma comunicação mais transparente entre contratante, equipe de engenharia e execução.
Documentar materiais, etapas, inspeções e responsabilidades facilita o acompanhamento do projeto e a tomada de decisões.
Esses dados são sinais institucionais de capacidade técnica, mas os requisitos de cada projeto devem ser confirmados em uma avaliação específica.
Quais serviços fazem parte de uma montagem industrial
A montagem industrial reúne atividades de fabricação, instalação, adaptação e recuperação de estruturas e equipamentos destinados a operações industriais.
Em vez de se limitar a um reparo pontual, esse tipo de serviço pode envolver o planejamento do escopo, a produção de componentes, a preparação das juntas, a instalação no local e as verificações necessárias para avaliar a qualidade da execução.
Fabricação e instalação de estruturas metálicas
A fabricação de estruturas metálicas pode contemplar componentes projetados para sustentar, proteger ou organizar áreas e equipamentos.
Conforme as características do projeto, podem ser produzidas estruturas em aço carbono, aço inox ou alumínio, considerando medidas, espessuras, esforços previstos, interferências e condições do ambiente.
A instalação é a etapa em que os componentes fabricados são posicionados e ajustados no local de uso.
Ela pode exigir conferência das dimensões, alinhamento, nivelamento, fixação e compatibilização com outras partes da infraestrutura.
Quando fabricação e instalação são tratadas de forma integrada, torna-se mais fácil manter a correspondência entre o que foi produzido e as condições encontradas no campo.
Montagem de tanques e vasos de pressão
Tanques e vasos de pressão exigem atenção especial ao material, à geometria, às juntas soldadas, aos acessórios e às condições de operação previstas no projeto.
A montagem pode incluir a fabricação dos componentes, a união das partes, o posicionamento, os ajustes e as verificações aplicáveis ao equipamento.
Em vasos de pressão, os requisitos técnicos devem ser analisados conforme o projeto e o contexto de uso.
A NR-13, além de referências como ASME e API quando aplicáveis, pode fazer parte da análise normativa.
Isso não significa que toda exigência seja automaticamente aplicável a qualquer equipamento: a definição depende das características do projeto, da categoria do equipamento e da documentação técnica correspondente.
Execução de dutos e tubulações industriais
Dutos e tubulações industriais são utilizados para conduzir fluidos, gases ou ar em diferentes processos e instalações.
A execução pode envolver corte, preparação, fabricação de trechos, soldagem, montagem, instalação de suportes e adequação ao percurso disponível.
A qualidade do serviço depende da compatibilidade entre o material especificado, a espessura, o diâmetro, o método de união e as condições de acesso.
Também é importante verificar possíveis interferências com estruturas, máquinas, instalações elétricas e sistemas de incêndio.
Em uma montagem industrial, essa integração ajuda a reduzir conflitos entre disciplinas e a preservar a funcionalidade da operação.
Reforma e recuperação de equipamentos
A reforma e a recuperação de equipamentos podem ser consideradas quando uma estrutura ou máquina apresenta desgaste, deformação, corrosão ou necessidade de adequação.
O escopo pode incluir a remoção de partes comprometidas, a substituição ou reconstrução de componentes, o reforço de áreas e a recomposição por soldagem, sempre de acordo com a avaliação técnica.
Esse serviço se diferencia de uma intervenção improvisada porque deve considerar a causa do problema, as condições de uso e os requisitos de segurança.
Nem todo equipamento é adequado para recuperação, e a decisão depende do diagnóstico, dos materiais envolvidos, da acessibilidade e da viabilidade técnica da intervenção.
Integração entre caldeiraria, solda, manutenção mecânica e infraestrutura
A caldeiraria define e produz componentes metálicos; a solda realiza a união conforme o processo adequado; a manutenção mecânica contribui para avaliar equipamentos, ajustes e condições de funcionamento; e a infraestrutura fornece as condições para instalação e operação.
A integração dessas áreas é relevante quando o serviço envolve mais de uma disciplina.
Os processos MIG/MAG, TIG e eletrodo revestido podem ser selecionados conforme o material, a espessura, a posição de soldagem, o acesso e o nível de controle necessário.
O escopo varia conforme o projeto e o ambiente
Não existe um escopo único para toda montagem industrial.
O trabalho pode mudar conforme o tipo de equipamento, as dimensões, o material, a condição do local, os riscos envolvidos, as interferências existentes e os requisitos documentais.
Uma fabricação em oficina, por exemplo, possui necessidades diferentes de uma instalação realizada dentro de uma planta em funcionamento.
Por isso, o escopo deve indicar, sempre que aplicável, quais componentes serão fabricados, quais serão instalados, quais materiais serão usados, quais etapas de inspeção estão previstas e quais responsabilidades cabem a cada parte.
Desenhos, medidas, especificações, condições de acesso e requisitos de segurança ajudam a transformar uma necessidade operacional em uma solução tecnicamente verificável.
Por que fazer uma avaliação técnica antes da contratação
Essa análise ajuda a esclarecer se a necessidade é de fabricação, instalação, reforma, recuperação ou uma combinação dessas atividades.
Também permite identificar limitações de acesso, interferências, condições do material existente, necessidade de desmontagem, requisitos de inspeção e compatibilidade com a operação.
A avaliação não deve ser substituída por uma descrição genérica do problema ou por uma estimativa baseada apenas em fotografias, quando informações complementares forem necessárias.
Para definir o escopo adequado, o interessado deve consultar a empresa e fornecer os dados técnicos disponíveis sobre o ambiente, o equipamento e o resultado esperado.
Assim, a contratação pode diferenciar uma solução completa de um reparo pontual e estabelecer com maior clareza as etapas, os materiais e as verificações aplicáveis.
Etapas de planejamento e execução do projeto
Uma montagem industrial segura começa antes da fabricação ou da soldagem.
O planejamento organiza informações técnicas, condições de campo, responsabilidades e critérios de verificação para reduzir interferências e decisões improvisadas.
A sequência abaixo é um roteiro educacional; o escopo real deve ser definido conforme o projeto, o ambiente e os requisitos aplicáveis.
1. Levantamento das necessidades e das condições do local
O primeiro passo é entender o objetivo da intervenção: fabricar uma estrutura, instalar um equipamento, adequar uma tubulação, recuperar um componente ou integrar diferentes sistemas.
Também devem ser observados o acesso ao local, as áreas de circulação, os pontos de içamento, a disponibilidade de energia, a ventilação, os riscos existentes e a interação com operações em andamento.
Em ambientes como fábricas, galpões, atacarejos e centros de distribuição, o levantamento deve considerar a continuidade das atividades e a separação entre a área de trabalho e as zonas ocupadas.
Informações incompletas nessa etapa podem provocar incompatibilidades, retrabalho ou mudanças no método de execução.
2. Análise de desenhos, medidas, materiais e interferências
Desenhos, croquis, memoriais, listas de materiais e medidas de campo precisam ser analisados em conjunto.
A conferência deve verificar dimensões, espessuras, pontos de apoio, alinhamento, nivelamento, acessos para manutenção e interfaces com instalações existentes.
Também é importante identificar interferências com estruturas, equipamentos, redes elétricas, tubulações, sistemas de ventilação e sistemas de incêndio.
Quando houver divergência entre o documento e a condição encontrada no local, a decisão deve ser registrada e submetida à avaliação técnica responsável, evitando que a equipe execute uma alteração sem critério definido.
3. Definição do método de fabricação e montagem
Com as informações consolidadas, define-se como cada componente será fabricado, movimentado, instalado e ajustado.
Essa decisão pode envolver fabricação total ou parcial fora do local, montagem por módulos, sequência de soldagem, preparação de juntas, escolha do processo de solda e necessidade de dispositivos de fixação ou apoio temporário.
O método deve considerar material, espessura, posição de soldagem, tolerâncias, acesso para inspeção e condições de segurança.
Em uma montagem industrial, a solução tecnicamente adequada não depende apenas da aparência final: ela precisa ser compatível com as cargas, as interfaces, a manutenção e os requisitos documentais do projeto.
4. Preparação da área e organização da sequência de trabalho
Antes do início, a área deve ser organizada para permitir circulação segura, armazenamento adequado de materiais, controle de ferramentas e segregação de atividades incompatíveis.
A sequência de trabalho pode ser dividida em preparação, fabricação, movimentação, instalação, soldagem, inspeção e acabamento, conforme o escopo.
A análise preliminar deve considerar riscos de trabalho a quente, movimentação de cargas, quedas, energia elétrica, atmosferas inadequadas e proximidade de pessoas ou equipamentos.
Permissões internas, isolamento da área e medidas de controle devem seguir as regras aplicáveis ao local e à atividade.
5. Fabricação, transporte interno, instalação e ajustes
Na fabricação, os componentes são preparados, cortados, conformados, posicionados e unidos conforme os documentos técnicos definidos.
Durante o transporte interno, devem ser avaliados peso, dimensões, estabilidade, rota, obstáculos e capacidade dos meios de movimentação disponíveis.
Na instalação, o posicionamento deve ser conferido antes da fixação definitiva.
Ajustes de alinhamento, nível, prumo e encaixe podem ser necessários, mas alterações que modifiquem o projeto, o material ou a condição de carregamento devem passar por avaliação técnica.
O registro das alterações ajuda a preservar a rastreabilidade e facilita futuras intervenções de manutenção.
6. Inspeção durante as etapas críticas
A inspeção não deve ficar restrita ao final.
Conferências intermediárias podem verificar recebimento e identificação dos materiais, preparação das juntas, dimensões, montagem provisória, sequência de soldagem, acabamento e condições de acesso.
O tipo de inspeção deve ser escolhido conforme o material, a junta, a criticidade e os requisitos do projeto.
Quando aplicável, ensaios não destrutivos, como líquido penetrante, ultrassom ou radiografia, podem complementar a avaliação visual.
Os resultados devem ser relacionados ao componente examinado e aos critérios de aceitação definidos para o trabalho.
Essa abordagem contribui para detectar desvios antes que eles avancem para etapas mais difíceis de corrigir.
7. Comissionamento e verificação final conforme o escopo
Após a instalação, a verificação final deve confirmar se o conjunto foi executado conforme os documentos aprovados e se as interfaces previstas estão disponíveis.
Dependendo do escopo, podem ser conferidos fixação, estanqueidade, alinhamento, limpeza, proteção superficial, identificação de componentes e condições para operação ou manutenção.
O comissionamento deve respeitar os limites de segurança e os procedimentos do ambiente.
A entrega técnica pode incluir registros de inspeção, relatórios de ensaio, desenhos atualizados, lista de pendências e orientações de uso ou manutenção, quando esses documentos fizerem parte do escopo contratado.
Checklist visual do fluxo de planejamento à entrega
Essa sequência ajuda a transformar a montagem industrial em um processo controlado, no qual engenharia, fabricação, instalação e inspeção trabalham de forma integrada.
Para um caso concreto, a avaliação técnica deve confirmar quais etapas, documentos, ensaios e requisitos são pertinentes ao equipamento e ao ambiente.
Processos de soldagem aplicáveis à indústria
A seleção do processo de soldagem deve considerar o material, a espessura da chapa, a posição da junta, o ambiente de execução, o nível de acabamento esperado e os requisitos de inspeção.
Em uma montagem industrial, essa decisão influencia a produtividade, a acessibilidade da área de trabalho, o controle das deformações e a confiabilidade da união soldada.
Por isso, MIG/MAG, TIG e eletrodo revestido não são alternativas universalmente superiores: cada processo responde melhor a determinadas condições do projeto.
Soldagem MIG/MAG: produtividade e versatilidade
Na soldagem MIG/MAG, um arame-eletrodo contínuo é alimentado por uma tocha, enquanto um gás de proteção pode reduzir a interferência do ambiente sobre o arco e a poça de fusão.
A distinção entre MIG e MAG está relacionada ao tipo de gás utilizado e à interação desse gás com o processo.
Em termos gerais, o método permite execução contínua e pode favorecer produtividade em fabricação de estruturas, componentes e conjuntos metálicos.
A aplicação adequada depende da regulagem dos parâmetros, do tipo de material, da preparação da junta e das condições de proteção gasosa.
Corrente, tensão, velocidade de alimentação do arame e velocidade de deslocamento precisam ser compatíveis com a espessura e a geometria da peça.
Correntes de ar, acesso limitado e superfícies contaminadas podem prejudicar a estabilidade do arco e a qualidade do cordão, exigindo avaliação e preparação apropriadas.
Soldagem TIG: controle e acabamento
A soldagem TIG utiliza um eletrodo de tungstênio e permite controlar com precisão o arco e a adição de metal, quando necessária.
Esse nível de controle pode ser relevante em juntas que exigem acabamento mais cuidadoso, menor dispersão de material ou atenção especial à aparência e à precisão da solda.
O processo costuma exigir maior controle operacional e preparação mais rigorosa.
A velocidade de execução, o acesso à junta e a necessidade de proteção adequada devem ser avaliados antes da escolha.
Em materiais como aço inox e alumínio, a compatibilidade entre procedimento, consumível, limpeza e parâmetros é especialmente importante para evitar descontinuidades e alterações indesejadas na região soldada.
Eletrodo revestido em condições de campo
A soldagem com eletrodo revestido utiliza consumíveis individuais que formam o arco e produzem uma proteção para a poça de fusão.
Por dispensar o uso contínuo de gás externo de proteção, pode ser aplicável a diferentes condições de campo e a locais nos quais a mobilidade do equipamento ou a ventilação dificultam outros processos.
Após cada passe, a escória precisa ser removida conforme o procedimento adotado, e o armazenamento dos eletrodos deve ser compatível com as orientações técnicas aplicáveis.
A habilidade do soldador, a escolha do eletrodo, a posição da junta e o controle do arco influenciam diretamente a penetração, o perfil do cordão e a ocorrência de porosidade, falta de fusão ou inclusões.
Material, espessura e posição da soldagem
O material define características como condutividade térmica, dilatação, oxidação e resposta ao calor.
A compatibilidade entre metal de base e material de adição deve ser verificada no planejamento técnico.
A espessura também interfere na quantidade de calor necessária, no número de passes e no risco de deformação ou perfuração.
Chapas mais finas podem demandar controle térmico e velocidade adequados, enquanto peças mais espessas podem exigir preparação de chanfro, sequência de passes e atenção à penetração.
A posição de soldagem altera a ação da gravidade sobre a poça de fusão e o grau de dificuldade da execução.
Juntas nas posições plana, horizontal, vertical ou sobrecabeça podem requerer ajustes no procedimento, na técnica de movimentação e na sequência de trabalho.
O acesso real à junta deve ser considerado, pois uma especificação adequada no desenho pode se tornar mais complexa quando há interferências no local.
Preparação, execução e inspeção da junta
A qualidade começa antes da abertura do arco.
A preparação inclui conferência das dimensões, limpeza das superfícies, alinhamento, identificação do material e verificação das condições de acesso.
Dependendo do projeto, também podem ser definidos chanfro, folga, ponteamento, sequência de soldagem e medidas para reduzir distorções.
Durante a execução, o controle deve observar parâmetros, consumíveis, temperatura quando aplicável, sequência dos passes e aparência do cordão.
Depois da soldagem, a inspeção visual pode identificar irregularidades superficiais, enquanto ensaios não destrutivos, como líquido penetrante, ultrassom ou radiografia, podem ser selecionados conforme o material, a geometria, o tipo de descontinuidade investigada e os requisitos do projeto.
A escolha do método deve ser feita por avaliação técnica, sem pressupor que um único ensaio seja suficiente para todas as juntas.
Comparação conceitual dos processos
| Processo | Controle | Produtividade | Acabamento e observações |
|---|---|---|---|
| MIG/MAG | Controle contínuo dos parâmetros e da proteção gasosa | Pode favorecer execução contínua em determinadas aplicações | Adequado quando o projeto prioriza versatilidade e ritmo de fabricação compatível |
| TIG | Elevado controle do arco e da adição de material | Geralmente depende de maior controle operacional | Pode favorecer juntas que exigem precisão e acabamento cuidadoso |
| Eletrodo revestido | Controle associado à técnica do soldador e ao consumível | Flexível em campo e condicionado à troca dos eletrodos | Pode ser útil quando mobilidade e condições do local são fatores relevantes |
Essa comparação é conceitual e não substitui a análise do procedimento de soldagem.
Em serviços de caldeiraria e solda, a escolha deve estar alinhada ao desenho, ao material, à espessura, à posição, ao acesso, aos critérios de inspeção e às exigências normativas aplicáveis.
Assim, a montagem industrial pode integrar fabricação, instalação e recuperação de equipamentos com uma abordagem mais controlada, reduzindo a probabilidade de retrabalho sem transformar um processo específico em solução universal.
Normas técnicas, qualificação e controle de conformidade
Em caldeiraria, solda e montagem industrial, as normas técnicas funcionam como referências para definir requisitos de projeto, fabricação, inspeção, segurança e documentação.
A norma aplicável depende do tipo de equipamento, do material, da finalidade da estrutura, das condições de operação e do escopo contratado.
Por isso, mencionar uma norma não significa, por si só, que todo projeto esteja automaticamente em conformidade com ela.
Função das normas ASME, API e NR-13
A ASME reúne códigos e critérios técnicos utilizados em diferentes contextos de engenharia, fabricação e soldagem.
Conforme o equipamento e o projeto, seus requisitos podem orientar materiais, procedimentos, fabricação, inspeção e documentação.
A API é associada a práticas e requisitos técnicos aplicáveis a determinados equipamentos e instalações da indústria, especialmente quando o escopo envolve sistemas e componentes utilizados nesse setor.
A NR-13 trata de requisitos de segurança relacionados a caldeiras, vasos de pressão, tubulações e tanques metálicos de armazenamento em situações abrangidas por seu campo de aplicação.
Em um projeto com vaso de pressão ou outro equipamento potencialmente enquadrado, é necessário avaliar tecnicamente se a norma se aplica, quais documentos são exigidos e quais inspeções devem ser realizadas.
Essa análise não deve ser substituída por uma referência genérica à norma.
O que a ASME IX qualifica
A ASME IX é relacionada à qualificação de procedimentos de soldagem e de soldadores ou operadores de soldagem, conforme o escopo e os requisitos aplicáveis ao trabalho.
Na prática, a qualificação busca demonstrar que determinado procedimento e profissional podem executar juntas dentro de variáveis controladas, como material, espessura, processo, posição e outras condições previstas nos documentos técnicos.
A qualificação não deve ser interpretada como uma autorização universal para qualquer serviço.
Ela precisa ser analisada em conjunto com o procedimento de soldagem, os registros correspondentes, o material utilizado e os requisitos específicos do projeto.
Para uma contratação responsável, o cliente pode solicitar a identificação das qualificações pertinentes ao escopo, sem presumir que uma qualificação se aplique automaticamente a todos os equipamentos ou estruturas.
Quando a AWS D1.1 pode ser pertinente
A AWS D1.1 pode ser considerada em trabalhos de soldagem de estruturas de aço quando o projeto e o tipo de construção estiverem dentro do escopo da norma.
Sua aplicação depende das características da estrutura, dos materiais, dos detalhes construtivos, dos procedimentos adotados e das exigências definidas para a obra.
Em estruturas metálicas, a avaliação deve considerar desenhos, especificações, detalhes de ligação, preparação das juntas e critérios de inspeção.
Assim, a simples citação da AWS D1.1 não comprova que uma estrutura específica foi executada segundo seus requisitos.
A pertinência da norma deve ser confirmada antes da fabricação e da montagem, com responsabilidades claramente definidas entre contratante, projetista, fabricante e equipe de execução.
Por que a qualificação dos soldadores é importante
A soldagem influencia diretamente a integridade de estruturas, tanques, dutos, tubulações e componentes industriais.
Soldadores qualificados, procedimentos definidos e supervisão compatível com o risco do serviço ajudam a reduzir variações de execução, descontinuidades e retrabalho.
Também favorecem uma inspeção mais objetiva, porque os critérios de aceitação e as condições de fabricação podem ser registrados e verificados.
Registros, rastreabilidade e inspeção documental
O controle de conformidade não se limita à inspeção visual da solda pronta.
Dependendo do escopo, pode envolver desenhos aprovados, especificações de materiais, procedimentos de soldagem, registros de qualificação, identificação de lotes, relatórios de inspeção e resultados de ensaios.
A rastreabilidade permite relacionar materiais, juntas, profissionais, etapas e documentos, facilitando a análise técnica durante a fabricação, a instalação e eventuais intervenções futuras.
Também é importante organizar registros de alterações, não conformidades, correções e liberações.
A documentação deve refletir o que foi realmente executado, indicando limites e critérios utilizados.
Quando o serviço inclui equipamentos ou componentes sujeitos a requisitos específicos, a inspeção documental precisa acompanhar as exigências aplicáveis ao projeto, e não apenas reproduzir uma lista genérica de normas.
Atender uma norma é diferente de comprovar sua aplicação
Atender a uma norma significa executar o trabalho de acordo com requisitos aplicáveis e demonstráveis.
Comprovar essa aplicação exige evidências compatíveis, como procedimentos, qualificações, registros de inspeção, certificados de materiais e relatórios pertinentes.
A documentação necessária varia conforme o projeto e não pode ser definida de forma responsável sem conhecer o equipamento, o ambiente, os riscos e o escopo técnico.
Por esse motivo, expressões como conformidade, certificação ou aprovação devem ser usadas com precisão.
Uma empresa pode possuir experiência e recursos para atuar em determinado tipo de serviço, mas a conformidade de cada contrato depende dos requisitos definidos, da execução realizada e das evidências reunidas.
Como validar os requisitos antes da contratação
- Quais normas são realmente aplicáveis ao equipamento ou à estrutura;
- Quais materiais, espessuras, processos e procedimentos fazem parte do escopo;
- Quais qualificações de soldadores e procedimentos serão considerados;
- Quais inspeções e ensaios devem ser previstos;
- Quais registros, relatórios e documentos serão entregues;
- Quem será responsável pelo projeto, pela fabricação, pela instalação e pela liberação final.
Essa verificação ajuda a diferenciar uma solução completa de um reparo pontual e pode reduzir ambiguidades entre fabricação, montagem industrial, manutenção e inspeção.
Sinal de experiência técnica
Ainda assim, a verificação adequada deve relacionar a experiência da equipe ao escopo concreto, aos documentos técnicos e às exigências normativas do trabalho a ser realizado.
Ensaios não destrutivos e avaliação técnica da qualidade
O que são ensaios não destrutivos
Ensaios não destrutivos são métodos de inspeção usados para avaliar soldas, componentes, estruturas e equipamentos sem exigir a destruição ou a inutilização da peça examinada.
Em projetos de montagem industrial, eles ajudam a identificar descontinuidades que não são necessariamente visíveis durante uma inspeção visual, contribuindo para decisões técnicas mais bem fundamentadas sobre aceitação, reparo ou acompanhamento do item avaliado.
A escolha do método depende do material, da geometria, da espessura, do tipo de junta, do processo de soldagem e do objetivo da inspeção.
O ensaio também deve ser interpretado de acordo com critérios previamente definidos no projeto, na especificação técnica ou na norma aplicável.
Por isso, realizar o teste não substitui a análise de profissionais qualificados nem a organização dos registros de inspeção.
Líquido penetrante para descontinuidades superficiais
O ensaio por líquido penetrante é empregado para localizar descontinuidades abertas à superfície, como trincas, porosidades ou falta de continuidade em determinadas regiões da junta.
De modo geral, a superfície é preparada, recebe o produto penetrante e passa por uma etapa de remoção do excesso e aplicação de revelador.
As indicações observadas são então analisadas conforme o procedimento e os critérios de aceitação definidos para o serviço.
Esse método pode ser útil quando se busca examinar regiões superficiais em materiais não porosos.
Ele não foi concebido para revelar, por si só, descontinuidades totalmente internas ou fechadas para a superfície.
A preparação adequada da área é essencial para reduzir interferências e melhorar a confiabilidade da leitura.
Ultrassom para avaliação interna
O ensaio ultrassônico utiliza ondas de alta frequência para investigar o interior de um material e pode auxiliar na identificação de descontinuidades internas, conforme a configuração do equipamento, o tipo de peça, a espessura e o procedimento adotado.
Em soldas e componentes metálicos, a interpretação depende da calibração, do acesso à região examinada, da geometria e da experiência do inspetor.
O ultrassom não deve ser tratado como uma solução universal.
Sua aplicabilidade precisa ser verificada para cada componente, considerando limitações de acesso, acabamento, formato e características do material.
Quando indicado, o resultado deve ser documentado com informações suficientes para permitir rastreabilidade e análise técnica posterior.
Radiografia industrial e requisitos de controle
A radiografia industrial utiliza radiação para produzir uma imagem capaz de auxiliar na avaliação de determinadas condições internas de uma peça ou junta.
Por envolver fontes de radiação ionizante ou equipamentos geradores de radiação, o método exige planejamento específico, controle de acesso, sinalização, isolamento da área e atendimento aos requisitos de proteção radiológica aplicáveis.
A execução deve considerar o equipamento, a espessura e o material examinados, além da qualidade da imagem e dos critérios de interpretação definidos para o projeto.
A radiografia pode gerar registros úteis para a documentação da inspeção, mas sua adoção deve ser analisada com responsabilidade em função dos riscos operacionais, das condições do local e da necessidade real do exame.
Como selecionar o ensaio adequado
A seleção do método deve partir de uma avaliação técnica, e não apenas da preferência por um determinado exame.
Entre os critérios normalmente considerados estão:
- Tipo de descontinuidade que se pretende investigar;
- Localização provável do problema, seja superficial ou interna;
- Material, espessura, geometria e acabamento da peça;
- Acesso disponível para aplicação e leitura do ensaio;
- Etapa do projeto em que a inspeção será realizada;
- Requisitos do desenho, da especificação, do procedimento ou da norma aplicável;
- Necessidade de registro, rastreabilidade e documentação do resultado;
- Condições de segurança para a equipe, para a operação e para o ambiente.
Em uma montagem industrial que envolva estruturas metálicas, tanques, vasos de pressão, dutos ou tubulações, diferentes métodos podem ser avaliados para atender objetivos distintos.
O ensaio escolhido deve estar coerente com o risco associado ao componente e com o nível de controle requerido, sem presumir que um único método seja suficiente para todas as situações.
Inspeção, retrabalho e durabilidade
A inspeção realizada em pontos críticos pode revelar desvios antes que o equipamento ou a estrutura entre em operação.
Essa identificação antecipada favorece a correção dentro do fluxo de fabricação ou instalação e pode contribuir para reduzir retrabalho, desmontagens e interrupções posteriores.
Ainda assim, o ensaio não elimina a necessidade de preparação correta da junta, controle do processo de soldagem, qualificação aplicável e acompanhamento das demais etapas.
A durabilidade também depende de fatores como seleção do material, execução, proteção contra condições ambientais, carregamento, manutenção e uso do equipamento.
Portanto, os ensaios não destrutivos fazem parte de um sistema de qualidade mais amplo.
Seus resultados devem ser relacionados ao procedimento de fabricação ou montagem, às inspeções visuais, aos registros técnicos e aos critérios de aceitação definidos para o projeto.
Como escolher uma empresa de caldeiraria e solda
A escolha de uma empresa para serviços de caldeiraria e solda deve considerar mais do que a capacidade de executar uma junta ou reparar um componente.
Em projetos industriais, a fabricação, a instalação e a montagem precisam estar alinhadas às condições do local, aos materiais especificados, às responsabilidades de cada parte e aos requisitos de segurança.
Uma avaliação técnica bem conduzida ajuda a reduzir ambiguidades e favorece uma execução compatível com o escopo definido.
Verifique a experiência técnica e o escopo de atendimento
Comece confirmando se a empresa atua com o tipo de demanda necessário.
Caldeiraria e solda podem envolver estruturas metálicas, tanques, vasos de pressão, dutos, tubulações industriais, reforma e recuperação de equipamentos.
Também é importante esclarecer se o fornecedor realiza apenas a fabricação ou se pode assumir a instalação e outras atividades relacionadas à montagem industrial.
O escopo deve indicar, de forma compreensível:
- Quais componentes serão fabricados ou recuperados;
- Quais materiais e espessuras estão previstos;
- Se haverá transporte interno e instalação;
- Quais serviços de soldagem e inspeção estão incluídos;
- Quais atividades dependem de terceiros ou do contratante;
- Quais documentos e registros serão entregues ao final.
Uma empresa adequada ao projeto deve conseguir discutir as condições de aplicação sem tratar uma necessidade complexa como um reparo pontual.
A experiência relevante está relacionada à capacidade de interpretar o problema e organizar uma solução técnica compatível com o ambiente industrial.
Avalie a equipe multidisciplinar
A presença de profissionais de diferentes áreas pode ser importante quando a intervenção afeta equipamentos, estruturas, instalações e segurança operacional ao mesmo tempo.
Por isso, vale verificar como a empresa articula conhecimentos de Engenharia Mecânica, Engenharia Elétrica e Engenharia de Segurança do Trabalho.
Na prática, a Engenharia Mecânica pode contribuir para a análise de equipamentos, estruturas, esforços e interfaces de fabricação.
A Engenharia Elétrica pode ser necessária quando a montagem se relaciona a máquinas, alimentação, comandos ou interferências em instalações existentes.
Já a Engenharia de Segurança do Trabalho ajuda a considerar riscos da execução, circulação de pessoas, atividades a quente e condições do ambiente.
Essa visão integrada não elimina a necessidade de informações fornecidas pelo contratante.
Plantas, desenhos, medidas, características do equipamento e restrições de acesso continuam sendo elementos relevantes para uma avaliação responsável.
Confirme qualificações de soldadores e recursos de inspeção
Pergunte quais processos de soldagem podem ser aplicados ao projeto e como a empresa comprova a qualificação dos profissionais envolvidos.
Ainda assim, a pertinência de cada requisito deve ser validada para o projeto específico.
Também é recomendável confirmar quais recursos de ensaio e inspeção estão disponíveis.
Líquido penetrante, ultrassom e radiografia podem ter finalidades distintas e não devem ser tratados como procedimentos equivalentes.
A seleção depende do material, da geometria, do tipo de junta, do nível de controle requerido e das condições de execução.
A documentação não substitui a competência técnica, mas ajuda a demonstrar o que foi executado e verificado.
Analise a clareza do escopo e das responsabilidades
Uma proposta tecnicamente clara deve separar o que está incluído do que precisa ser fornecido ou executado pelo cliente.
Isso abrange desenhos e revisões, preparação da área, isolamento de equipamentos, acesso, movimentação de peças, fornecimento de materiais, pintura ou acabamento, testes e liberação para operação, quando esses itens fizerem parte do projeto.
Também é prudente verificar se as responsabilidades relacionadas à segurança estão definidas.
Em uma fábrica, galpão, home center, atacarejo ou shopping center, a execução pode ocorrer em áreas com circulação, operação simultânea e restrições de acesso.
Esses fatores precisam ser avaliados antes da contratação, sem presumir que estejam automaticamente incluídos no serviço de caldeiraria e solda.
Considere a transparência na comunicação
A comunicação deve permitir que o contratante acompanhe decisões, alterações de escopo e eventuais limitações técnicas.
Durante a execução, mudanças identificadas no local devem ser registradas e analisadas antes de serem incorporadas.
Essa prática pode reduzir interpretações divergentes e facilita o acompanhamento da qualidade.
Também é importante confirmar quais documentos serão disponibilizados e quem será responsável por aprovar desenhos, ajustes e liberações.
A existência dessas referências não substitui a análise do escopo específico, da equipe designada, dos recursos de inspeção e das responsabilidades contratuais.
O critério principal deve ser a compatibilidade entre a necessidade da operação e a solução efetivamente descrita.
Solicite uma avaliação técnica
Essa abordagem permite comparar propostas pelo conteúdo técnico e não apenas pela descrição genérica do serviço.
Quando houver informações ausentes, a empresa poderá orientar quais dados são necessários para analisar a demanda com maior precisão.
A Tec Solutions atua em caldeiraria e solda industrial com processos MIG/MAG, TIG e eletrodo revestido em aço carbono, aço inox e alumínio, conforme os requisitos do projeto, atendendo instalações em Alagoas.
Avaliação técnica para montagem industrial
Solicite uma avaliação para montagem industrial e apresente as necessidades da sua instalação para definir o escopo do serviço.
Apresente desenhos, material, espessura, tipo de junta e finalidade da peça para conversar com a equipe sobre fabricação, montagem ou recuperação.
Questões práticas de montagem industrial
Fabricação, instalação, manutenção e reparo: qual é a diferença?
Embora os termos estejam relacionados, eles descrevem atividades distintas:
- Fabricação: transformação de materiais em componentes ou conjuntos, como estruturas metálicas, tanques, dutos e tubulações.
- Instalação: posicionamento, montagem, união e ajustes dos componentes no local de utilização.
- Manutenção: ações planejadas ou corretivas destinadas a preservar ou restabelecer as condições de funcionamento de equipamentos e sistemas.
- Reparo: intervenção localizada para corrigir uma falha, dano ou desgaste específico.
Um projeto pode combinar essas frentes.
Por exemplo, um equipamento pode precisar de recuperação, fabricação de uma peça, instalação e inspeção.
Por isso, a avaliação técnica é importante antes da contratação: ela ajuda a delimitar o escopo, identificar riscos, definir responsabilidades e evitar que uma necessidade de engenharia integrada seja tratada apenas como um conserto pontual.
Onde a montagem industrial é aplicada?
A solução pode ser considerada em galpões logísticos, plantas fabris, home centers, lojas atacadistas, atacarejos e shopping centers.
Nesses ambientes, há diferentes demandas de infraestrutura, movimentação de materiais e continuidade das operações.
Uma intervenção pode envolver uma estrutura metálica, uma linha de tubulação, um tanque, um vaso de pressão ou a recuperação de uma máquina industrial, sempre de acordo com as condições reais do projeto.
Em áreas com circulação de pessoas, produtos e equipamentos, o planejamento também precisa considerar interferências físicas, acessos, sequência de execução e compatibilidade com os sistemas existentes.
A montagem não deve ser analisada apenas pelo resultado visual da instalação, mas pela integração entre componentes, pela possibilidade de inspeção e pela adequação ao uso previsto.
O que significa montagem industrial?
Montagem industrial é o conjunto de atividades destinadas a instalar, integrar, ajustar e verificar estruturas, equipamentos, tubulações, dutos e outros componentes necessários ao funcionamento de uma operação.
Ela pode envolver fabricação prévia, transporte interno, posicionamento, união por soldagem, alinhamento, inspeção e ajustes conforme o projeto e as condições do local.
Na prática, a montagem industrial não é apenas um reparo pontual.
Ela organiza diferentes etapas de engenharia, caldeiraria, solda e instalação para atender uma necessidade técnica específica, considerando segurança, interferências físicas e continuidade operacional.
Quais materiais podem ser utilizados em caldeiraria e solda?
A escolha depende da finalidade do componente, das condições de operação, da resistência necessária, do ambiente e das características do projeto.
Também devem ser avaliadas a espessura da chapa, a preparação da junta e a compatibilidade com o processo de soldagem.
Esses materiais podem ser empregados em estruturas metálicas, tanques, vasos de pressão, dutos, tubulações e na reforma ou recuperação de equipamentos.
A definição final deve ocorrer após avaliação técnica, porque o material adequado para uma aplicação pode não ser o mesmo indicado para outra.
Quando considerar MIG/MAG, TIG ou eletrodo revestido?
A seleção do processo de soldagem depende do material, da espessura, da posição de soldagem, do acesso à junta, das condições do ambiente e do nível de controle exigido.
Não existe um processo universalmente superior para todas as situações.
- MIG/MAG: pode ser considerado quando se busca produtividade e execução contínua em aplicações compatíveis com o equipamento, o material e as condições do projeto.
- TIG: costuma ser avaliado quando o controle do arco, o acabamento e a precisão da junta são fatores relevantes, especialmente em situações que exigem maior controle da soldagem.
- Eletrodo revestido: pode ser adequado a diferentes condições de campo e locais em que a mobilidade do equipamento ou o acesso dificultem o uso de outros processos.
A preparação da junta, a qualificação do soldador e a inspeção posterior também influenciam a qualidade final.
Por isso, a escolha deve ser feita a partir de uma análise técnica, e não apenas pela preferência por um processo.
Para que servem os ensaios não destrutivos?
Ensaios não destrutivos são métodos de inspeção que permitem avaliar uma solda, peça ou componente sem exigir sua destruição durante o procedimento.
Eles ajudam a identificar descontinuidades e a verificar se a inspeção prevista é compatível com os riscos e requisitos do projeto.
Os serviços informados incluem:
- Líquido penetrante: utilizado para auxiliar na identificação de descontinuidades abertas à superfície, conforme a aplicabilidade do método.
- Ultrassom: empregado para avaliar condições internas do material ou da junta quando o método for tecnicamente adequado.
- Radiografia: utilizada para examinar determinadas condições internas, observando os requisitos próprios de controle e segurança da radiografia industrial.
A seleção do ensaio considera o tipo de material, a geometria, a espessura, o acesso, o processo de fabricação e o critério de aceitação aplicável.
Em uma montagem industrial, a inspeção pode contribuir para reduzir retrabalho e apoiar a avaliação da durabilidade e da segurança da execução, sem substituir a análise completa do projeto.
O que são ASME IX, AWS D1.1, ASME, API e NR-13?
Essas referências podem estar relacionadas a diferentes aspectos de fabricação, soldagem, estruturas e equipamentos, mas sua aplicação depende do escopo e dos requisitos técnicos do projeto.
- ASME IX: trata de qualificações relacionadas a procedimentos e soldadores em contextos de soldagem previstos no código aplicável.
- AWS D1.1: pode ser considerada em estruturas de aço soldadas quando seu escopo e os requisitos do projeto forem pertinentes.
- ASME: reúne códigos e requisitos técnicos aplicáveis a determinados equipamentos e processos, conforme o documento adotado.
- API: pode ser utilizada como referência em segmentos e equipamentos da indústria em que seus requisitos sejam aplicáveis.
- NR-13: estabelece requisitos de segurança para determinados equipamentos e instalações, como vasos de pressão, caldeiras e tubulações, conforme seu campo de aplicação.
Atender a uma norma não significa apenas mencionar seu nome.
É necessário verificar se ela se aplica ao caso, definir os requisitos do projeto, manter registros e comprovar as etapas pertinentes.
A empresa pode fabricar e instalar os produtos?
Sim.
O escopo pode incluir estruturas metálicas, tanques, vasos de pressão, dutos, tubulações e atividades de reforma ou recuperação de equipamentos.
A extensão da solução depende das características do local, dos desenhos, dos materiais, das interferências, dos requisitos normativos e das responsabilidades definidas para cada etapa.
Por isso, fabricação e instalação devem ser descritas de forma clara na avaliação técnica e na proposta correspondente.
Quais localidades de Alagoas são atendidas?
O contexto informado indica atendimento em Maceió, Arapiraca e localidades adjacentes em Alagoas.
Essa confirmação é especialmente importante quando o trabalho envolve transporte, acesso industrial, instalação em altura, interferências operacionais ou integração com equipamentos existentes.
A consulta prévia ajuda a esclarecer se a necessidade está dentro do escopo de atendimento para a localidade desejada.
Como solicitar uma avaliação?
Sempre que possível, reúna descrição do equipamento ou da estrutura, finalidade do serviço, medidas, materiais conhecidos, desenhos, fotografias, condições de acesso, local da execução e requisitos normativos já definidos.
A empresa poderá orientar a avaliação do escopo de caldeiraria, solda, fabricação, instalação, reforma ou recuperação.
Também é recomendável esclarecer quais inspeções são necessárias, quais responsabilidades cabem a cada parte e se o serviço deverá ser executado com a operação parada ou em funcionamento, quando essa informação for relevante.
Uma avaliação técnica bem definida ajuda a alinhar materiais, processos, normas e responsabilidades antes da execução.
Para saber mais sobre montagem industrial
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA