Galeria
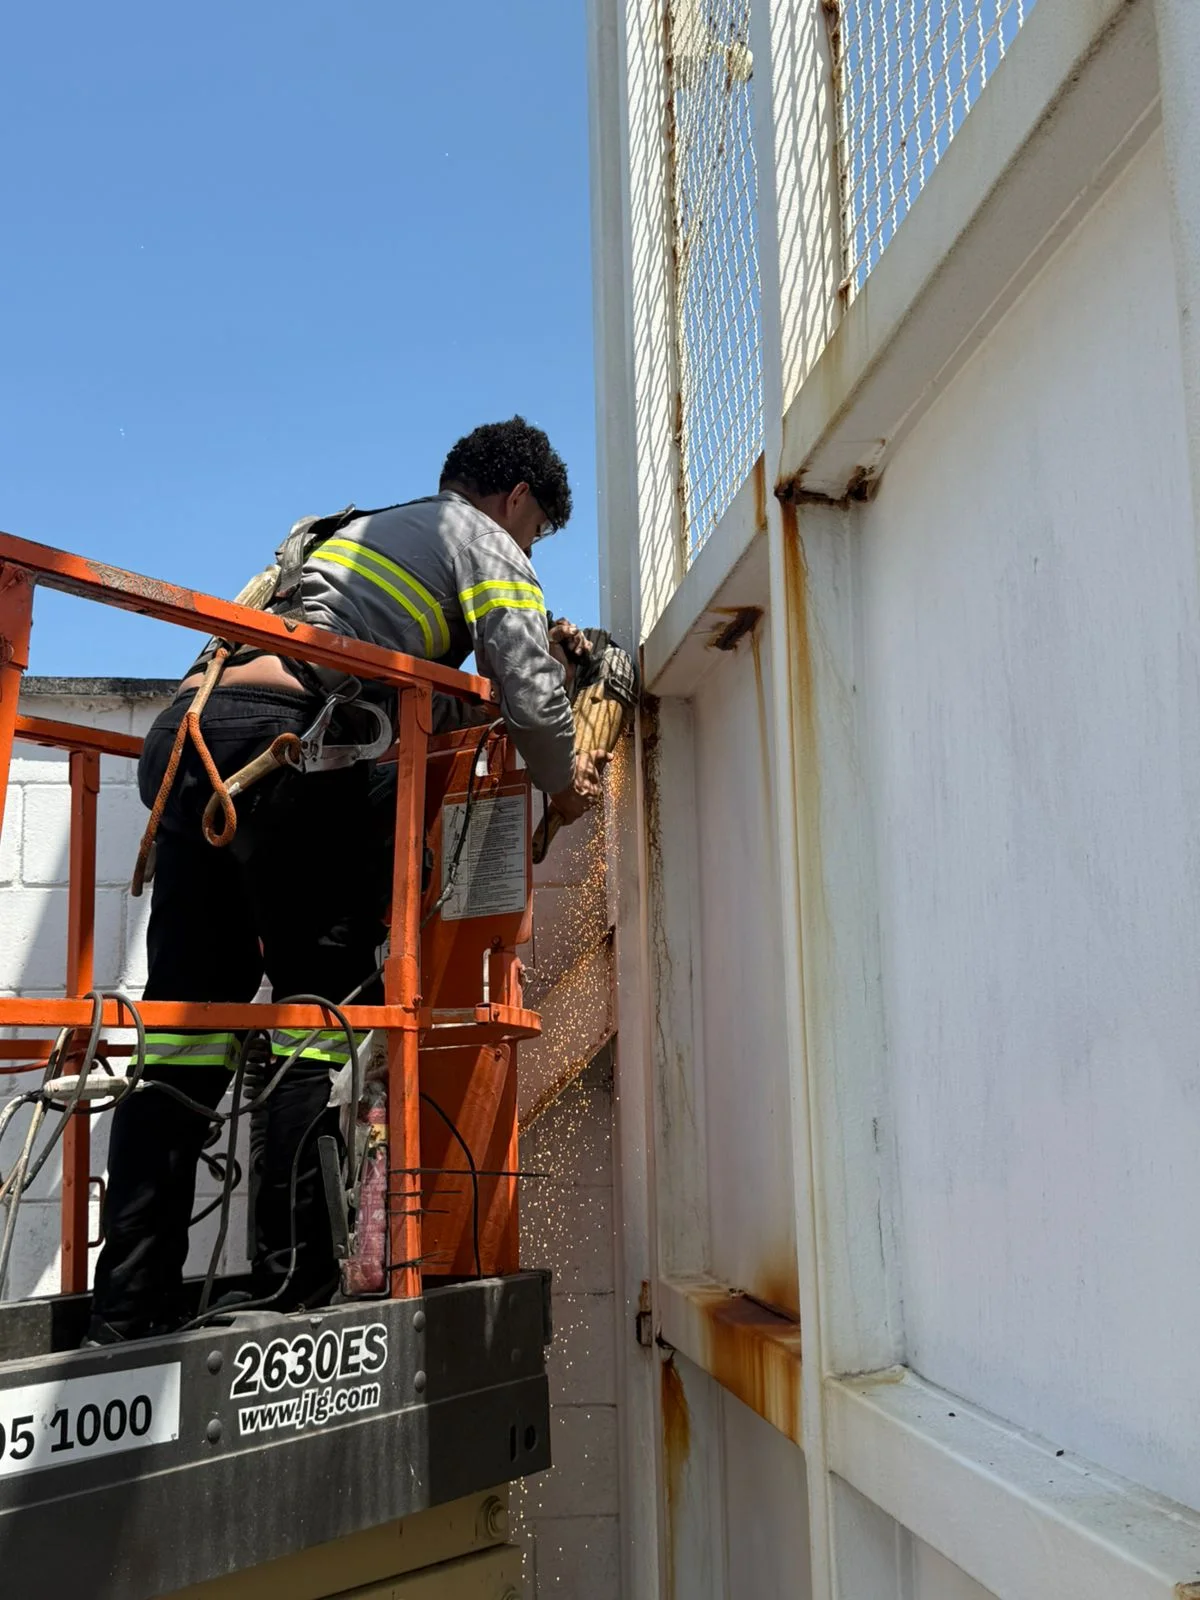
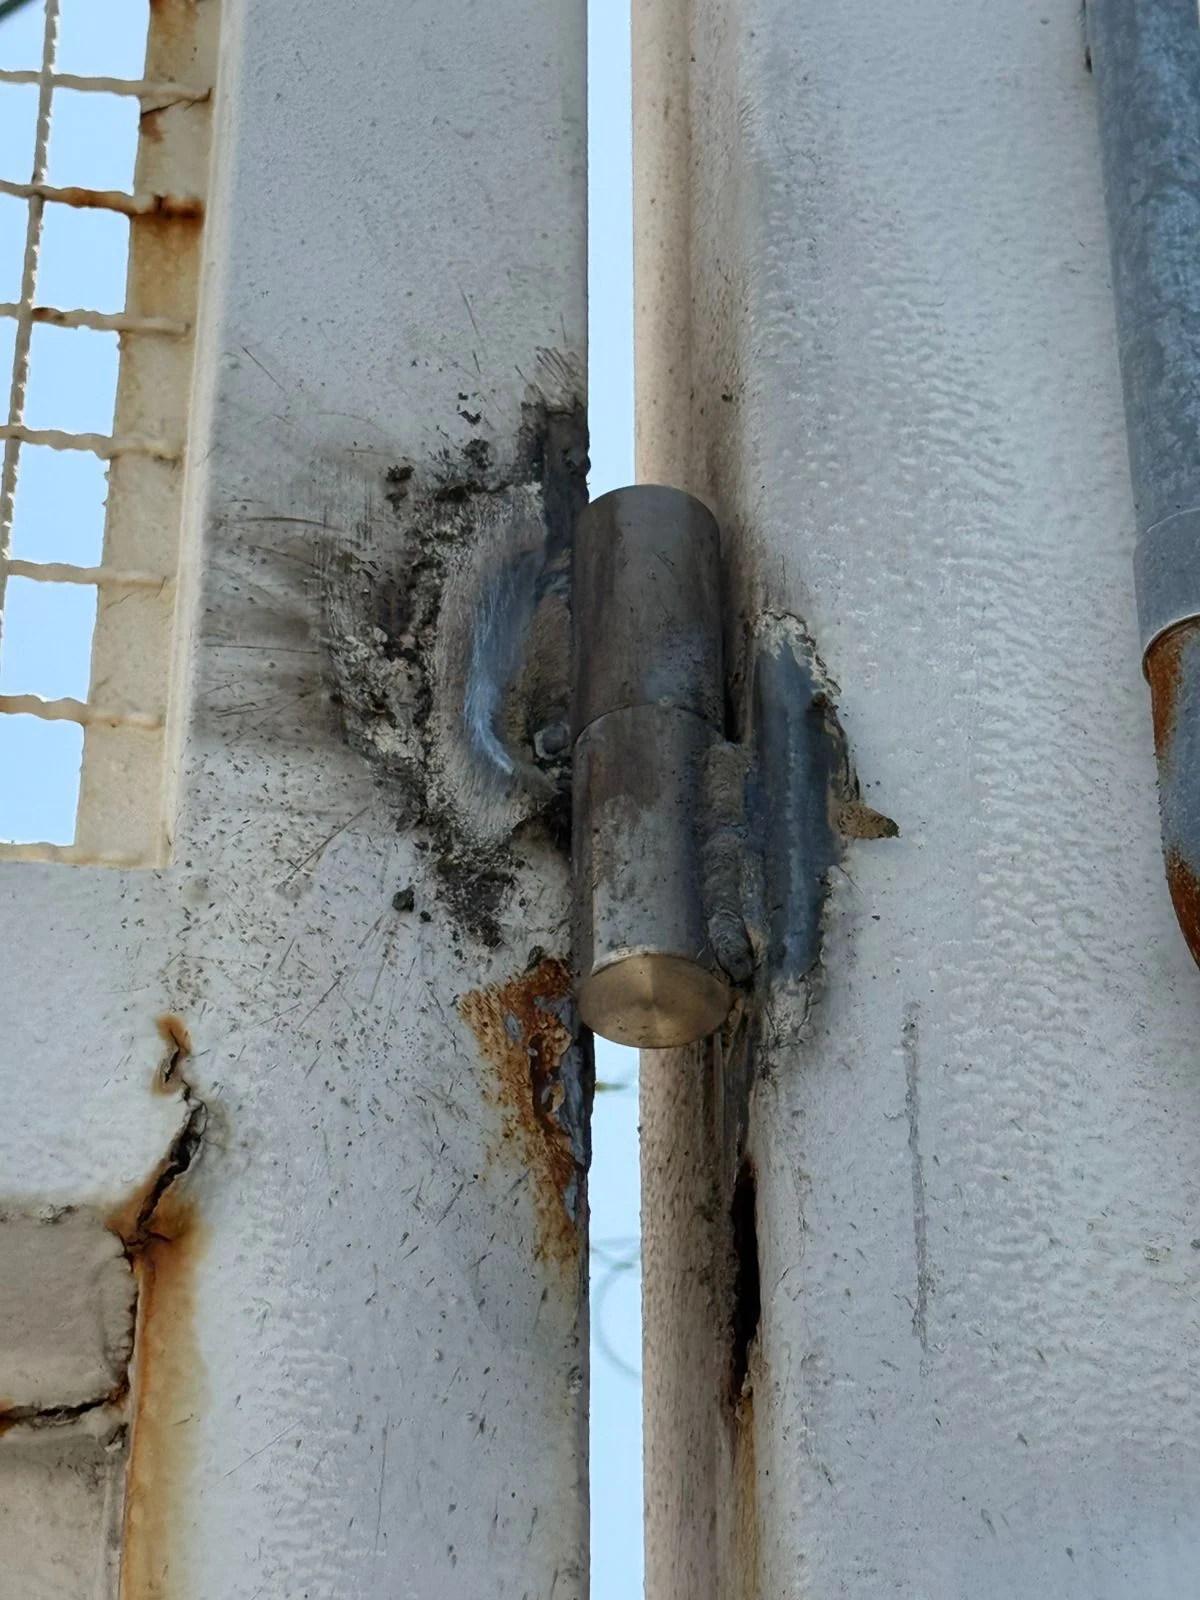
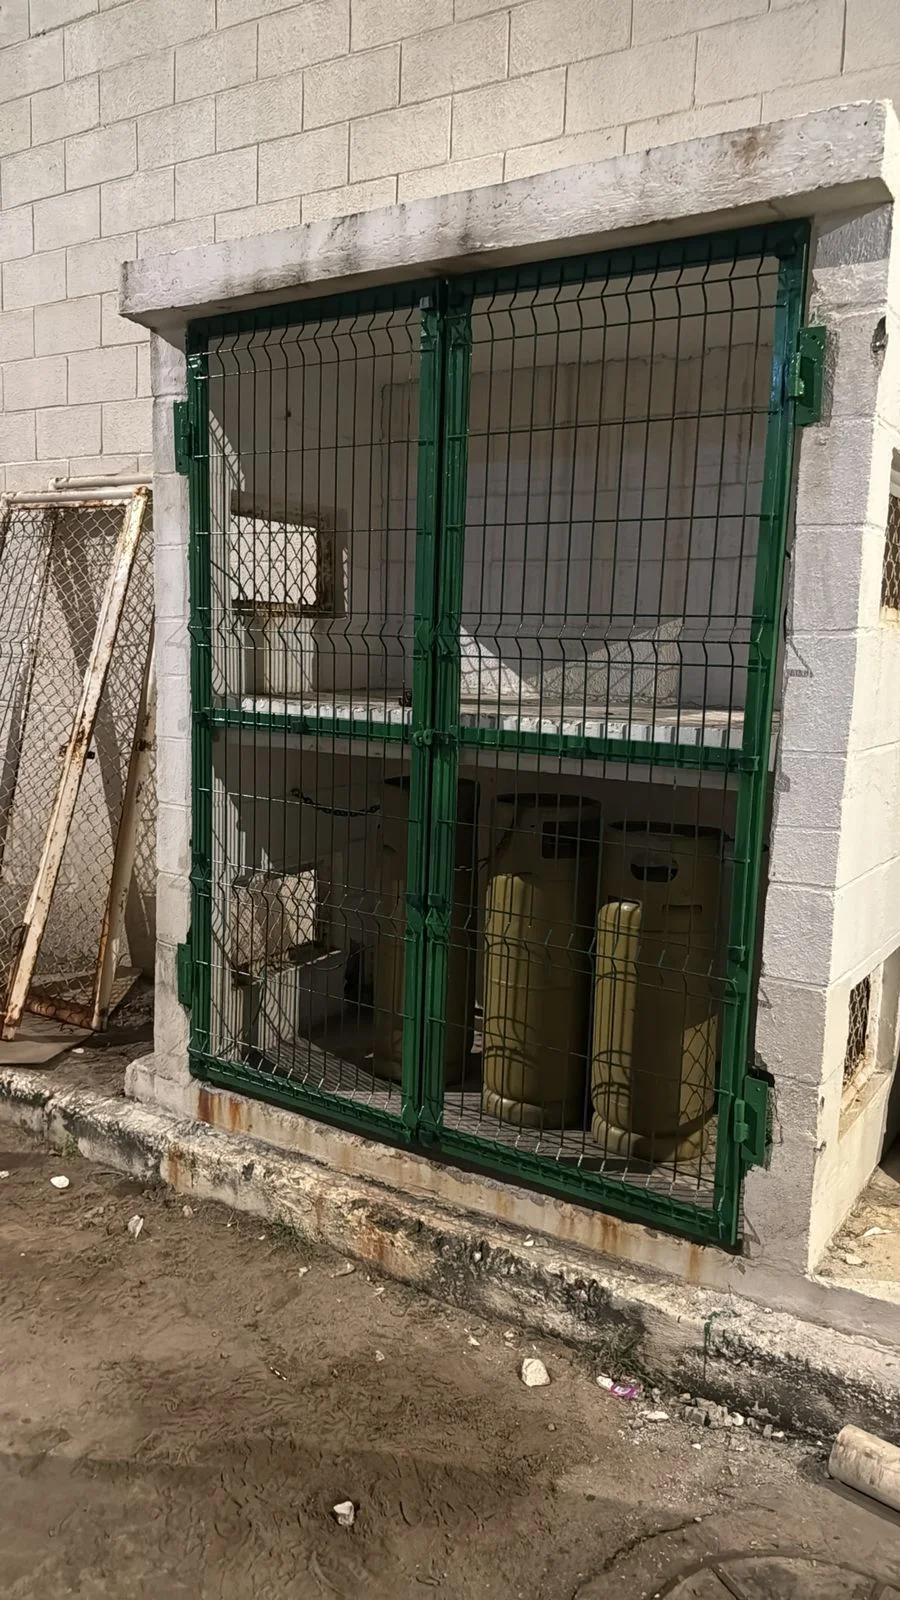
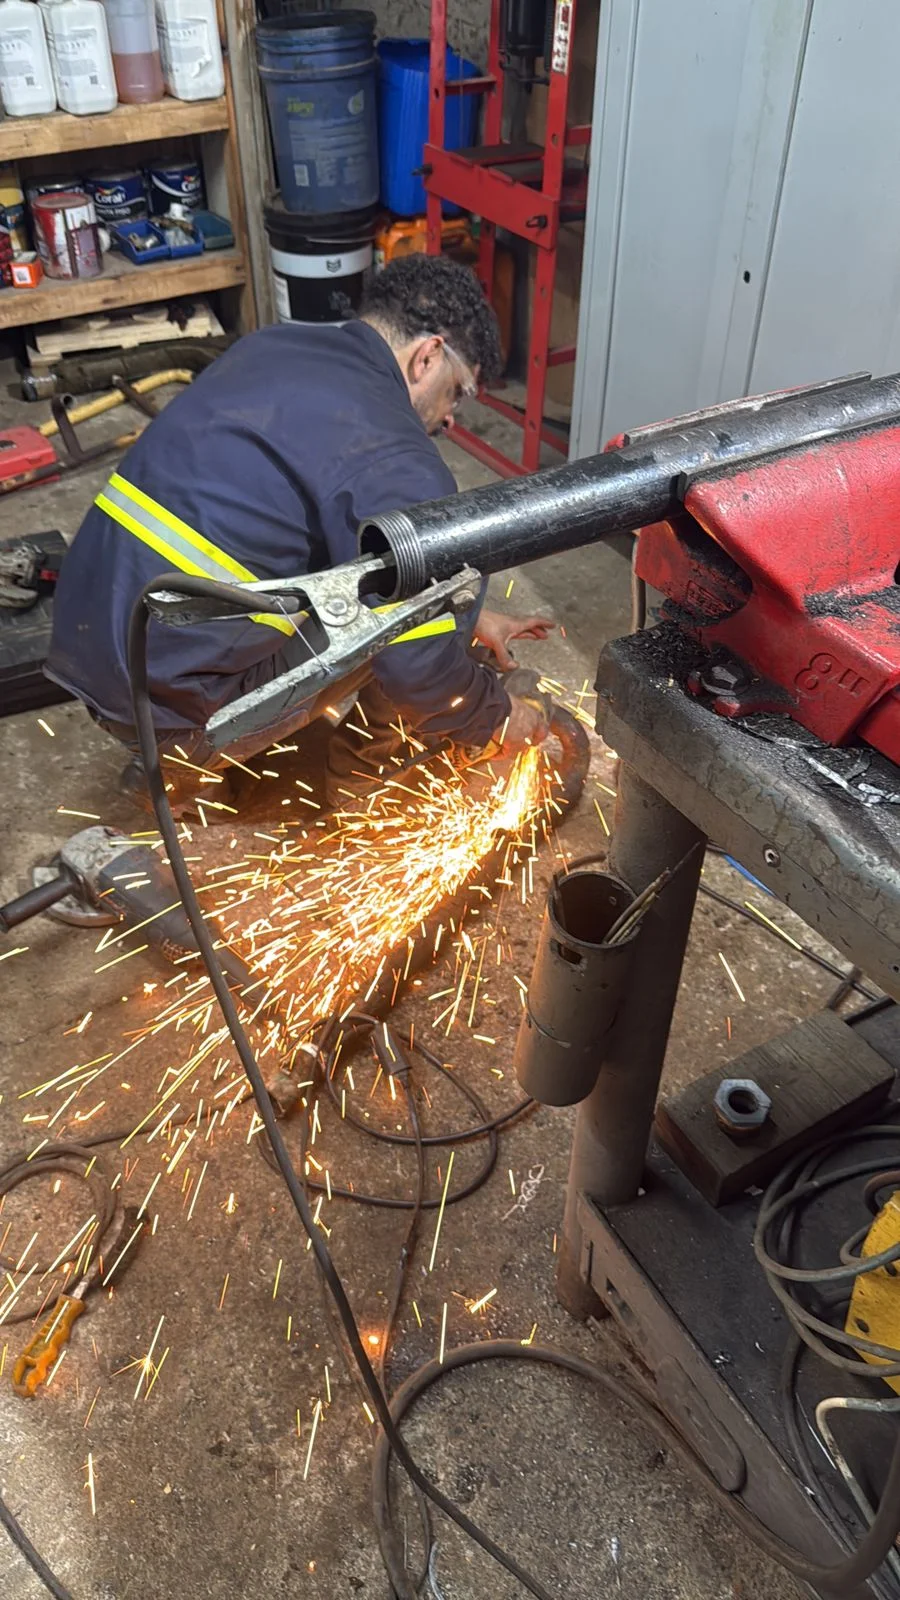
Clique nas imagens para ampliar
Solda mig: guia técnico para processos industriais seguros e eficientes
A solda mig é um processo de soldagem por arco elétrico no qual um arame consumível é alimentado continuamente até a junta.
O arco se forma entre a ponta do arame e a peça metálica, produzindo calor suficiente para fundir o material de adição e, conforme o procedimento, parte do metal de base.
Ao se solidificar, o metal fundido forma a união entre as peças.
O processo utiliza uma fonte de soldagem, um alimentador de arame, uma tocha e um gás de proteção.
A fonte controla a energia do arco; o alimentador mantém o avanço do arame; e a tocha conduz a corrente, o arame e o gás até a região da solda.
Essa alimentação contínua favorece produtividade e regularidade, mas não elimina a necessidade de preparação correta da junta, regulagem dos parâmetros e qualificação do procedimento.
Como o arco elétrico e o gás de proteção atuam
Quando o arame se aproxima da peça, a corrente elétrica estabelece o arco entre os dois pontos.
O calor gerado funde a extremidade do arame e cria uma poça de fusão.
A velocidade de alimentação do arame influencia a quantidade de material depositado e se relaciona diretamente com a corrente de soldagem em muitas configurações de equipamento.
O gás de proteção envolve a poça de fusão e pode reduzir o contato do metal quente com o oxigênio, o nitrogênio e a umidade do ambiente.
Sem proteção adequada, podem surgir descontinuidades, como porosidade e oxidação.
Correntes de ar, vazão incorreta, mangueiras com vazamento, bocal obstruído e distância excessiva entre a tocha e a peça podem comprometer essa proteção.
A transferência do metal pode ocorrer por curto-circuito, modo globular ou spray, dependendo da combinação de corrente, tensão, arame, gás, posição e material.
Cada modo apresenta características próprias de penetração, estabilidade, produtividade e geração de respingos.
Por isso, a regulagem deve ser validada conforme a junta e, em aplicações críticas, por procedimento qualificado e testes em corpo de prova.
Equipamentos básicos da soldagem MIG/MAG
Uma configuração típica inclui:
- Fonte de soldagem, que fornece e controla a energia do arco;
- Alimentador de arame, responsável pelo avanço contínuo do consumível;
- Tocha, com gatilho, conduíte, bico de contato e bocal;
- Cilindro ou rede de gás de proteção;
- Regulador e, quando aplicável, medidor de vazão;
- Cabos de soldagem, cabo de retorno e conexão de aterramento adequada;
- Arame compatível com o material e a espessura da peça;
- Equipamentos de proteção individual e recursos de ventilação e exaustão compatíveis com a avaliação de risco.
Antes da execução, é importante conferir a identificação e o estado do arame, a polaridade indicada pelo procedimento, a limpeza do bico de contato, a condição do bocal, a integridade das conexões e a ausência de vazamentos no sistema de gás.
A superfície também deve estar preparada, sem contaminantes que possam prejudicar a fusão ou gerar descontinuidades.
Aplicações e limitações
A solda MIG/MAG pode ser aplicada na fabricação e montagem de estruturas metálicas, suportes, dutos, tubulações e componentes de caldeiraria.
Também pode integrar serviços de reforma e recuperação de equipamentos, desde que o material, a condição da peça, o acesso à junta e os requisitos de inspeção sejam avaliados previamente.
Entre as limitações estão a sensibilidade a vento e correntes de ar, a dependência de energia elétrica e gás de proteção, a necessidade de acesso adequado à junta e o risco de defeitos quando os parâmetros ou consumíveis não são compatíveis.
Em ambientes externos, espaços restritos, posições difíceis ou aplicações sujeitas a requisitos normativos específicos, outro processo ou uma combinação de processos pode ser mais adequado.
A seleção do processo deve considerar o projeto, o material, a junta, a posição, a inspeção necessária e a norma aplicável, e não apenas a preferência pelo equipamento.
Em projetos industriais, a avaliação integrada das engenharias mecânica e de segurança do trabalho ajuda a organizar a execução com foco na conformidade e na continuidade operacional.
Equipamentos e consumíveis utilizados na soldagem MIG/MAG
A qualidade da soldagem MIG/MAG depende do conjunto formado por fonte de soldagem, alimentador de arame, tocha, gás de proteção e consumíveis compatíveis.
Antes de iniciar o trabalho, é necessário verificar se esses elementos atendem ao material, à espessura, à posição de soldagem e ao procedimento aplicável.
Uma regulagem inadequada pode causar porosidade, falta de fusão, excesso de respingos, instabilidade do arco ou deformações na peça.
Fonte de soldagem e alimentador de arame
A fonte inversora ou industrial fornece a energia necessária para formar e manter o arco elétrico.
Sua seleção deve considerar a faixa de corrente, o ciclo de trabalho, a tensão disponível e a capacidade de operar com o processo e o material previstos.
Em aplicações contínuas ou industriais, o ciclo de trabalho é especialmente relevante, pois indica a capacidade de funcionamento da fonte dentro de determinado período sem superaquecimento.
O alimentador conduz o arame sólido até a tocha.
Rolos de tração, conduíte, pressão dos roletes e velocidade de alimentação precisam estar ajustados ao diâmetro e ao tipo de arame.
Pressão excessiva pode deformar o arame e dificultar seu deslocamento; pressão insuficiente pode provocar patinagem e alimentação irregular.
Esses problemas aparecem no cordão como arco pulsante, variação de comprimento e falhas de deposição.
Tocha, bico de contato e bocal
A tocha conduz a corrente, o arame e o gás de proteção até a junta.
O bico de contato deve ser compatível com o diâmetro do arame e permanecer em boas condições, porque seu desgaste pode aumentar a resistência elétrica e gerar alimentação instável.
Sinais como aquecimento anormal, travamento do arame ou oscilação do arco justificam a inspeção desse componente.
O bocal direciona o gás para a região da poça de fusão.
Respingos acumulados, amassados ou obstruções alteram o fluxo e podem permitir a entrada de ar atmosférico, favorecendo porosidade.
A limpeza deve ser realizada com a tocha desenergizada e conforme o procedimento de segurança adotado.
Também é importante conferir a distância entre o bocal, o bico e a peça, pois uma posição inadequada pode reduzir a proteção gasosa ou dificultar a observação da junta.
Cilindro ou rede de gás, regulador e vazão
O gás de proteção isola a poça de fusão da atmosfera.
Em termos gerais, o processo MIG utiliza gás inerte, enquanto o processo MAG utiliza gás ativo ou mistura com componente ativo.
A escolha depende do material, do arame, da transferência metálica e do procedimento de soldagem; portanto, não deve ser feita apenas pelo nome do processo.
O cilindro ou a rede de gás devem ser conectados por mangueiras, conexões e regulador adequados.
O regulador permite controlar e acompanhar a vazão, que precisa ser ajustada conforme o ambiente, o bocal, a posição e as condições da junta.
Vazão baixa pode resultar em porosidade; vazão excessiva pode gerar turbulência e também arrastar o ar atmosférico para a região protegida.
Correntes de ar, ventilação intensa e vazamentos devem ser controlados antes da soldagem.
Cilindros devem permanecer identificados, protegidos contra quedas e afastados de fontes de calor.
A inspeção deve incluir conexões, mangueiras, válvulas e sinais de vazamento, sempre seguindo os procedimentos aplicáveis ao local de trabalho.
Cabos, polaridade e consumíveis
Cabos de soldagem e de retorno devem ter capacidade compatível com a corrente utilizada, isolamento íntegro e conexões firmes.
Mau contato no cabo de retorno pode causar instabilidade do arco, aquecimento localizado e variação na penetração.
A polaridade também deve corresponder ao arame e ao procedimento especificado.
Uma polaridade incorreta pode alterar a transferência metálica, o perfil do cordão e a estabilidade da solda.
O arame sólido deve ser escolhido conforme o metal de base e os requisitos do trabalho.
O diâmetro do arame deve considerar a espessura, a posição, a corrente disponível e a taxa de deposição desejada.
Para aço carbono, o arame e o gás devem ser compatíveis com o grau do material e com o procedimento adotado.
No aço inoxidável, a seleção deve considerar a composição do metal de base e o controle da contaminação.
No alumínio, a alimentação do arame exige atenção especial ao sistema de condução, à configuração da tocha e ao ajuste dos roletes, pois o material é mais suscetível a deformações durante o avanço.
Em todos os casos, superfície contaminada, arame oxidado ou armazenamento inadequado podem comprometer o resultado.
Como relacionar componentes e defeitos
A identificação do defeito deve considerar o conjunto do processo, e não apenas um componente isolado:
- Porosidade pode estar relacionada a vazamento, vazão inadequada, bocal obstruído, corrente de ar, superfície contaminada ou arame em más condições.
- Falta de fusão pode decorrer de corrente insuficiente, velocidade de deslocamento elevada, junta mal preparada, ângulo inadequado ou polaridade incompatível.
- Excesso de respingos pode indicar tensão, velocidade de arame, indutância ou distância entre tocha e peça mal ajustadas.
- Alimentação irregular pode estar associada a roletes inadequados, conduíte sujo, bico de contato desgastado ou pressão incorreta dos roletes.
- Cordão estreito ou irregular pode resultar de variações na velocidade de deslocamento, instabilidade do arco ou proteção gasosa deficiente.
Essas relações orientam a inspeção, mas não substituem a avaliação do procedimento, do material e das condições reais de execução.
Em trabalhos críticos, a regulagem deve ser validada em corpo de prova e registrada em procedimento aplicável.
Checklist de preparação
Antes de iniciar a soldagem MIG/MAG, confira:
- Fonte, cabos e conexões sem danos aparentes;
- Alimentador configurado para o diâmetro e o tipo de arame;
- Roletes e conduíte compatíveis, limpos e corretamente ajustados;
- Bico de contato sem desgaste excessivo e com dimensão adequada;
- Bocal limpo, sem deformações e sem obstrução relevante;
- Cilindro ou rede de gás, regulador, mangueiras e conexões sem vazamentos;
- Vazão ajustada conforme o procedimento e as condições do ambiente;
- Polaridade conferida antes da abertura do arco;
- Arame protegido contra umidade, sujeira e contaminação;
- Metal de base limpo e junta preparada conforme o escopo técnico;
- Ventilação, aterramento, proteção individual e controle de trabalho a quente definidos.
A escolha dos equipamentos e consumíveis deve ser feita a partir do material, da junta, da espessura, da posição de soldagem, dos requisitos de inspeção e da documentação técnica do projeto.
Para uma avaliação, o contratante deve reunir desenhos ou medidas, identificação dos materiais, condições do local e requisitos de fabricação ou montagem.
Parâmetros de soldagem e técnicas para diferentes materiais
A qualidade da solda MIG/MAG depende do equilíbrio entre tensão, velocidade de alimentação do arame, corrente, vazão do gás, distância entre a tocha e a peça e velocidade de deslocamento.
Esses parâmetros influenciam diretamente a penetração, a estabilidade do arco, o formato do cordão, a quantidade de respingos e o risco de descontinuidades.
Por isso, regulagens prontas devem ser tratadas apenas como ponto de partida: a configuração precisa ser validada conforme o material, a junta, a posição de soldagem, a espessura e o procedimento aplicável.
Tensão e estabilidade do arco
A tensão controla, principalmente, o comprimento do arco e o perfil do cordão.
Uma tensão inadequada pode causar arco instável, excesso de respingos, cordão muito convexo ou penetração insuficiente.
Em tensão excessiva, o arco tende a ficar mais longo e espalhado; em tensão baixa, pode ocorrer contato irregular entre o arame e a poça de fusão.
Em fontes de característica de tensão constante, a tensão costuma ser ajustada em conjunto com a velocidade de alimentação do arame.
A regulagem deve ser observada durante um teste, verificando o som do arco, a regularidade da transferência metálica, a aparência do cordão e a ausência de mordeduras ou falta de fusão.
O resultado visual, entretanto, não substitui a inspeção técnica quando a junta possui requisitos normativos.
Velocidade de alimentação do arame e corrente
A velocidade de alimentação determina a quantidade de arame introduzida na poça e está relacionada à corrente de soldagem.
Quando aumentada sem o ajuste correspondente da tensão, pode haver excesso de material, instabilidade, curtos-circuitos indesejados ou empurramento da tocha.
Quando reduzida em excesso, pode diminuir a taxa de deposição e comprometer a continuidade do cordão.
A amperagem efetiva também depende do tipo e do diâmetro do arame, da polaridade, do material e do modo de transferência.
Em vez de buscar um número universal, o operador deve iniciar pela faixa indicada no procedimento de soldagem ou pelo fabricante dos consumíveis e confirmar a regulagem em corpo de prova representativo.
Em aplicações críticas, o procedimento qualificado e o registro dos parâmetros ajudam a manter a rastreabilidade entre preparação, execução e inspeção.
Distância entre a tocha e a peça
A distância entre o bico de contato e a peça, frequentemente relacionada ao comprimento livre do arame, interfere no aquecimento do consumível, na corrente efetiva e na proteção gasosa.
Uma distância excessiva pode aumentar a exposição do arame, favorecer respingos e reduzir a estabilidade do arco.
Uma distância muito curta eleva o risco de contato do bico com a poça, obstrução por respingos e desgaste prematuro do consumível.
A tocha deve permanecer em posição estável, com o bocal limpo e o bico de contato compatível com o diâmetro do arame.
Também é necessário conferir a vazão e a distribuição do gás, pois turbulência, correntes de ar ou vazão inadequada podem provocar porosidade mesmo quando os demais parâmetros parecem corretos.
Ângulo de trabalho e velocidade de deslocamento
O ângulo da tocha influencia a direção do arco, a distribuição do calor e o formato do cordão.
O operador deve considerar o ângulo de trabalho em relação à junta e o ângulo de deslocamento, além do sentido de avanço.
Variações excessivas podem concentrar calor em apenas uma borda, reduzir a fusão lateral ou produzir um cordão irregular.
A velocidade de deslocamento precisa acompanhar a energia introduzida na junta.
Avanço muito rápido tende a reduzir a largura e a penetração do cordão, enquanto avanço lento pode gerar excesso de deposição, sobreaquecimento e deformação.
A regulagem deve considerar a posição de soldagem, a abertura da junta, a preparação das bordas e a necessidade de passes múltiplos.
Transferência metálica e escolha da regulagem
Na transferência por curto-circuito, o metal passa para a poça em contatos sucessivos entre o arame e o material.
Esse modo costuma ser útil para chapas mais finas e posições variadas, desde que a regulagem reduza a instabilidade e os respingos.
A transferência globular utiliza gotas maiores e pode apresentar mais respingos, exigindo controle cuidadoso da tensão, da corrente e da proteção gasosa.
A transferência por spray produz gotas menores e transferência mais contínua, normalmente associada a maior aporte térmico e a condições específicas de corrente, gás, material e posição.
Não deve ser escolhida apenas pela produtividade potencial, porque a posição da junta, a espessura e o controle da deformação podem limitar sua aplicação.
A indutância, quando disponível na fonte, também pode ser ajustada para alterar a dinâmica do curto-circuito e a quantidade de respingos, sempre mediante teste e procedimento adequado.
Adaptação a diferentes materiais e espessuras
No aço carbono, a regulagem deve considerar o diâmetro e a classificação do arame, a limpeza da superfície e o controle de respingos.
No aço inoxidável, a preparação, a proteção contra contaminação e o controle do aporte térmico são especialmente relevantes para preservar as características do material.
No alumínio, a alimentação do arame, o estado do liner, o bico de contato, a limpeza e a estabilidade da tocha exigem atenção adicional devido às propriedades do consumível e à formação de óxidos.
Para chapas finas, tende-se a trabalhar com menor aporte térmico, cordões controlados e técnica que limite a deformação.
Em espessuras maiores, a junta pode exigir preparação adequada, pré-aquecimento ou sequência de passes conforme o procedimento aplicável.
A espessura, por si só, não define a regulagem: também devem ser avaliados o tipo de junta, a posição, o material, a restrição da peça e os critérios de aceitação.
Antes da produção, recomenda-se realizar testes em corpo de prova ou em uma área representativa, registrar a regulagem utilizada e verificar visualmente o cordão.
Em estruturas, tanques, dutos, tubulações e outros componentes industriais, a validação deve seguir o procedimento técnico e a inspeção especificados para o serviço.
Solda MIG na fabricação e montagem de estruturas industriais
Na caldeiraria industrial, a solda MIG pode integrar a fabricação e a montagem de estruturas metálicas, suportes, dutos, tubulações e componentes de equipamentos.
O processo utiliza arame contínuo e gás de proteção, favorecendo produtividade e regularidade quando os parâmetros, o material, a junta e a posição de soldagem são corretamente definidos.
Em aplicações com gás ativo, o processo é tecnicamente denominado MAG; por isso, é comum encontrar a referência conjunta MIG/MAG em projetos industriais.
Onde o processo pode ser aplicado
A escolha do processo deve partir do escopo e dos requisitos de segurança, não apenas da disponibilidade do equipamento.
Em estruturas metálicas e suportes, a soldagem pode ser empregada na união de chapas, perfis e elementos previamente preparados.
Em dutos e tubulações industriais, exige atenção à geometria da junta, ao alinhamento, à posição de soldagem e à necessidade de inspeção.
Tanques e vasos de pressão demandam controle ainda mais rigoroso, pois o procedimento precisa ser compatível com o material, a espessura, a função do componente e a norma aplicável.
Na fabricação, as peças são produzidas a partir de desenhos, medidas, especificações de material e sequência de montagem.
Na montagem industrial, o trabalho ocorre no local de instalação e inclui posicionamento, ajustes, alinhamento, fixação e soldagem conforme o escopo definido.
Já a reforma e a recuperação de equipamentos envolvem diagnóstico da condição existente, remoção de partes comprometidas, preparação da região e reconstrução ou reforço compatível com o projeto.
Esses serviços não devem ser tratados como simples reparos quando exigem planejamento, rastreabilidade e critérios formais de aceitação.
Etapas que influenciam o resultado
Um planejamento consistente normalmente contempla:
- Levantamento do material, das espessuras, das dimensões e das condições de acesso;
- Definição do tipo de junta, da posição de soldagem e da sequência de execução;
- Preparação das superfícies, incluindo limpeza, ajuste, ponteamento e controle de desalinhamento;
- Seleção compatível de arame, gás de proteção, polaridade e parâmetros do equipamento;
- Execução por soldadores qualificados conforme o procedimento aplicável;
- Inspeção visual e, quando especificado, ensaios não destrutivos;
- Registro das etapas e tratamento de eventuais descontinuidades antes da liberação.
A sequência de soldagem também merece atenção.
Distribuir os cordões de forma planejada pode ajudar a controlar deformações e tensões residuais, mas a estratégia depende do projeto, da espessura, da geometria e das restrições da montagem.
Testes em corpo de prova ou em condições representativas podem ser necessários para validar a regulagem antes da produção ou da intervenção em um equipamento crítico.
Normas e inspeção
A referência normativa deve ser definida conforme o tipo de estrutura e o risco associado.
A ASME IX pode ser aplicável à qualificação de procedimentos e soldadores em determinados serviços; a AWS D1.1 é uma referência frequente para estruturas metálicas de aço; e requisitos ASME, API e NR-13 podem entrar no escopo de equipamentos e vasos de pressão quando pertinentes.
A aplicação concreta dessas normas depende do projeto, do material, da categoria do equipamento e da especificação do contratante.
Para controle da qualidade, realiza ensaios como líquido penetrante, ultrassom e radiografia conforme a necessidade do serviço e os critérios definidos para cada aplicação.
Nesse contexto, a solda MIG é uma alternativa relevante, mas não universal.
A seleção adequada depende da combinação entre material, espessura, junta, posição, ambiente, requisito normativo e nível de inspeção.
Com essas informações, a definição do processo e do escopo de caldeiraria pode ser feita de maneira mais segura e transparente.
Comparação entre MIG/MAG, TIG e eletrodo revestido
A escolha entre MIG/MAG, TIG e eletrodo revestido não deve ser feita apenas pela aparência do cordão ou pela produtividade esperada.
O processo mais adequado depende do material, da espessura, do tipo de junta, da posição de soldagem, do ambiente, do nível de acabamento requerido, do acesso à região e dos requisitos de inspeção e conformidade aplicáveis.
| Critério | MIG/MAG | TIG | Eletrodo revestido |
|---|---|---|---|
| Consumível | Arame contínuo, normalmente sólido, alimentado pela tocha; o tipo de gás diferencia o processo MIG do MAG | Eletrodo de tungstênio não consumível, com ou sem metal de adição separado | Eletrodo consumível revestido, que também contribui para a proteção da poça de fusão |
| Gás ou proteção | MIG utiliza gás predominantemente inerte; MAG utiliza gás ativo ou mistura com componente ativo | Gás de proteção, geralmente inerte, direcionado à região do arco | A proteção é formada principalmente pelos gases e pela escória gerados pelo revestimento do eletrodo |
| Produtividade | Tende a oferecer boa produtividade por utilizar alimentação contínua do arame, especialmente em fabricação e montagem com condições controladas | Geralmente prioriza controle e acabamento, podendo exigir mais tempo e habilidade operacional | Pode apresentar menor produtividade em comparação com a alimentação contínua, pois exige troca de eletrodos e remoção de escória |
| Controle e acabamento | Permite ajustes de tensão, alimentação do arame, vazão de gás e modo de transferência; o resultado depende da regulagem e da técnica | Oferece elevado controle sobre o arco e a adição de material, sendo útil quando o acabamento e a precisão são prioritários | É versátil, mas o controle do arco, a estabilidade e o acabamento dependem do tipo de eletrodo, da corrente e da habilidade do soldador |
| Materiais e espessuras | Pode ser aplicado a aço carbono, aço inox e alumínio, desde que haja compatibilidade entre arame, gás, equipamento e procedimento | Pode ser aplicado a diversos metais, inclusive materiais que exigem controle térmico e acabamento mais cuidadoso | É utilizado em diferentes aços e condições de campo, com seleção do eletrodo conforme o metal e o requisito da junta |
| Posições e ambiente | É favorecido por ambientes protegidos contra correntes de ar, que podem dispersar o gás; a posição exige regulagem e técnica adequadas | Também é sensível à contaminação e à proteção gasosa, exigindo controle do ambiente e da tocha | Pode ser uma alternativa prática em campo e em locais onde o uso de cilindro ou rede de gás é menos conveniente, desde que os riscos e as condições de trabalho sejam avaliados |
| Aplicações recorrentes | Estruturas metálicas, fabricação de componentes, caldeiraria, dutos, tubulações e montagem industrial | Juntas que demandam maior controle, acabamento ou precisão, conforme o material e o procedimento | Manutenção, montagem, reparos e soldagem em campo, conforme acessibilidade, material e especificação técnica |
Quando cada processo tende a ser adequado
A soldagem MIG/MAG tende a ser considerada quando se busca alimentação contínua do metal de adição e uma operação produtiva em fabricação ou montagem.
O processo pode ser vantajoso em estruturas metálicas, componentes de caldeiraria, dutos e tubulações, mas requer compatibilidade entre arame, gás, polaridade, espessura e posição.
A presença de vento, contaminantes ou preparação inadequada pode comprometer a proteção da poça e favorecer porosidade ou instabilidade do arco.
O TIG tende a ser escolhido quando o controle do arco, da adição e do aporte térmico é mais importante que a velocidade de execução.
Pode ser apropriado para juntas que exigem acabamento mais cuidadoso ou controle sobre materiais específicos, desde que o procedimento, a preparação e a habilidade do soldador sejam compatíveis com a aplicação.
Sua seleção não significa que será automaticamente superior: o tempo de execução, a espessura, o acesso e a produtividade necessária também devem ser considerados.
O eletrodo revestido tende a ser útil em situações de campo, manutenção e montagem nas quais a mobilidade do equipamento, o acesso à junta ou as condições do ambiente influenciam a decisão.
A escolha do eletrodo, a conservação do consumível, a corrente, a polaridade, a remoção de escória e o controle da sequência de passes são determinantes para a qualidade.
Mesmo sendo um processo versátil, ele pode exigir mais intervenções entre passes e maior atenção ao acabamento.
Critérios técnicos para uma seleção segura
Antes de definir o processo, é recomendável avaliar:
- Material de base e possibilidade de contaminação;
- Espessura e necessidade de controle do aporte térmico;
- Tipo de junta, preparação, abertura e acesso;
- Posição de soldagem e possibilidade de movimentação da peça;
- Ambiente interno ou externo, ventilação e exposição a correntes de ar;
- Requisito de produtividade, acabamento e retrabalho aceitável;
- Compatibilidade entre consumível, gás, equipamento e polaridade;
- Procedimento de soldagem aplicável e qualificação necessária;
- Necessidade de inspeção visual ou de ensaios não destrutivos;
- Norma, especificação do projeto e critério de aceitação.
Em aplicações críticas, a regulagem deve ser validada em procedimento adequado e, quando aplicável, por testes em corpo de prova ou qualificação formal.
A aparência do cordão, isoladamente, não comprova a integridade da junta: podem existir descontinuidades internas ou problemas de fusão que exigem métodos de inspeção específicos.
A definição do processo para uma fabricação, montagem, reforma ou recuperação deve considerar o escopo técnico e ser confirmada por profissional qualificado, especialmente quando houver requisitos normativos, vasos de pressão, tubulações, estruturas ou necessidade de rastreabilidade.
Segurança na soldagem e controle de riscos
A segurança na soldagem depende de uma preparação sistemática do ambiente, da identificação dos perigos e da aplicação de controles antes, durante e depois do trabalho.
Em operações com solda MIG/MAG, TIG ou eletrodo revestido, os principais riscos envolvem fumos metálicos, radiação do arco, queimaduras, choque elétrico, incêndio, explosão, ruído e projeção de partículas.
Este conteúdo é informativo e não substitui procedimentos internos, treinamentos, permissões de trabalho ou avaliação realizada por profissional habilitado.
Análise preliminar de riscos
Antes de iniciar o serviço, deve-se realizar uma análise preliminar de riscos considerando a peça, o processo, o material, a posição de soldagem e as condições do local.
A avaliação deve verificar:
- Presença de materiais combustíveis, inflamáveis ou recipientes que possam conter resíduos perigosos;
- Proximidade de máquinas energizadas, painéis, cabos, tubulações e equipamentos em operação;
- Possibilidade de trabalho em altura, espaço confinado ou área com circulação de pessoas;
- Necessidade de isolamento, ventilação, monitoramento atmosférico e comunicação de emergência;
- Sequência da atividade, ferramentas utilizadas, acesso à peça e rota de fuga.
Se houver mudança relevante no ambiente ou no escopo, a análise precisa ser revisada.
A atividade só deve prosseguir quando os controles forem compreendidos pela equipe e estiverem efetivamente disponíveis.
Proteção individual e controle da exposição
A proteção ocular e facial deve ser compatível com a intensidade da radiação do arco e com o risco de partículas projetadas.
O uso de máscara ou escudo adequado protege contra radiação ultravioleta e infravermelha, enquanto óculos de segurança permanecem importantes durante preparação, escovamento, esmerilhamento e inspeção.
A vestimenta deve cobrir a pele e ser apropriada para trabalho a quente.
Roupas soltas, tecidos que derretem com o calor, materiais impregnados de óleo e acessórios que possam conduzir eletricidade devem ser evitados.
Luvas, proteção para os pés e proteção auditiva devem ser selecionadas conforme o perigo identificado e mantidas em condições de uso.
Os fumos metálicos exigem atenção especial.
A ventilação deve remover contaminantes da zona respiratória sem espalhá-los para outras pessoas ou áreas do processo.
Quando a ventilação local não for suficiente, a proteção respiratória deve ser definida com base em avaliação específica, considerando o material soldado, o revestimento da peça, o consumível, o tempo de exposição e as condições do ambiente.
Em espaços confinados, a avaliação deve incluir atmosfera, ventilação, resgate e autorização formal aplicável.
Prevenção de incêndios e explosões
A soldagem produz calor, faíscas e respingos capazes de alcançar pontos afastados da área de trabalho.
Por isso, materiais combustíveis devem ser removidos ou protegidos, aberturas e frestas devem ser avaliadas e a área deve permanecer sob controle durante a execução.
Extintores e demais recursos de resposta precisam estar acessíveis e adequados ao cenário de risco.
Cilindros de gases devem permanecer identificados, protegidos contra quedas, afastados de fontes de calor e manuseados conforme os procedimentos aplicáveis.
Reguladores, mangueiras, conexões e válvulas devem ser inspecionados antes do uso.
Nunca se deve utilizar oxigênio para ventilação, limpeza ou qualquer finalidade diferente daquela prevista para o sistema.
Energia elétrica e trabalho a quente
Cabos, porta-eletrodos, tocha, conexões e aterramento devem ser inspecionados antes da energização.
Equipamentos danificados, emendas inadequadas ou isolamento comprometido podem aumentar o risco de choque e curto-circuito.
A alimentação elétrica deve ser compatível com o equipamento, e intervenções no sistema devem ser realizadas por pessoa autorizada.
O trabalho a quente deve seguir uma autorização ou procedimento definido pela organização responsável pela área, quando aplicável.
Esse controle deve estabelecer o local, os responsáveis, os riscos, os meios de combate a incêndio, a necessidade de observador e as condições para interromper a atividade.
Após a soldagem, é prudente realizar inspeção do entorno para identificar aquecimento, fumaça ou focos ocultos antes de liberar o local.
Isolamento, inspeção e resposta a emergências
A área deve ser sinalizada e isolada para impedir a exposição de pessoas não envolvidas à radiação, às faíscas, ao ruído e ao trânsito de equipamentos.
Barreiras físicas e telas apropriadas ajudam a proteger trabalhadores próximos, mas não substituem a organização do espaço e a comunicação dos perigos.
Antes do início, a equipe deve conhecer a rota de fuga, os meios de comunicação e o procedimento de resposta a emergências.
Em ocorrências com incêndio, choque elétrico, queimadura ou mal-estar por fumos, a prioridade é interromper a fonte de perigo quando isso puder ser feito com segurança, acionar o atendimento previsto e evitar que pessoas sem treinamento se exponham ao risco.
Inspeção da solda e ensaios não destrutivos
A inspeção da solda não deve se limitar à aparência do cordão.
Em estruturas metálicas, tanques, dutos, tubulações e equipamentos industriais, a qualidade precisa ser verificada em relação ao procedimento de soldagem, ao material, à geometria da junta, à posição de execução e aos critérios de aceitação definidos no projeto ou na norma aplicável.
Os ensaios não destrutivos permitem investigar possíveis descontinuidades sem retirar a peça de serviço ou danificar o componente avaliado.
Inspeção visual
A inspeção visual costuma ser a primeira etapa porque pode indicar irregularidades acessíveis na superfície.
O profissional pode verificar aspectos como continuidade do cordão, perfil da solda, mordeduras, respingos excessivos, desalinhamento, deformações, falta de preenchimento aparente e sinais de trincas.
Também é importante observar a preparação da junta, a limpeza entre passes e a identificação dos componentes.
Esse método é relativamente simples e pode abranger toda a região acessível, mas possui limitações importantes: não revela diretamente descontinuidades internas e depende de iluminação, acesso, condição da superfície e competência do inspetor.
Portanto, uma solda visualmente adequada não é automaticamente aprovada para qualquer aplicação crítica.
Líquido penetrante
O ensaio por líquido penetrante é utilizado para localizar descontinuidades abertas à superfície, especialmente em materiais não porosos.
O procedimento envolve a limpeza da área, aplicação do penetrante, remoção do excesso e aplicação de um revelador.
Quando existe uma abertura superficial, o produto retido pode formar uma indicação visível para avaliação.
Esse ensaio pode auxiliar na identificação de trincas, porosidade aberta, falta de continuidade e outras descontinuidades superficiais.
Entretanto, não é destinado à detecção de defeitos totalmente internos.
A preparação da superfície, o tempo de penetração e a interpretação das indicações devem seguir o procedimento definido para o serviço.
Ultrassom
O ensaio ultrassônico utiliza ondas de alta frequência introduzidas no material por meio de um transdutor.
Alterações no percurso ou no retorno do sinal podem indicar interfaces ou descontinuidades no interior da peça.
Dependendo da técnica e do equipamento, o método pode contribuir para avaliar regiões com falta de fusão, falta de penetração, inclusões ou outras indicações volumétricas e planares.
O ultrassom exige superfície compatível, calibração, acoplamento adequado e interpretação por profissional capacitado.
A geometria da junta, a espessura, o tipo de material e a orientação da descontinuidade influenciam a sensibilidade do ensaio.
Por isso, o resultado deve ser analisado conforme uma técnica definida e um critério de aceitação aplicável.
Radiografia
A radiografia industrial emprega radiação ionizante para produzir uma imagem das diferenças de densidade ou espessura no componente examinado.
O método pode revelar certas descontinuidades internas, como porosidade, inclusões e falta de preenchimento, além de fornecer um registro de imagem para documentação.
Sua aplicação requer controle rigoroso de segurança radiológica, isolamento da área e profissionais habilitados.
A radiografia também possui limitações: a capacidade de identificação varia conforme a orientação, o tamanho e a posição da descontinuidade, além da configuração da junta.
Assim como nos demais ensaios, o método deve ser selecionado pela especificação técnica, e não apenas pela preferência do contratante.
Descontinuidades e critérios de aceitação
Descontinuidade é uma alteração na homogeneidade ou na geometria esperada da solda ou do material.
Ela pode incluir porosidade, trinca, falta de fusão, falta de penetração, inclusão e mordedura.
A existência de uma indicação não significa, isoladamente, que o componente esteja rejeitado.
A decisão depende do tipo, da dimensão, da localização, da orientação, da função do equipamento e do critério de aceitação estabelecido.
Em aplicações industriais, os critérios podem estar vinculados ao desenho, à especificação do cliente, ao procedimento de soldagem, à classe do equipamento ou a normas como ASME IX, AWS D1.1, ASME, API e NR-13, quando aplicáveis ao escopo.
A avaliação deve ser realizada por profissional qualificado, com registro claro da técnica utilizada e da disposição final da indicação.
Rastreabilidade e documentação técnica
A rastreabilidade conecta o resultado da inspeção ao componente, à junta, ao material e ao processo executado.
Um registro consistente pode conter a identificação da peça, localização da solda, procedimento aplicado, data, método de ensaio, condição da superfície, equipamento utilizado, resultado, critério de aceitação e responsável pela avaliação.
Fotografias, mapas de solda, relatórios e registros de correção podem complementar esse conjunto documental.
Essa organização facilita a análise de não conformidades, a liberação de etapas e eventuais inspeções futuras.
Também pode reduzir retrabalho quando a qualificação dos soldadores e o controle de qualidade são combinados com preparação adequada da junta e acompanhamento do processo.
O relatório não substitui o julgamento técnico, mas torna a decisão mais verificável e transparente.
Em um escopo de fabricação, montagem, reforma ou recuperação de equipamentos, a definição do ensaio deve considerar o material, a junta, a espessura, o risco operacional e os documentos técnicos aplicáveis.
Como contratar um serviço de caldeiraria e solda industrial
Contratar um serviço de caldeiraria e solda industrial exige mais do que localizar uma empresa que faça reparos metálicos.
O contratante precisa transformar a necessidade operacional em um escopo técnico verificável, considerando material, dimensões, ambiente, norma aplicável, método de fabricação, inspeção e montagem.
Essa organização ajuda a reduzir retrabalho, esclarecer responsabilidades e avaliar se a solução atende aos requisitos de segurança e continuidade da operação.
Checklist de briefing técnico
- Finalidade do equipamento, estrutura ou componente;
- Material especificado, como aço carbono, aço inox ou alumínio;
- Dimensões, espessuras, peso aproximado e quantidade de peças;
- Desenhos técnicos, croquis, fotografias ou modelo existente;
- Tipo de junta, posição de soldagem e requisitos de acabamento;
- Local de fabricação e local de instalação;
- Condições de operação, incluindo temperatura, pressão, presença de agentes corrosivos e cargas previstas;
- Necessidade de fabricação, instalação, reforma ou recuperação;
- Norma, código ou padrão interno aplicável;
- Necessidade de inspeção visual, líquido penetrante, ultrassom ou radiografia;
- Documentação esperada ao final do serviço.
Mesmo quando parte dessas informações ainda não estiver disponível, informar claramente essa lacuna permite que a análise técnica seja conduzida com mais transparência.
Material, dimensões e escopo
O material e a espessura influenciam a seleção do arame, do gás de proteção, da regulagem e do procedimento de soldagem.
Em aplicações com solda MIG ou MAG, por exemplo, a compatibilidade entre o arame e o metal de base precisa ser verificada antes da execução.
O mesmo cuidado se aplica a processos TIG e ao eletrodo revestido, que podem ser escolhidos conforme o material, a posição, o acesso à junta, a produtividade desejada e os requisitos do projeto.
O escopo também deve esclarecer se o serviço envolve apenas a fabricação de uma peça, a montagem de um conjunto, a instalação no local, a reforma de um equipamento ou a recuperação de uma estrutura existente.
Um reparo pontual pode exigir diagnóstico e intervenção localizada, enquanto um serviço industrial padronizado normalmente requer planejamento de fabricação, sequência de soldagem, controle dimensional, inspeção e documentação.
Desenho, levantamento e ambiente de instalação
Desenhos, memoriais, listas de materiais e especificações de acabamento podem reduzir interpretações diferentes entre contratante e prestador.
Quando esses documentos não existem, um levantamento técnico deve registrar medidas, pontos de fixação, interferências, acessos, equipamentos próximos e condições para movimentação das peças.
O ambiente de instalação também deve ser descrito.
Espaços confinados, trabalho em altura, áreas com risco de incêndio, proximidade de instalações elétricas, circulação de pessoas e continuidade da produção alteram o planejamento.
Em serviços de montagem industrial, a análise deve considerar isolamento da área, autorização para trabalho a quente, sequência de desmontagem e remontagem e condições para inspeção após a execução.
Normas, qualificação e responsabilidades
Pergunte qual norma ou especificação será usada como referência e quais documentos comprovam a conformidade do serviço.
A ASME IX pode estar relacionada à qualificação de procedimentos e soldadores, enquanto a AWS D1.1 é uma referência comum para estruturas soldadas de aço.
Em equipamentos sujeitos a pressão, requisitos da ASME, da API e da NR-13 podem ser aplicáveis conforme o projeto, o equipamento e a responsabilidade técnica envolvida.
A norma correta não deve ser escolhida apenas pelo nome do produto.
Ela depende do tipo de estrutura ou equipamento, das condições de operação, do material, da junta, do nível de criticidade e dos critérios de aceitação.
Inspeção e documentação
A aparência do cordão não é suficiente para confirmar a integridade de uma solda.
A inspeção visual pode identificar problemas de acabamento, dimensão, desalinhamento e descontinuidades aparentes.
O líquido penetrante é utilizado para revelar certas descontinuidades abertas à superfície em materiais compatíveis.
O ultrassom e a radiografia podem apoiar a avaliação de descontinuidades internas, quando o método for tecnicamente aplicável e estiver previsto na especificação.
Pergunte quais métodos serão utilizados, em que etapas ocorrerão, quem definirá os critérios de aceitação e quais registros serão entregues.
A documentação pode incluir relatório de inspeção, identificação do material, registros de procedimento, qualificação de soldadores, desenhos revisados e evidências dos ensaios realizados.
O conteúdo deve ser definido antes da execução, principalmente quando o serviço estiver ligado à segurança operacional ou a requisitos normativos.
Fabricação, montagem e controle do serviço
Uma contratação bem definida separa as etapas de fabricação e montagem.
Na fabricação, normalmente são avaliados corte, preparação das bordas, conformação, ponteamento, sequência de soldagem, controle dimensional e acabamento.
Na montagem, entram logística, acesso, alinhamento, fixação, integração com estruturas existentes e liberação da área de trabalho.
Para reforma e recuperação de equipamentos, o diagnóstico inicial é especialmente importante.
A solução pode exigir remoção de componentes, identificação da causa do dano, avaliação da espessura remanescente e definição de limites para o reparo.
Por isso, não é adequado tratar toda demanda industrial como uma simples troca de peça ou um ponto de solda.
Conforme o contexto fornecido, a empresa trabalha com solda MIG/MAG, TIG e eletrodo revestido e realiza ensaios de líquido penetrante, ultrassom e radiografia.
A aplicabilidade de cada processo e ensaio deve ser confirmada no escopo técnico do projeto.
Como avançar com segurança
Essas informações ajudam a contextualizar a empresa, mas a decisão deve se basear no escopo específico, na documentação técnica, na qualificação aplicável e no plano de inspeção.
A Tec Solutions atua em caldeiraria e solda industrial com processos MIG/MAG, TIG e eletrodo revestido em aço carbono, aço inox e alumínio, conforme os requisitos do projeto, atendendo instalações em Alagoas.
Avaliação técnica para solda mig
Solicite uma avaliação para solda mig e apresente as necessidades da sua instalação para definir o escopo do serviço.
Apresente desenhos, material, espessura, tipo de junta e finalidade da peça para conversar com a equipe sobre fabricação, montagem ou recuperação.
Questões práticas de solda mig
MIG e MAG: qual é a diferença?
A diferença principal está no gás de proteção:
- MIG, sigla de Metal Inert Gas, utiliza gás inerte ou com baixa reatividade, como argônio ou hélio. É associado principalmente à soldagem de materiais não ferrosos, como alumínio, e também pode ser empregado em determinadas aplicações com aço inoxidável.
- MAG, sigla de Metal Active Gas, utiliza gás ativo ou mistura com componente ativo, frequentemente à base de dióxido de carbono e argônio. É muito usado na soldagem de aços, incluindo aplicações em aço carbono.
Na prática industrial, é comum que equipamentos e profissionais se refiram ao conjunto como soldagem MIG/MAG.
A escolha do gás não deve ser feita apenas pelo nome do processo: material, espessura, tipo de junta, posição de soldagem, acabamento esperado, transferência metálica e procedimento aplicável também precisam ser considerados.
Um gás inadequado pode contribuir para instabilidade do arco, excesso de respingos, porosidade ou proteção insuficiente da poça de fusão.
O que é solda MIG?
É um processo de soldagem por arco elétrico que utiliza arame consumível alimentado continuamente e gás de proteção.
O termo MIG costuma indicar o uso de gás inerte, enquanto MAG se relaciona ao uso de gás ativo.
A escolha do processo, do arame e do gás depende do material, da junta e do procedimento especificado.
Quais materiais podem ser soldados?
A soldagem industrial pode envolver aço carbono, aço inox e alumínio, entre outros materiais, desde que sejam definidos consumível, gás, polaridade, parâmetros e procedimento compatíveis.
Quando solicitar ensaio não destrutivo?
Quando a especificação, a norma, a criticidade do componente ou o responsável técnico indicar a necessidade de verificar descontinuidades que não podem ser avaliadas apenas visualmente.
O método deve ser selecionado conforme o material, a geometria, o tipo de descontinuidade procurada e o critério de aceitação.
Quais dados enviar para uma avaliação?
Também informe se se trata de fabricação, instalação, reforma ou recuperação.
Para saber mais sobre solda mig
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA