Galeria
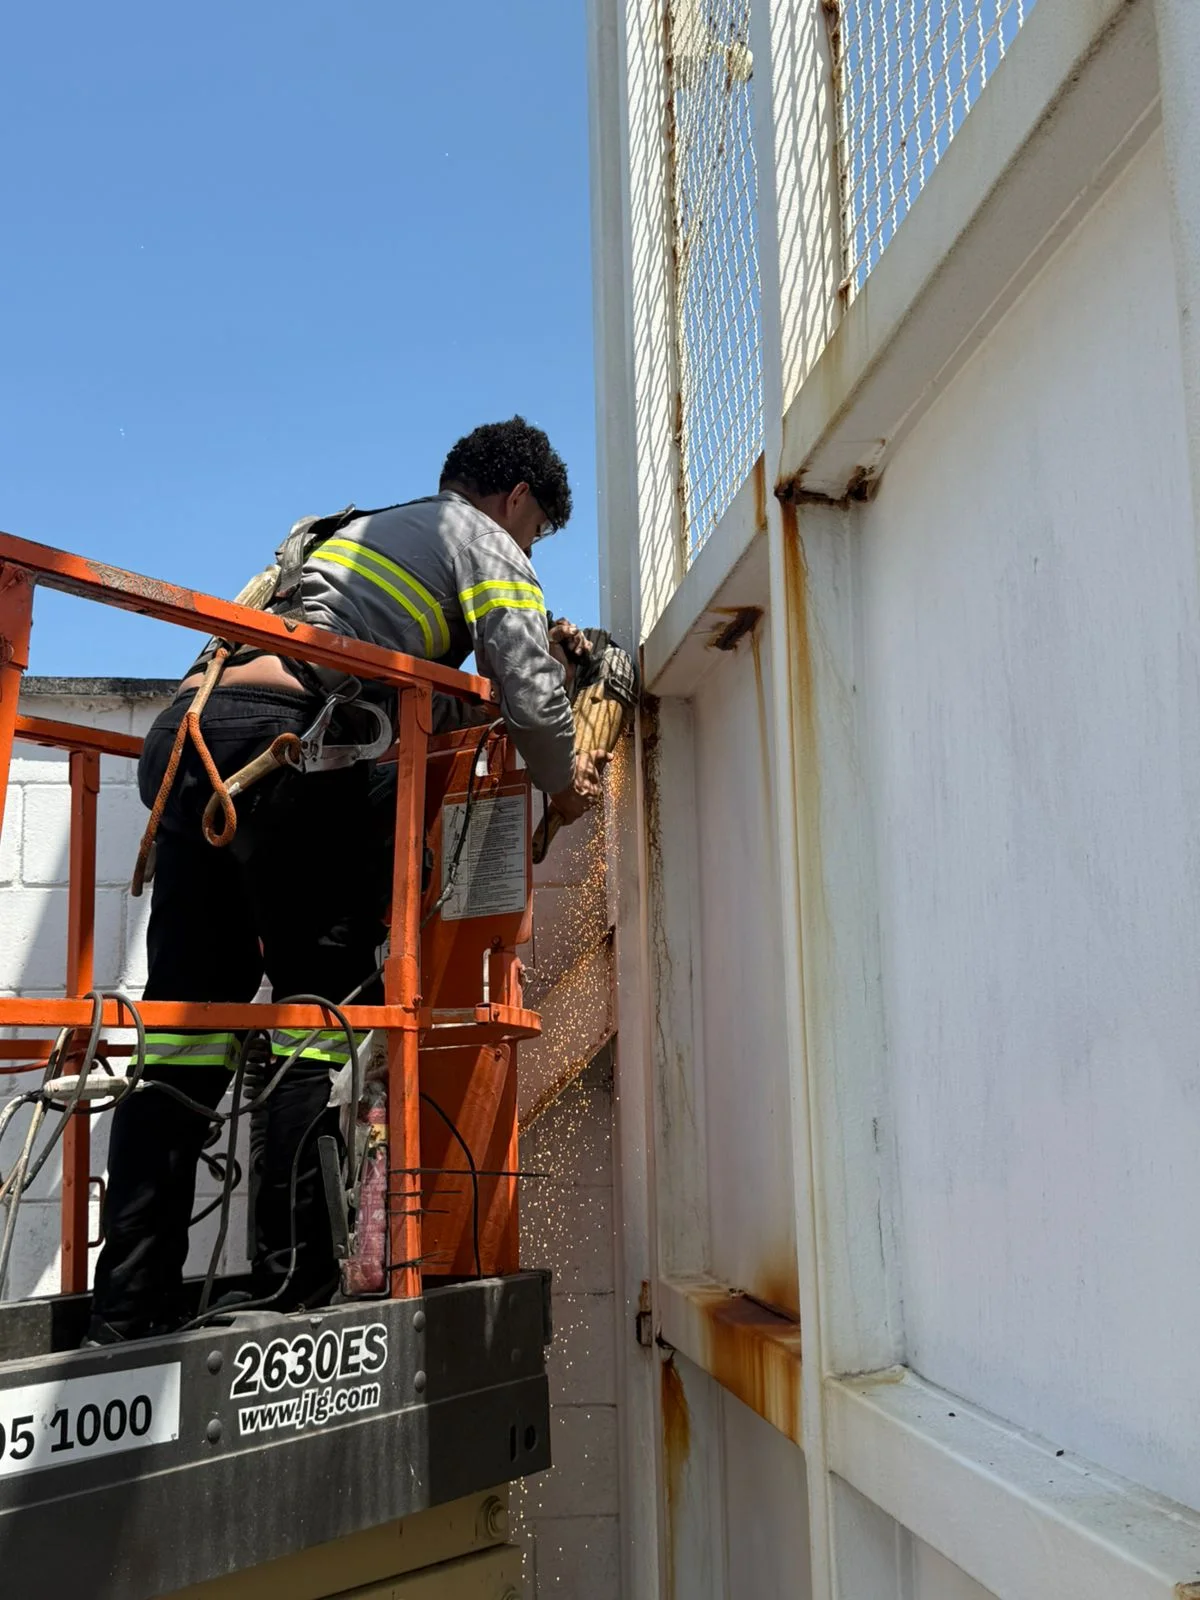
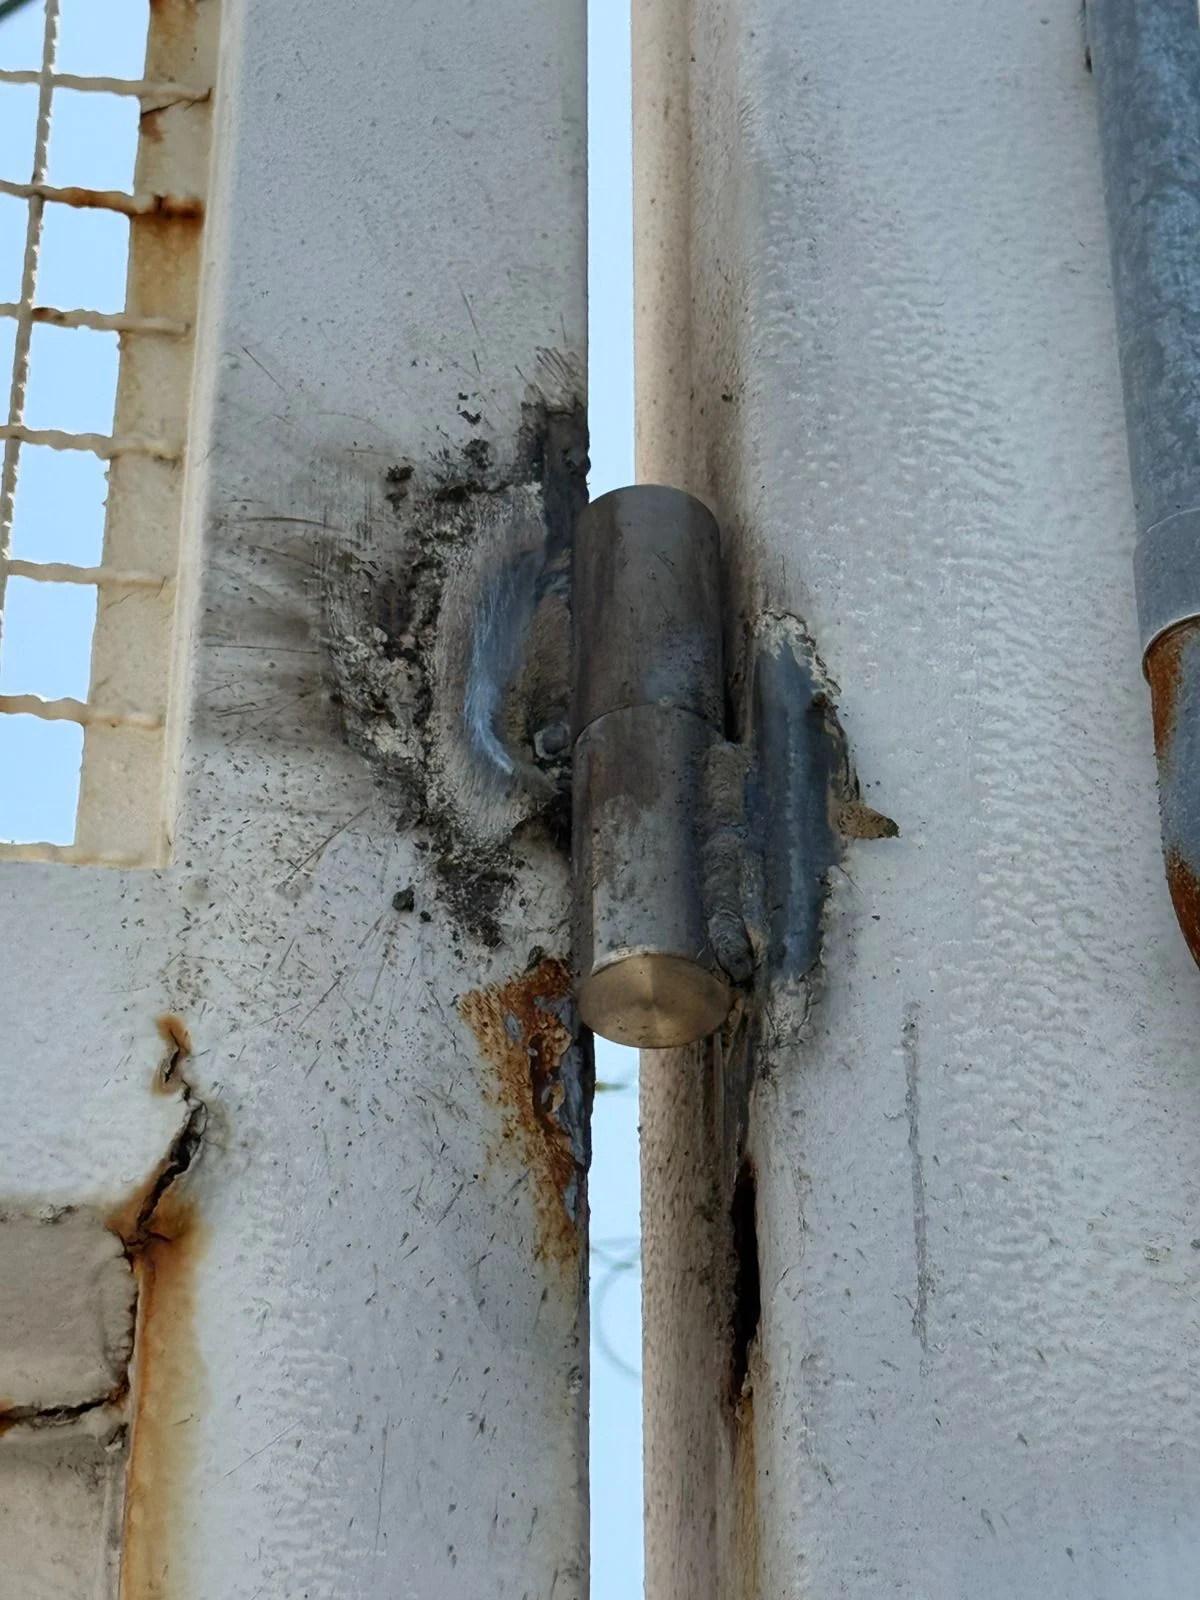
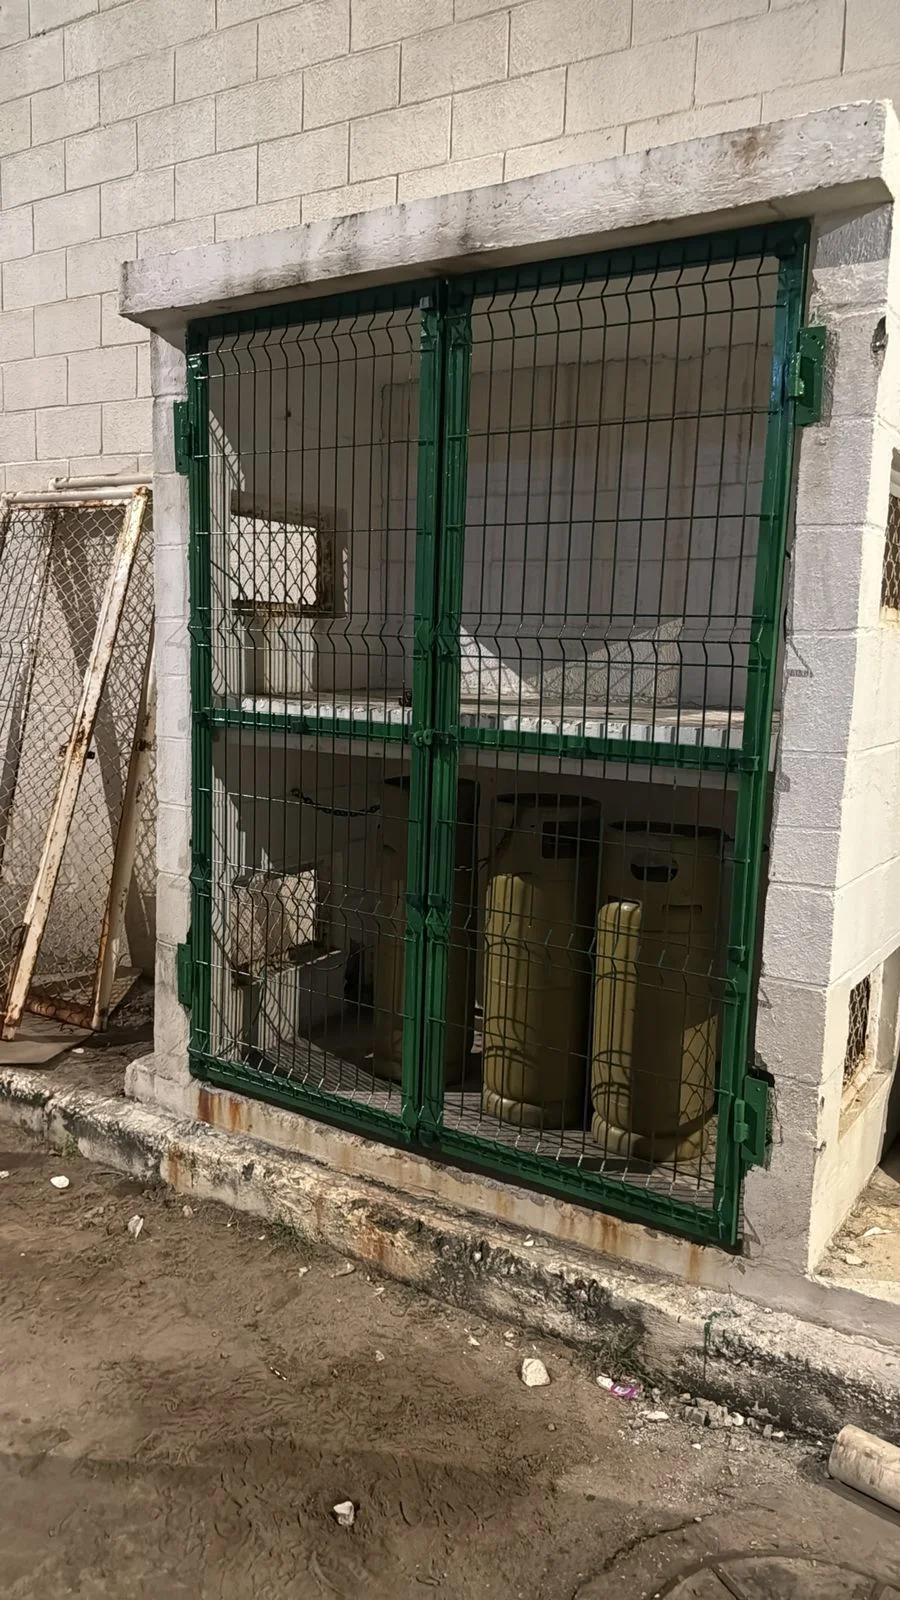
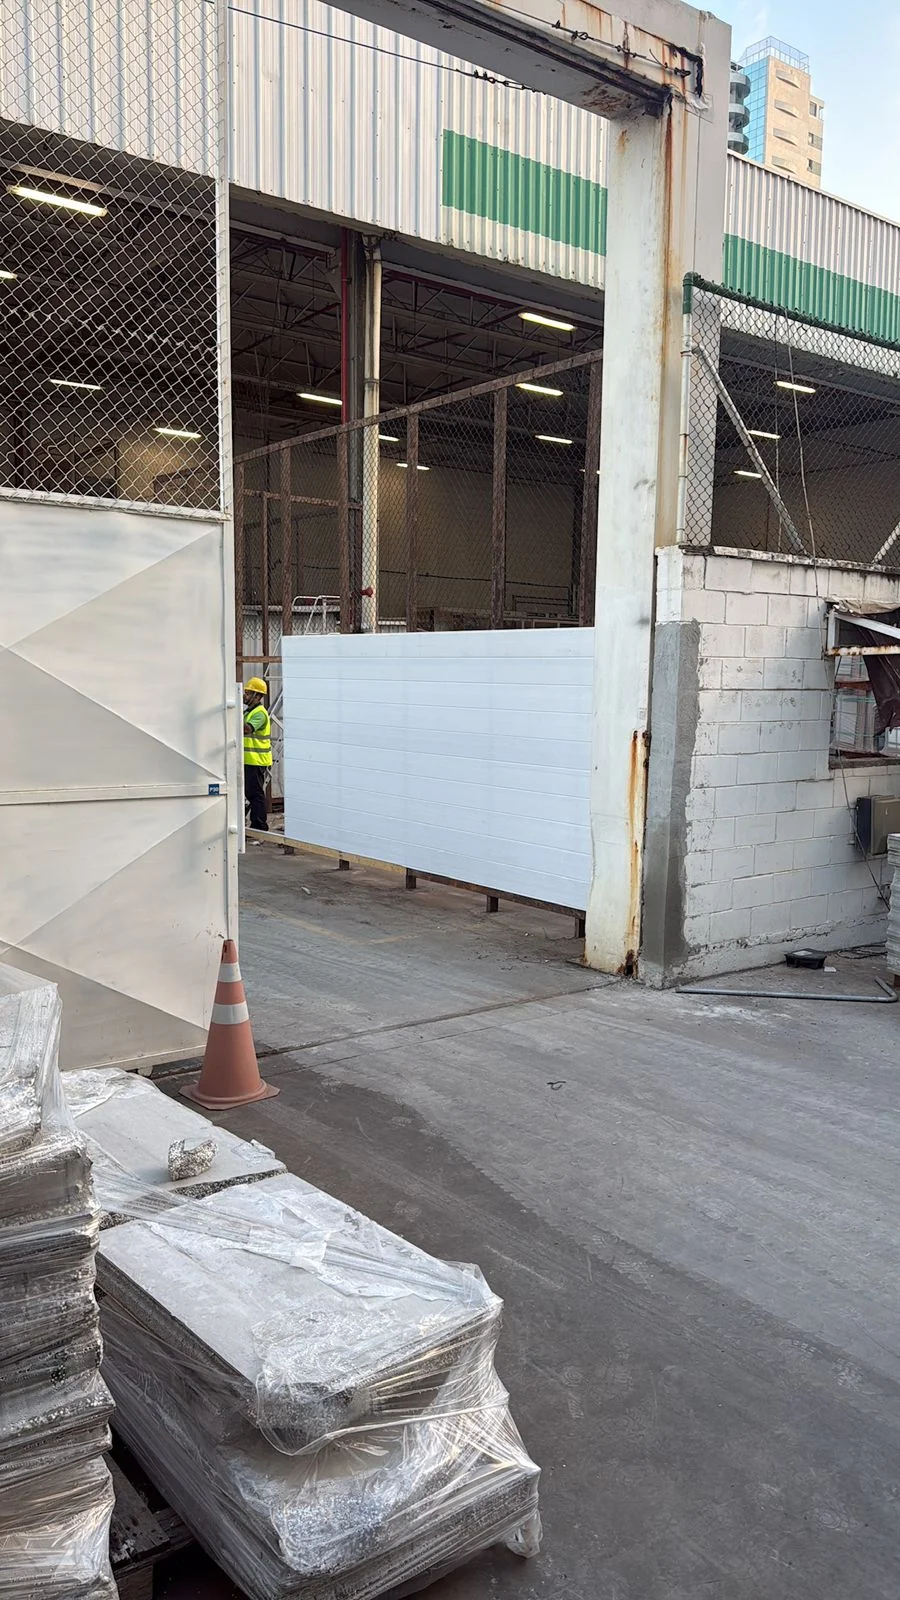
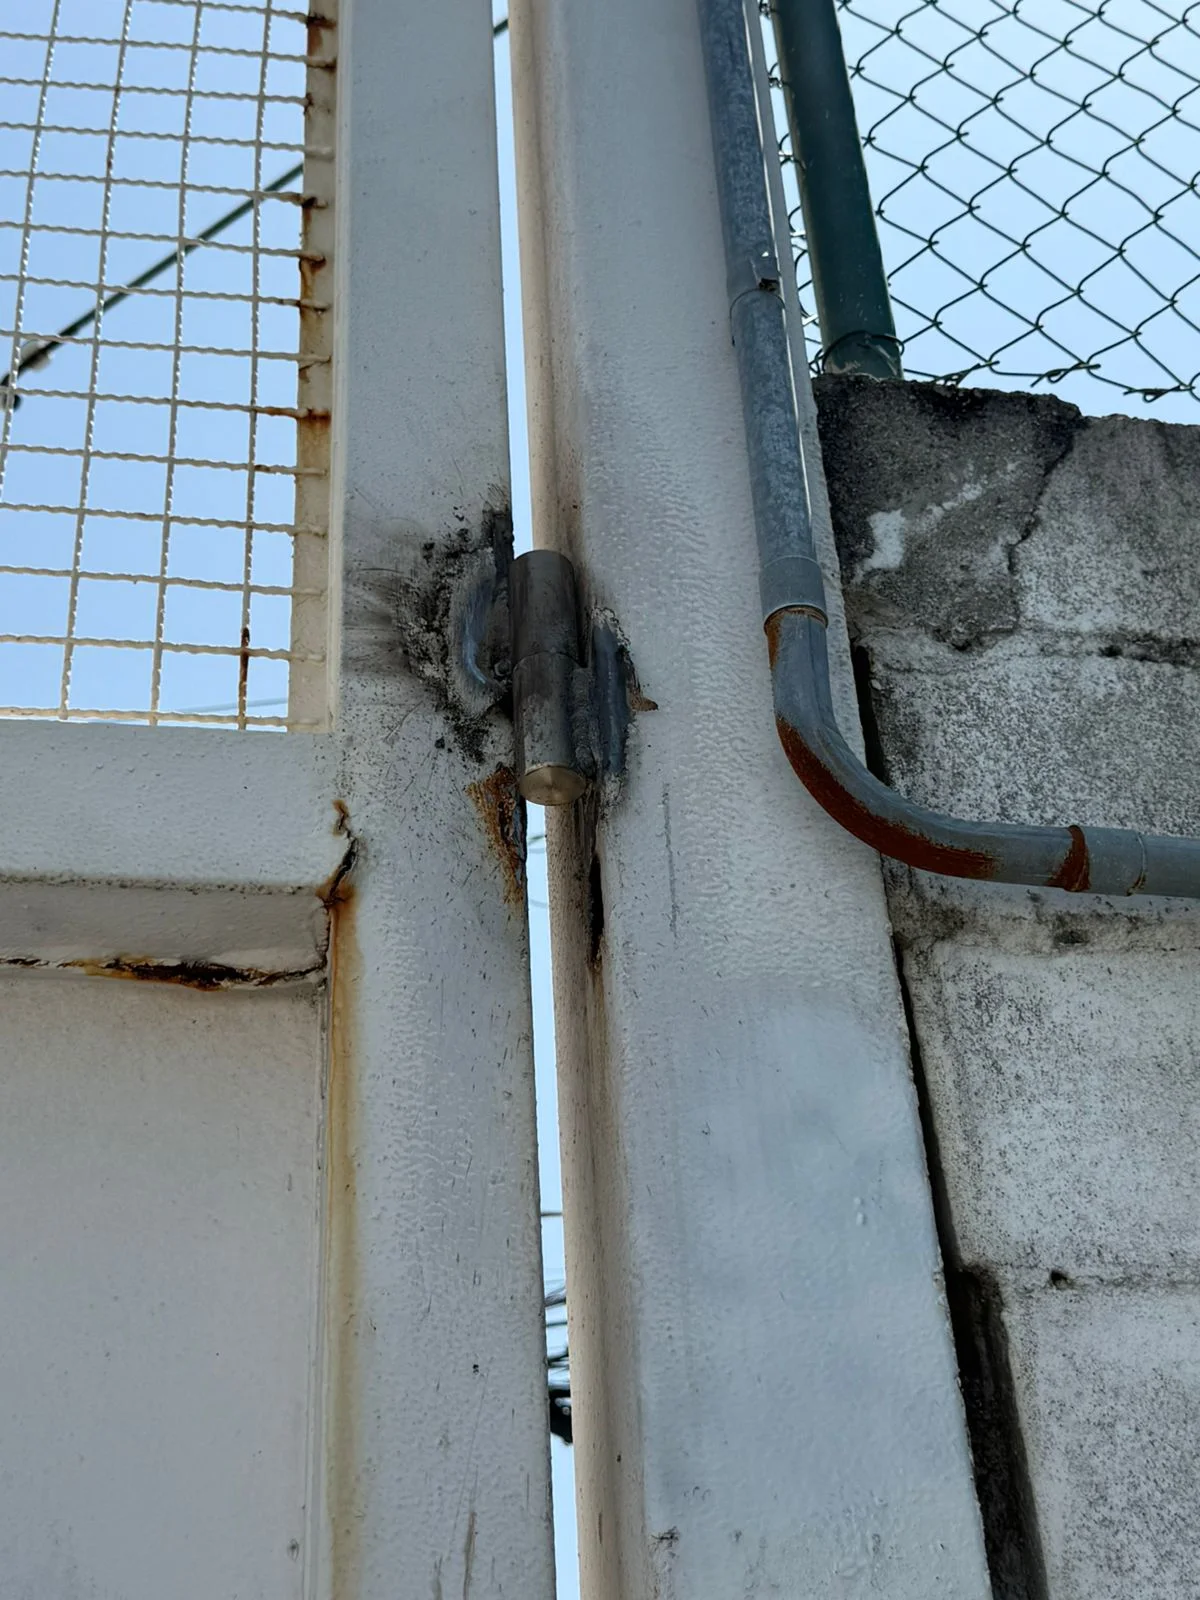
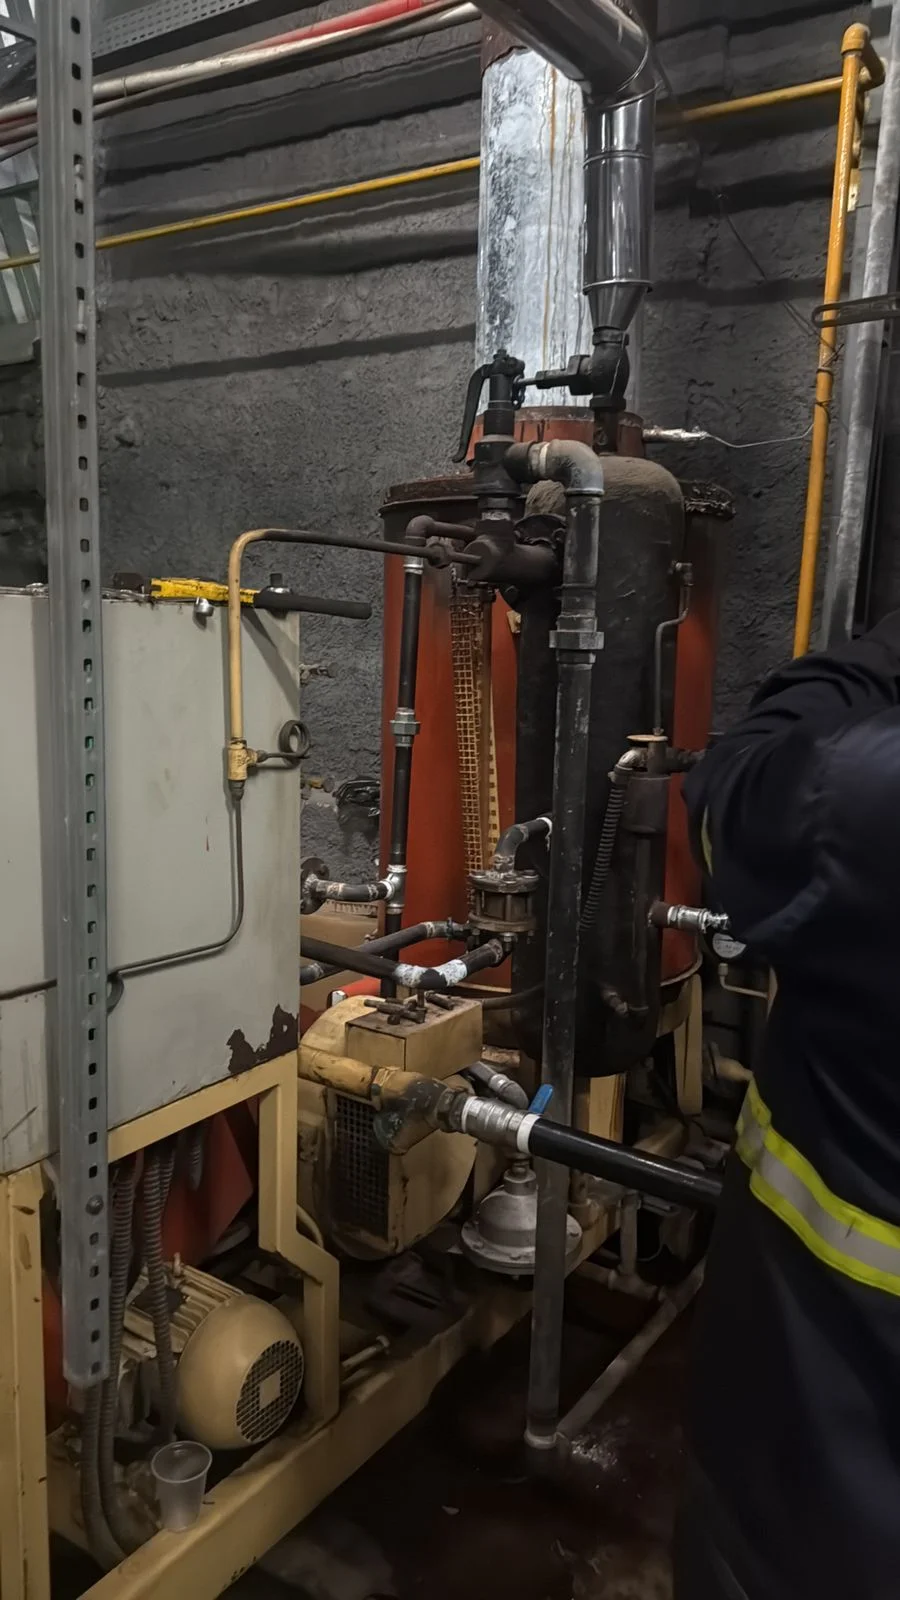
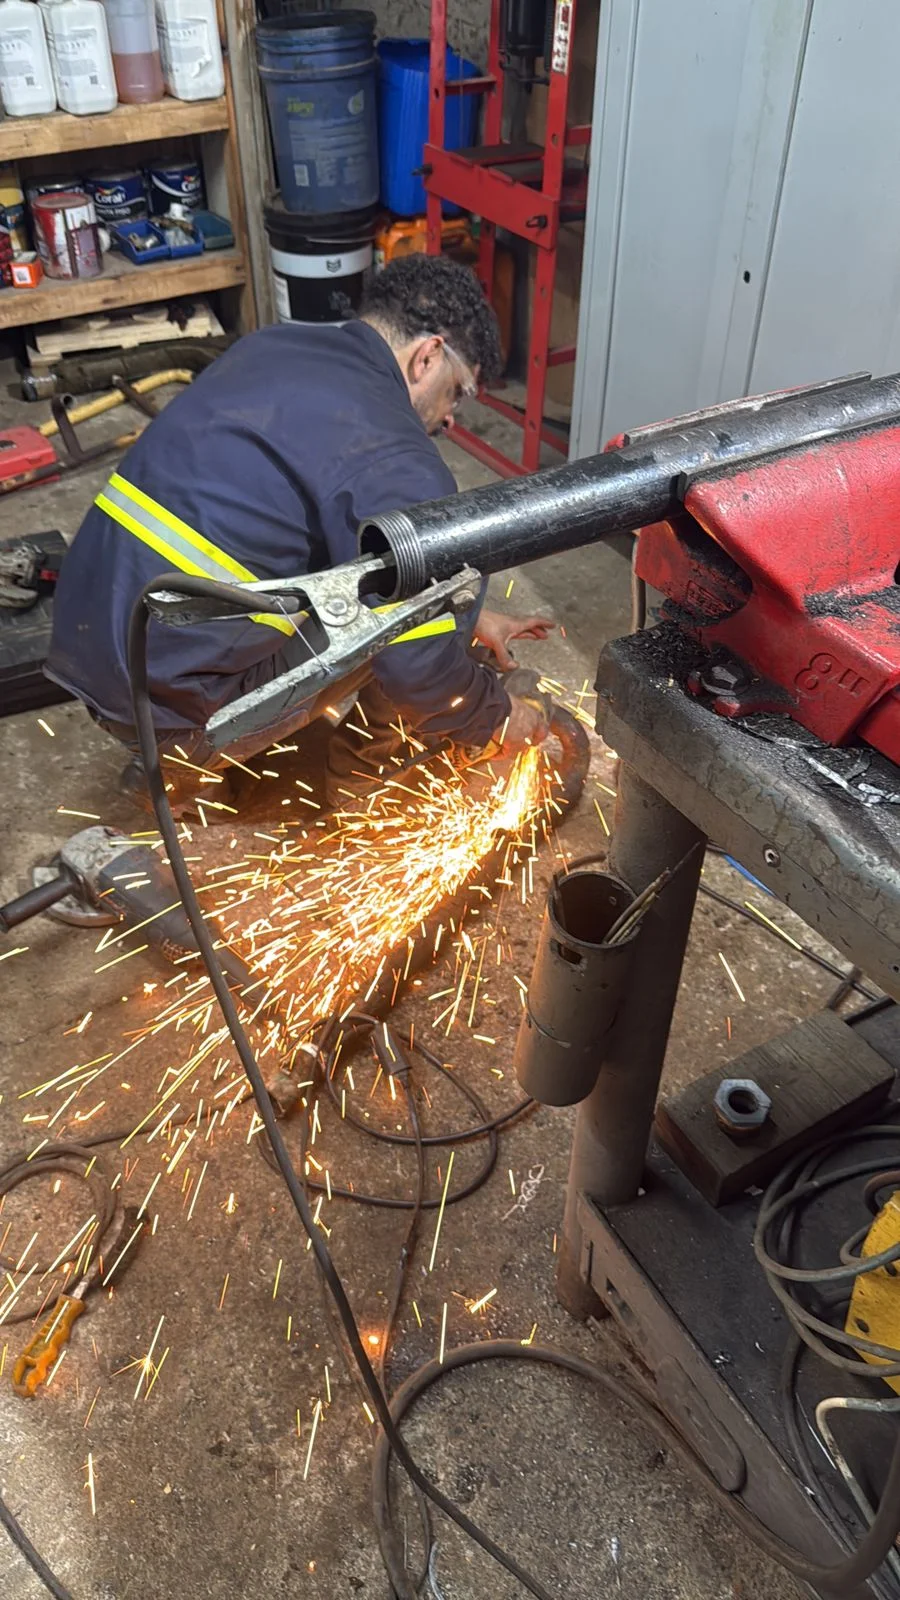
Clique nas imagens para ampliar
Aplicações do ensaio de liquido penetrante na avaliação de descontinuidades
O ensaio de liquido penetrante é utilizado para revelar descontinuidades abertas à superfície em materiais compatíveis com o método, mediante preparação, aplicação e interpretação realizadas conforme o procedimento técnico.
O ensaio de líquido penetrante é um método não destrutivo amplamente utilizado para identificar descontinuidades que estão abertas à superfície de componentes industriais.
Este método é essencial em setores que exigem alta confiabilidade, como a caldeiraria, a solda e a manutenção industrial.
Ele é particularmente eficaz na inspeção de juntas soldadas, estruturas metálicas, tubulações, tanques e equipamentos que passaram por manutenção ou recuperação.
O processo envolve a aplicação de um líquido de inspeção sobre uma superfície previamente preparada.
Através da capilaridade, o líquido penetra em pequenas aberturas que se comunicam com a superfície, como trincas e porosidade aberta.
Após a remoção do excesso de líquido e a aplicação de um revelador, as descontinuidades tornam-se visíveis para avaliação técnica.
Embora o método seja eficaz para detectar falhas superficiais, ele não revela descontinuidades internas que não tenham comunicação com a superfície.
Portanto, a escolha do ensaio deve considerar o material, a geometria da peça, o estado da superfície, o acesso à região e o objetivo da inspeção.
Em casos onde é necessário investigar o interior do componente, o ensaio de líquido penetrante pode ser complementado por técnicas como ultrassom ou radiografia, dependendo dos requisitos do projeto.
Como o método contribui para a inspeção industrial
Na caldeiraria e na solda industrial, o ensaio de líquido penetrante é utilizado para verificar regiões críticas após a fabricação, montagem ou recuperação de equipamentos.
Ele também é aplicado em inspeções de estruturas metálicas, tanques, vasos de pressão, dutos, tubulações e componentes de máquinas, sempre seguindo um procedimento tecnicamente definido.
A principal utilidade do ensaio é localizar indicações superficiais que poderiam evoluir sob condições de carga, pressão, vibração, variação térmica ou uso contínuo.
No entanto, uma indicação observada não deve ser automaticamente classificada como defeito.
A interpretação depende da avaliação profissional, dos critérios de aceitação, do tipo de componente e da norma ou especificação aplicável.
A análise pode ser relacionada à fabricação de estruturas, tanques e vasos de pressão, dutos e tubulações, além da reforma e recuperação de equipamentos, sem substituir a definição do escopo técnico de cada projeto.
Conceito-chave: o ensaio de líquido penetrante detecta descontinuidades que estão abertas à superfície.
Ele não é um método universal para localizar falhas internas e deve ser aplicado, interpretado e documentado conforme um procedimento qualificado e os requisitos técnicos do trabalho.
A confiabilidade da conclusão depende de fatores como preparação adequada da superfície, remoção correta do excesso, condições apropriadas de visualização, registro das indicações e competência do profissional responsável.
Em aplicações industriais, essa abordagem ajuda a reduzir interpretações equivocadas e a orientar decisões de fabricação, montagem, manutenção e inspeção com maior rastreabilidade.
Princípio de funcionamento e tipos de materiais penetrantes
O ensaio de líquido penetrante baseia-se na capilaridade, fenômeno que permite a um líquido se deslocar e permanecer em pequenas aberturas da superfície de um componente.
Em uma inspeção não destrutiva, o penetrante é aplicado sobre uma área previamente limpa para alcançar descontinuidades que tenham comunicação direta com a superfície, como trincas, poros ou falta de fusão superficial.
Após o tempo de penetração definido no procedimento aplicável, o excesso do produto é removido sem retirar, de forma indevida, o material retido nas descontinuidades.
Em seguida, o revelador ajuda a extrair o penetrante dessas regiões e a formar uma indicação visual mais nítida.
Essa indicação precisa ser interpretada por profissional qualificado, pois sua presença não significa automaticamente que exista um defeito rejeitável.
Penetrantes visíveis e fluorescentes
Os penetrantes podem ser classificados, de forma geral, em visíveis e fluorescentes:
- Visíveis: normalmente produzem uma indicação perceptível por contraste de cor sob iluminação adequada. São utilizados quando as condições de observação e o procedimento de inspeção permitem identificar as marcas na superfície.
- Fluorescentes: são observados sob condições específicas de iluminação, geralmente com ambiente controlado para aumentar o contraste da indicação. Essa modalidade pode favorecer a visualização de descontinuidades pequenas, desde que sejam atendidos os requisitos do método e do local de inspeção.
A escolha entre essas modalidades depende do material, da geometria, do acabamento superficial, da acessibilidade, do nível de sensibilidade requerido e dos requisitos do projeto.
Não existe um tipo universalmente adequado para todas as situações.
Materiais auxiliares e condições da superfície
Um sistema de inspeção por líquido penetrante pode envolver penetrante, removedor ou meio de limpeza, revelador e materiais auxiliares previstos no procedimento.
A função de cada componente deve ser respeitada: a limpeza prepara a superfície, o penetrante evidencia a descontinuidade aberta, o removedor controla o excesso e o revelador melhora a leitura da indicação.
A preparação da superfície é essencial.
Óleo, graxa, tinta, oxidação, resíduos de soldagem, umidade e sujeira podem bloquear a entrada do penetrante ou gerar indicações falsas.
Por isso, a área deve estar limpa e compatível com o método, sem que a preparação mascare ou altere a descontinuidade que se pretende avaliar.
Também é necessário controlar as condições de iluminação, visibilidade, ventilação e segurança ocupacional conforme o procedimento, os materiais utilizados e as regras aplicáveis ao ambiente industrial.
O tempo de penetração, a forma de remoção e o tempo de revelação não devem ser definidos por improviso: precisam considerar o material, a temperatura, a condição da superfície, a geometria e a norma ou especificação adotada.
Glossário essencial
- Capilaridade: capacidade de um líquido se deslocar por uma abertura estreita ou descontinuidade superficial.
- Penetrante: material aplicado para entrar em descontinuidades abertas à superfície.
- Revelador: material que auxilia a trazer o penetrante retido para a superfície e a tornar a indicação mais perceptível.
- Indicação: sinal observado durante a inspeção, que ainda precisa ser classificado e avaliado.
- Descontinuidade: interrupção ou irregularidade na estrutura, sem que isso determine necessariamente sua aceitação ou rejeição.
- Limpeza prévia: preparação necessária para remover contaminantes e permitir o contato adequado entre o penetrante e a superfície.
Em componentes de caldeiraria, juntas soldadas, tubulações e equipamentos industriais, a confiabilidade do resultado depende da combinação entre preparação adequada, materiais compatíveis, procedimento qualificado, condições controladas e interpretação técnica.
O método revela apenas descontinuidades abertas à superfície; por isso, sua aplicação deve ser integrada ao objetivo da inspeção e, quando necessário, complementada por outros ensaios não destrutivos.
Etapas do procedimento de inspeção
O ensaio de líquido penetrante deve ser executado por meio de um procedimento qualificado, definido conforme o material, a geometria da peça, o tipo de descontinuidade investigada, as condições de acesso e a norma aplicável.
Embora a sequência pareça simples, a confiabilidade do resultado depende da preparação da superfície, do controle das etapas, da interpretação das indicações e do registro das evidências.
1. Preparação e limpeza da superfície
A área de inspeção deve estar livre de óleo, graxa, poeira, óxidos soltos, respingos de solda, tinta, revestimentos e outros contaminantes que possam impedir a entrada do penetrante nas descontinuidades.
Também é necessário verificar se a limpeza não criou riscos, deformações ou resíduos capazes de simular indicações.
A superfície precisa estar suficientemente seca e acessível para aplicação, remoção do excesso, revelação e observação.
Em juntas soldadas, a preparação deve considerar o cordão, a zona afetada pelo calor e as regiões adjacentes definidas no escopo da inspeção.
O método de limpeza, o grau de acabamento e a extensão da área examinada devem seguir o procedimento aprovado para aquele componente.
2. Aplicação do penetrante
Com a superfície preparada, aplica-se o penetrante de forma uniforme sobre a região definida.
O produto deve cobrir completamente a área de interesse, sem excesso que dificulte a remoção posterior e sem falhas de cobertura que deixem partes da superfície sem avaliação.
O tipo de penetrante, a forma de aplicação e os materiais auxiliares devem ser compatíveis com o componente e com o procedimento de inspeção.
Em aplicações industriais, a seleção pode considerar o contraste visual desejado, as condições de iluminação, a sensibilidade requerida e as restrições relacionadas ao material ou ao processo de fabricação.
3. Tempo de penetração
Após a aplicação, deve ser respeitado o tempo de penetração estabelecido no procedimento.
Esse intervalo permite que o líquido seja conduzido por capilaridade para eventuais descontinuidades abertas à superfície.
O tempo não deve ser tratado como uma estimativa informal.
Ele depende do penetrante, da temperatura, da condição da superfície, da geometria e dos requisitos normativos ou contratuais.
Reduzir o intervalo pode limitar a formação da indicação; prolongá-lo sem critério pode dificultar a remoção do excesso e prejudicar a interpretação.
Durante essa etapa, a área deve ser protegida contra chuva, poeira, contato acidental e outras condições que alterem a cobertura ou contaminem a superfície.
O responsável pela inspeção também deve observar se houve secagem prematura, escorrimento excessivo ou qualquer ocorrência que exija repetição da etapa.
4. Remoção do excesso
Concluído o tempo de penetração, remove-se o penetrante que permaneceu sobre a superfície, preservando o material retido nas possíveis descontinuidades.
Essa é uma das etapas mais sensíveis do processo: a remoção insuficiente pode gerar manchas e dificultar a leitura, enquanto a remoção excessiva pode eliminar parte da indicação real.
O método de remoção deve ser compatível com o sistema de penetrante utilizado e com o procedimento aplicável.
A superfície deve ficar em condição adequada para a revelação, sem arrastar contaminantes para a área examinada e sem alterar artificialmente as indicações.
5. Aplicação do revelador
Quando previsto, o revelador é aplicado sobre a superfície limpa para auxiliar a extração do penetrante retido nas descontinuidades.
Ele contribui para formar um contraste visual e tornar a indicação mais perceptível durante a inspeção.
A cobertura deve ser uniforme, sem excesso que mascare detalhes.
O tempo de revelação e as condições de observação precisam seguir o procedimento qualificado.
A escolha entre uma abordagem com indicação visível e uma abordagem fluorescente é uma decisão técnica relacionada ao método, ao ambiente de inspeção e aos requisitos do exame, não uma característica que possa ser generalizada para todos os componentes.
6. Inspeção e interpretação das indicações
A observação deve ocorrer nas condições de iluminação e de acesso estabelecidas para o método escolhido.
O profissional avalia a localização, a forma, a orientação, a dimensão aparente e a distribuição das indicações, sempre distinguindo uma indicação de um defeito efetivamente rejeitável.
Uma indicação é a evidência observada durante o ensaio.
Sua classificação como descontinuidade relevante ou como defeito depende da interpretação técnica e dos critérios de aceitação definidos para o projeto, o material, a junta e a norma aplicável.
Uma marca linear, por exemplo, pode exigir investigação cuidadosa, mas não deve ser automaticamente classificada sem considerar o contexto da inspeção.
Quando houver dúvida, a área pode demandar limpeza adicional, repetição controlada do exame ou correlação com outro ensaio não destrutivo.
A decisão deve ser tomada por profissional habilitado e documentada de forma compatível com o escopo.
7. Registro e rastreabilidade
O resultado deve ser registrado de modo que outra pessoa tecnicamente qualificada consiga entender o que foi examinado, em quais condições e com qual conclusão.
O registro pode incluir a identificação do componente, localização da área, material quando informado no projeto, condição da superfície, procedimento utilizado, método de penetrante, condições de observação, indicações encontradas, avaliação e disposição definida conforme os critérios aplicáveis.
Também é importante relacionar o exame ao desenho, à ordem de fabricação, à junta soldada, ao equipamento ou ao trecho de tubulação correspondente.
Fotografias, croquis ou referências de localização podem complementar a documentação quando previstos no escopo.
A rastreabilidade pode reduzir ambiguidades e facilita a integração entre fabricação, montagem, manutenção e inspeção.
Fluxo resumido do procedimento
- Delimitar a área e revisar o procedimento aplicável.
- Limpar e secar a superfície.
- Aplicar o penetrante de maneira uniforme.
- Respeitar o tempo de penetração definido.
- Remover o excesso sem retirar o penetrante retido.
- Aplicar o revelador quando previsto.
- Aguardar o tempo de revelação estabelecido.
- Inspecionar nas condições adequadas.
- Interpretar as indicações conforme os critérios de aceitação.
- Registrar resultados, evidências e eventuais ações posteriores.
Checklist editorial para planejamento
- O componente, a junta ou a região de interesse foram identificados?
- O material, a geometria, a espessura e o acabamento superficial foram considerados?
- A área está acessível para todas as etapas do exame?
- Existem revestimentos, contaminantes ou condições ambientais que precisam ser tratados?
- O procedimento define penetrante, removedor, revelador, tempos e condições de observação?
- Os critérios de aceitação estão vinculados ao projeto, contrato ou norma aplicável?
- O profissional responsável possui competência compatível com a atividade?
- A identificação das indicações será registrada de forma rastreável?
- Está definido se será necessário complementar o ensaio com ultrassom, radiografia ou outro método?
Em serviços de caldeiraria, solda e manutenção industrial, o ensaio de líquido penetrante deve ser integrado ao plano de inspeção, e não tratado como uma verificação isolada.
A avaliação deve ser conduzida por profissional habilitado, com documentação suficiente para demonstrar o que foi examinado e quais critérios foram utilizados.
Quais descontinuidades o método pode revelar
O ensaio de líquido penetrante identifica descontinuidades que tenham comunicação direta com a superfície do componente.
Por ação da capilaridade, o penetrante ocupa pequenas aberturas; após a remoção do excesso e a aplicação do revelador, a indicação se torna visível para avaliação.
Por isso, o método é especialmente útil na inspeção de juntas soldadas, peças usinadas, estruturas metálicas, tubulações e componentes submetidos a esforços mecânicos.
A técnica não revela automaticamente qualquer falha existente no interior do material.
Uma descontinuidade interna, sem abertura para a superfície, pode permanecer invisível.
A interpretação também depende da preparação da superfície, da geometria da peça, do procedimento aplicável e dos critérios de aceitação definidos para o projeto.
Trincas
Trincas são aberturas estreitas e alongadas que podem surgir no metal de base, na zona termicamente afetada ou no cordão de solda.
Quando alcançam a superfície, tendem a produzir uma indicação linear ou ramificada.
Em juntas soldadas, a avaliação deve considerar a localização, a orientação, a extensão e a relevância da indicação para as condições de serviço.
A presença de uma indicação linear não deve ser tratada de forma automática como aprovação ou reprovação.
A decisão depende do código, da especificação técnica, do tipo de componente e do critério de aceitação adotado.
Porosidade aberta e cavidades superficiais
Porosidade é formada por cavidades associadas a gases retidos durante a solidificação do metal de solda.
Quando uma dessas cavidades se comunica com a superfície, o penetrante pode evidenciá-la.
As indicações geralmente apresentam formato arredondado ou agrupado, mas a aparência pode variar conforme a geometria e as condições da superfície.
Poros internos que não possuem abertura superficial não são adequadamente avaliados por esse método.
Dependendo do objetivo da inspeção, podem ser necessários ultrassom, radiografia ou outra técnica complementar.
Falta de fusão superficial
A falta de fusão ocorre quando não há união adequada entre o metal de solda e o metal de base, ou entre passes de solda.
Se a descontinuidade estiver aberta para a superfície, o líquido penetrante pode revelar seu contorno.
Em uma junta soldada, a interpretação deve levar em conta a posição da indicação, o perfil do cordão e os requisitos do procedimento de soldagem.
Uma falta de fusão totalmente interna pode não ser detectada pelo ensaio de líquido penetrante.
Essa é uma das razões para selecionar o método de inspeção de acordo com o risco, a espessura, o acesso e a necessidade de examinar o volume do componente.
Dobras, laps e outras indicações superficiais
Dobras ou laps são descontinuidades associadas ao processo de conformação ou ao escoamento do material, podendo formar uma sobreposição superficial.
Também podem ser observadas indicações relacionadas a:
- Mordeduras e irregularidades abertas na margem da solda;
- Poros ou cavidades que alcançam a superfície;
- Falta de penetração quando existe abertura acessível pela superfície;
- Descontinuidades de usinagem, conformação ou fundição;
- Descontinuidades em regiões reparadas ou recuperadas.
A técnica pode revelar outras aberturas superficiais, mas não determina sozinha a origem, a severidade ou a aceitabilidade de cada ocorrência.
Indicação não é sinônimo de defeito
No contexto dos ensaios não destrutivos, indicação é a evidência produzida pelo método.
Ela pode ser relevante ou não para o componente inspecionado.
Defeito é a descontinuidade que excede os limites ou viola os requisitos definidos pelo código, pela norma, pelo projeto ou pela especificação contratual.
Essa distinção ajuda a evitar conclusões precipitadas.
Uma indicação pode resultar de uma descontinuidade real, de uma condição geométrica, de limpeza inadequada, de rugosidade excessiva ou de uma remoção incompleta do penetrante.
Por isso, a avaliação deve incluir confirmação, caracterização e comparação com os critérios de aceitação aplicáveis.
Interpretação e documentação
Um relatório tecnicamente útil deve registrar, conforme o escopo do serviço, a identificação do componente ou da junta, a região examinada, o procedimento utilizado, as condições relevantes da inspeção, as indicações observadas, a avaliação realizada e a disposição definida.
Fotografias, croquis ou referências de localização podem contribuir para a rastreabilidade quando previstos no procedimento.
Em caldeiraria, solda, fabricação de tanques, vasos de pressão, dutos e tubulações, a escolha dos critérios deve estar vinculada ao projeto e à norma aplicável.
Quando houver suspeita de falha interna, o líquido penetrante deve ser complementado por técnica compatível, como ultrassom ou radiografia, em vez de ser tratado como substituto universal.
Aplicações em caldeiraria, solda e equipamentos industriais
O ensaio de líquido penetrante é aplicado na caldeiraria e na manutenção industrial para verificar se existem descontinuidades abertas à superfície em componentes metálicos.
Por não exigir a destruição da peça, o método pode ser incorporado a etapas de fabricação, montagem, inspeção de soldas e recuperação de equipamentos, desde que o procedimento seja definido conforme o material, a geometria, a condição da superfície e o objetivo da inspeção.
Estruturas metálicas e juntas soldadas
Em estruturas metálicas, o ensaio pode auxiliar a avaliação de regiões soldadas, terminações, mudanças de seção e pontos sujeitos a concentração de tensões.
A inspeção é especialmente relevante quando se busca identificar trincas superficiais ou outras indicações que possam comprometer a continuidade da junta.
A aplicação deve ocorrer sobre uma superfície adequadamente preparada e seguir critérios de aceitação estabelecidos para o projeto ou para o serviço contratado.
A indicação observada durante o ensaio não deve ser automaticamente classificada como defeito.
É necessário interpretar sua forma, localização e extensão, relacionando o resultado ao desenho, ao procedimento de soldagem, ao material e aos requisitos técnicos aplicáveis.
Essa análise pode reduzir o risco de decisões baseadas apenas na aparência da indicação.
Tanques, vasos de pressão, dutos e tubulações
Na fabricação e na montagem de tanques, vasos de pressão, dutos e tubulações, o método pode ser utilizado em áreas acessíveis nas quais uma descontinuidade superficial precise ser investigada.
Entre os pontos que podem demandar atenção estão juntas soldadas, conexões, bocais, reparos e regiões submetidas a esforços ou ciclos de operação.
Para vasos de pressão e sistemas industriais, o ensaio deve fazer parte de um plano de inspeção coerente com o projeto, a etapa de fabricação e as normas aplicáveis.
O líquido penetrante não avalia, por si só, descontinuidades totalmente internas.
Por isso, a escolha do método precisa considerar a espessura, o tipo de junta, o acesso disponível e o nível de informação necessário para liberar ou direcionar uma etapa de fabricação, manutenção ou reparo.
Recuperação de equipamentos e manutenção industrial
Durante a reforma ou recuperação de equipamentos, o ensaio pode apoiar a investigação de regiões soldadas, áreas reparadas e componentes que apresentem sinais de deterioração superficial.
Em vez de substituir uma avaliação completa, ele funciona como uma ferramenta de diagnóstico dentro de uma sequência de manutenção que pode incluir inspeção visual, verificação dimensional e outros ensaios não destrutivos.
A aplicação também pode contribuir para verificar a condição superficial após uma intervenção de solda, desde que a superfície esteja preparada para a inspeção e que o procedimento defina quando o exame deve ser realizado.
Em componentes com revestimentos, contaminantes, rugosidade elevada ou geometria complexa, a preparação e a interpretação exigem atenção adicional.
Integração com fabricação e montagem industrial
Na prática, o ensaio de líquido penetrante deve ser planejado junto com a caldeiraria, a solda e a montagem industrial.
Um fluxo de trabalho consistente pode considerar:
- Análise do desenho, da especificação e da norma aplicável;
- Identificação das juntas, regiões ou componentes que serão examinados;
- Definição da preparação da superfície e das condições de acesso;
- Execução do ensaio conforme procedimento qualificado;
- Registro das indicações e avaliação segundo critérios de aceitação;
- Decisão sobre reparo, reinspeção ou complementação por outro método;
- Organização dos registros para manter a rastreabilidade do serviço.
Essa integração é compatível com projetos que envolvem fabricação de estruturas metálicas, tanques e vasos de pressão, dutos, tubulações e recuperação de equipamentos.
Assim, a consulta à empresa pode considerar não apenas o exame isolado, mas também sua relação com a fabricação, a instalação ou a manutenção do equipamento.
A definição do escopo deve permanecer técnica e transparente: o método adequado depende da finalidade da inspeção, das características do componente e dos requisitos documentais do projeto.
Quando houver necessidade de avaliar o interior do material ou da junta, o planejamento pode indicar a combinação com ultrassom ou radiografia, conforme a norma e o procedimento aplicáveis.
Limitações e escolha entre líquido penetrante, ultrassom e radiografia
Superfície e interior: diferenças essenciais
O ensaio de líquido penetrante é direcionado à identificação de descontinuidades que tenham comunicação aberta com a superfície.
Por capilaridade, o penetrante pode entrar em trincas e outras aberturas estreitas; após a remoção do excesso e a aplicação do revelador, a indicação se torna observável.
Por isso, o método pode ser útil na avaliação de superfícies de juntas soldadas, componentes usinados e áreas submetidas a recuperação, mas não revela diretamente uma falha completamente interna ou isolada sob a superfície.
O ultrassom utiliza ondas mecânicas para investigar o volume do material e pode auxiliar na localização e na avaliação de descontinuidades internas, conforme o equipamento, o procedimento, a geometria e a qualificação envolvidos.
A radiografia, por sua vez, produz uma imagem relacionada à atenuação da radiação ao atravessar o componente, podendo contribuir para a análise de determinadas variações internas.
A capacidade de cada técnica depende do cenário de inspeção e não deve ser presumida apenas pelo nome do método.
Fatores que limitam o líquido penetrante
A superfície precisa estar suficientemente limpa para permitir a entrada do penetrante e a formação de uma indicação interpretável.
Óleo, graxa, ferrugem solta, carepas, resíduos de soldagem, revestimentos e outros contaminantes podem bloquear descontinuidades ou gerar indicações de difícil interpretação.
Rugosidade excessiva também pode aumentar o fundo de inspeção e dificultar a separação entre uma indicação relevante e uma irregularidade superficial.
Revestimentos e pinturas merecem atenção especial.
Se permanecerem sobre a área examinada, podem impedir o acesso do penetrante à descontinuidade.
A remoção, quando necessária, deve ser definida no procedimento aplicável, considerando o componente, o material e o risco de alterar a própria superfície.
Geometrias com reentrâncias, regiões de difícil acesso e superfícies muito irregulares também podem exigir preparação específica ou a escolha de outro método.
Além disso, o ensaio de líquido penetrante não é apropriado para localizar falhas que não alcancem a superfície.
Uma indicação visual também não equivale automaticamente a um defeito: ela precisa ser classificada e avaliada segundo critérios de aceitação previamente definidos.
A interpretação deve considerar a forma, a localização, a orientação e a relevância da indicação dentro do escopo da inspeção.
Quando considerar ultrassom ou radiografia
O ultrassom pode ser considerado quando o objetivo inclui investigar o interior de uma peça, solda, chapa, tanque, vaso, duto ou tubulação, especialmente quando houver acesso e condições adequadas para acoplamento e leitura.
A geometria, a espessura, o tipo de material e a orientação provável da descontinuidade influenciam a resposta do método.
A radiografia pode ser avaliada quando uma representação radiográfica das variações internas for pertinente ao projeto e quando forem atendidos os requisitos de segurança, controle de acesso e execução do procedimento.
A técnica também depende da espessura, da configuração da junta, do posicionamento e da capacidade de produzir uma imagem tecnicamente interpretável.
Na prática, o líquido penetrante pode complementar ultrassom ou radiografia.
Uma inspeção superficial pode ajudar a verificar trincas abertas após soldagem ou recuperação, enquanto outro método pode ser selecionado para investigar possíveis descontinuidades internas.
A combinação deve ser definida pela finalidade da inspeção, pelo histórico do equipamento, pela criticidade do componente e pelos requisitos documentais do contrato ou da norma.
Como decidir o método
Um briefing técnico pode organizar a decisão com as seguintes perguntas:
- O objetivo é avaliar a superfície, o interior ou ambos?
- Qual é o material e qual a espessura do componente?
- A área está acessível para limpeza, aplicação, leitura ou posicionamento do equipamento?
- Há revestimento, rugosidade, corrosão ou geometria que possa interferir?
- Qual tipo de descontinuidade é relevante para o projeto?
- Existe desenho, procedimento de soldagem, histórico de manutenção ou requisito de fabricação?
- Quais critérios de aceitação e registros são exigidos pela norma ou pelo contratante?
A resposta deve ser formalizada em um procedimento qualificado, com definição de preparação, extensão da inspeção, técnica, condições de execução, interpretação, registro e tratamento das indicações.
Referências como ASME, API, AWS D1.1, ASME IX e NR-13 podem aparecer em diferentes partes de um escopo industrial, mas sua aplicação precisa ser confirmada conforme o equipamento, a atividade e a edição vigente.
Uma norma de fabricação ou de qualificação de soldadores não deve ser confundida automaticamente com o procedimento específico de um ensaio não destrutivo.
Para definir o método, é recomendável apresentar o material, a junta ou componente, a espessura, o acesso, o desenho, o histórico do equipamento e a norma aplicável.
Assim, a escolha entre líquido penetrante, ultrassom e radiografia permanece tecnicamente justificável, documentada e alinhada ao objetivo real da inspeção.
Normas, qualificação e evidências de conformidade
A confiabilidade de um ensaio não destrutivo depende de mais do que aplicar um penetrante sobre a superfície.
É necessário definir um procedimento compatível com o material, a geometria, o tipo de junta, o acabamento superficial e o objetivo da inspeção.
Também devem ser estabelecidos os critérios de aceitação, a competência dos profissionais envolvidos e a forma de registrar os resultados.
Normas de fabricação não são o mesmo que método de inspeção
ASME IX e AWS D1.1 são referências associadas à qualificação de procedimentos e de soldadores em escopos específicos.
Elas ajudam a demonstrar que a execução da soldagem foi definida e avaliada segundo requisitos técnicos aplicáveis, mas não devem ser interpretadas automaticamente como normas completas para qualquer ensaio de líquido penetrante.
Já referências como ASME e API podem participar da definição de requisitos de projeto, fabricação, inspeção ou integridade de determinados equipamentos e instalações.
A NR-13, quando aplicável ao equipamento e ao contexto operacional, deve ser considerada nas atividades relacionadas a caldeiras, vasos de pressão, tubulações e outros sistemas abrangidos por seu escopo.
A seleção correta depende do projeto, da categoria do equipamento, do contrato e da edição vigente dos documentos normativos.
Em outras palavras, uma norma de fabricação pode estabelecer requisitos para construir ou soldar um componente, enquanto o método de líquido penetrante precisa ser conduzido por um procedimento de inspeção próprio.
Esse procedimento deve indicar, entre outros pontos, preparação da superfície, aplicação, tempo de penetração, remoção do excesso, revelação, condições de visualização, avaliação das indicações e documentação.
Qualificação de soldadores e profissionais de inspeção
A qualificação de soldadores é relevante porque pode reduzir a probabilidade de descontinuidades associadas à execução da junta.
Ainda assim, uma solda realizada por profissional qualificado não elimina a necessidade de inspeção quando o projeto, a norma ou o plano de qualidade exigir essa verificação.
A interpretação das indicações deve ser feita por profissional com competência compatível com o ensaio e com o escopo do serviço.
O nível de qualificação exigido pode variar conforme o contrato, a norma adotada, o setor e a responsabilidade técnica envolvida.
Por isso, é inadequado afirmar que qualquer certificado ou registro, isoladamente, cobre todos os projetos, materiais ou métodos de inspeção.
A abrangência efetiva de cada profissional deve ser confirmada de acordo com o escopo técnico e a responsabilidade exigida para o serviço.
Registros que sustentam a rastreabilidade
Uma evidência de conformidade deve permitir entender o que foi inspecionado, como o ensaio foi executado e qual decisão técnica foi tomada.
Conforme o escopo, o conjunto documental pode incluir:
- Identificação do componente, da junta ou da região examinada;
- Material, desenho, ordem de serviço ou referência do projeto;
- Procedimento de inspeção utilizado e revisão aplicável;
- Identificação do profissional responsável pela execução e pela avaliação;
- Condições relevantes da superfície e da inspeção;
- Registro das indicações encontradas, com localização e classificação técnica;
- Critério de aceitação adotado e resultado da avaliação;
- Registros de reparo, reinspeção ou liberação, quando previstos no escopo;
- Data, identificação do equipamento e aprovação responsável.
O relatório deve diferenciar uma indicação observada de um defeito rejeitável.
Uma indicação é o sinal produzido pelo método; sua relevância depende da interpretação, da orientação normativa e do critério de aceitação aplicável.
Assim, o ensaio de líquido penetrante não deve ser apresentado apenas como uma fotografia da superfície, mas como uma etapa documentada de controle da qualidade.
Como confirmar a conformidade antes da execução
Antes de contratar ou incorporar o ensaio ao planejamento industrial, é recomendável confirmar qual norma rege o componente, qual procedimento será utilizado, quem fará a inspeção, quais documentos serão entregues e quais critérios definirão a aceitação.
Também é importante verificar se o método é adequado à superfície e se será necessário complementá-lo com ultrassom ou radiografia para investigar possíveis descontinuidades internas.
A empresa poderá então orientar o escopo compatível com a fabricação ou a manutenção pretendida, sem substituir a análise formal da norma e do responsável técnico.
Como contratar e integrar o ensaio ao planejamento industrial
A contratação do ensaio de líquido penetrante deve começar por um briefing técnico capaz de relacionar a inspeção ao componente, à etapa do serviço e ao critério de aceitação aplicável.
O objetivo não é apenas solicitar um teste, mas definir quais regiões serão examinadas, que tipo de descontinuidade deve ser investigado e quais registros serão necessários para liberar a fabricação, a montagem ou a manutenção.
Checklist para o briefing técnico
- Componente ou equipamento: estrutura metálica, junta soldada, tanque, vaso de pressão, duto, tubulação ou equipamento em recuperação.
- Material: aço carbono, aço inox, alumínio ou outro material compatível com o escopo do projeto.
- Junta e processo de fabricação: tipo de junta, região soldada, processo utilizado e condição atual do componente.
- Espessura e geometria: dimensões relevantes, acessibilidade da área e presença de cantos, superfícies curvas, frestas ou regiões de difícil limpeza.
- Desenhos e documentos: desenho de fabricação, isométrico, memorial, procedimento de soldagem ou outro documento técnico aplicável.
- Norma e critério de aceitação: requisito contratual, código de fabricação, especificação do cliente ou norma técnica indicada para o serviço.
- Condição da superfície: presença de tinta, revestimento, oxidação, óleo, graxa, carepa ou contaminantes que possam impedir a inspeção.
- Objetivo da inspeção: controle após a soldagem, verificação durante a manutenção, investigação de uma indicação ou validação de uma etapa de fabricação.
Esses dados ajudam a avaliar se o método é tecnicamente adequado e ajudam a evitar que uma inspeção superficial seja confundida com uma avaliação completa da integridade do equipamento.
O procedimento aplicável deve definir preparação, aplicação, remoção do excesso, revelação, iluminação, interpretação e registro, considerando o material, a geometria e o requisito normativo.
Integração com fabricação, montagem e manutenção
Em serviços de caldeiraria e solda, o ensaio pode ser planejado como uma etapa de controle após a execução e a preparação da junta.
Em estruturas metálicas, tanques, vasos de pressão, dutos e tubulações, a inspeção deve ser vinculada ao desenho, à sequência de montagem e aos pontos definidos no plano de inspeção e teste.
Assim, eventuais indicações podem ser analisadas antes do fechamento, da pintura ou da colocação do equipamento em operação.
Na reforma e recuperação de equipamentos, o planejamento deve considerar a condição encontrada durante a manutenção.
Limpeza, remoção de revestimentos e acesso à área podem ser necessários para que a superfície fique apta à avaliação.
Quando houver suspeita de falhas internas, o ensaio de líquido penetrante pode ser combinado com ultrassom ou radiografia, pois cada método responde a objetivos diferentes.
A escolha depende do material, da espessura, da geometria, do acesso e da norma aplicável.
A integração também pode envolver manutenção mecânica, engenharia elétrica e engenharia de segurança do trabalho.
A engenharia mecânica contribui para a análise do componente e da solicitação estrutural; a engenharia elétrica pode participar quando o equipamento está associado a sistemas ou instalações elétricas; e a engenharia de segurança do trabalho ajuda a organizar os controles necessários para execução em ambiente industrial.
Essa visão multidisciplinar é especialmente relevante em galpões, fábricas, home centers, atacarejos e shopping centers, onde a inspeção pode ocorrer em meio a outras atividades operacionais.
Como organizar a solicitação
Ao entrar em contato para uma avaliação, descreva o problema ou a etapa do projeto, encaminhe os documentos disponíveis e pergunte quais métodos, critérios e registros são aplicáveis ao caso.
Também é importante confirmar se a inspeção será realizada em conjunto com fabricação de estruturas, tanques e vasos de pressão, dutos, tubulações ou recuperação de equipamentos.
Essa abordagem permite alinhar o ensaio ao planejamento industrial sem presumir que um único método seja suficiente para todas as situações.
A Tec Solutions atua em caldeiraria e solda industrial com processos MIG/MAG, TIG e eletrodo revestido em aço carbono, aço inox e alumínio, conforme os requisitos do projeto, atendendo instalações em Alagoas.
Avaliação técnica para ensaio de liquido penetrante
Solicite uma avaliação para ensaio de liquido penetrante e apresente as necessidades da sua instalação para definir o escopo do serviço.
Apresente desenhos, material, espessura, tipo de junta e finalidade da peça para conversar com a equipe sobre fabricação, montagem ou recuperação.
Questões práticas de ensaio de liquido penetrante
A escolha entre líquido penetrante, ultrassom e radiografia deve partir de uma pergunta central: a inspeção precisa avaliar apenas a superfície ou também investigar o interior do componente?
Esses ensaios não destrutivos são complementares, e nenhum deles deve ser tratado como uma solução universal.
O método adequado depende do material, da espessura, da geometria, do tipo de descontinuidade suspeita, do acesso disponível, das condições de limpeza e da norma aplicável ao projeto.
O que devo enviar para pedir uma avaliação?
Informe o tipo de equipamento ou junta, material, espessura aproximada, desenho disponível, condição da superfície, local de acesso e norma ou especificação conhecida.
Fotografias e documentos técnicos podem complementar o briefing, desde que não substituam a análise profissional no local quando ela for necessária.
O ensaio substitui outros controles de qualidade?
Não necessariamente.
O método é direcionado à identificação de descontinuidades abertas à superfície.
Quando o objetivo inclui investigar o interior do material ou da solda, pode ser necessário considerar ultrassom, radiografia ou outro ensaio não destrutivo, conforme o escopo técnico.
A inspeção pode ser feita com a peça pintada?
A condição da superfície precisa ser analisada antes da execução.
Revestimentos, sujeira, oxidação e resíduos podem impedir a entrada do penetrante ou mascarar indicações.
A preparação deve seguir o procedimento qualificado e preservar a integridade da área examinada.
Quais documentos devem ser solicitados?
O escopo pode prever procedimento de inspeção, identificação do componente, registro das áreas examinadas, resultados, indicações relevantes, critérios de aceitação e identificação do responsável técnico ou inspetor, conforme o contrato e a norma aplicável.
A documentação exata deve ser definida antes do serviço.
O atendimento informado abrange Maceió, Arapiraca e outras localidades adjacentes em Alagoas.
Para saber mais sobre ensaio de liquido penetrante
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA