Galeria
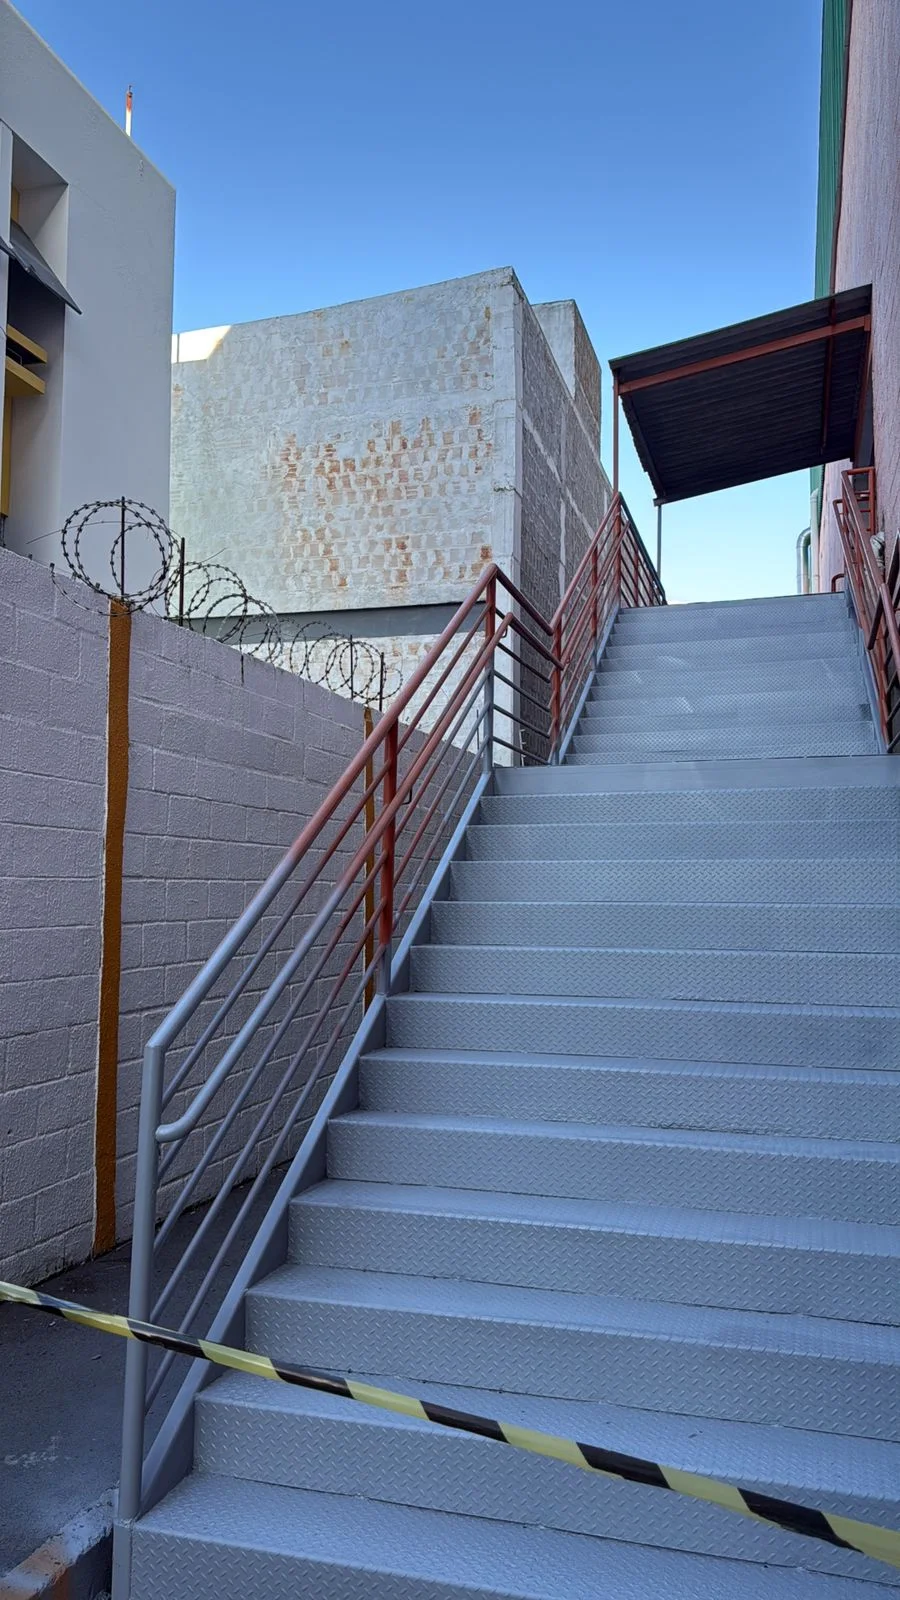
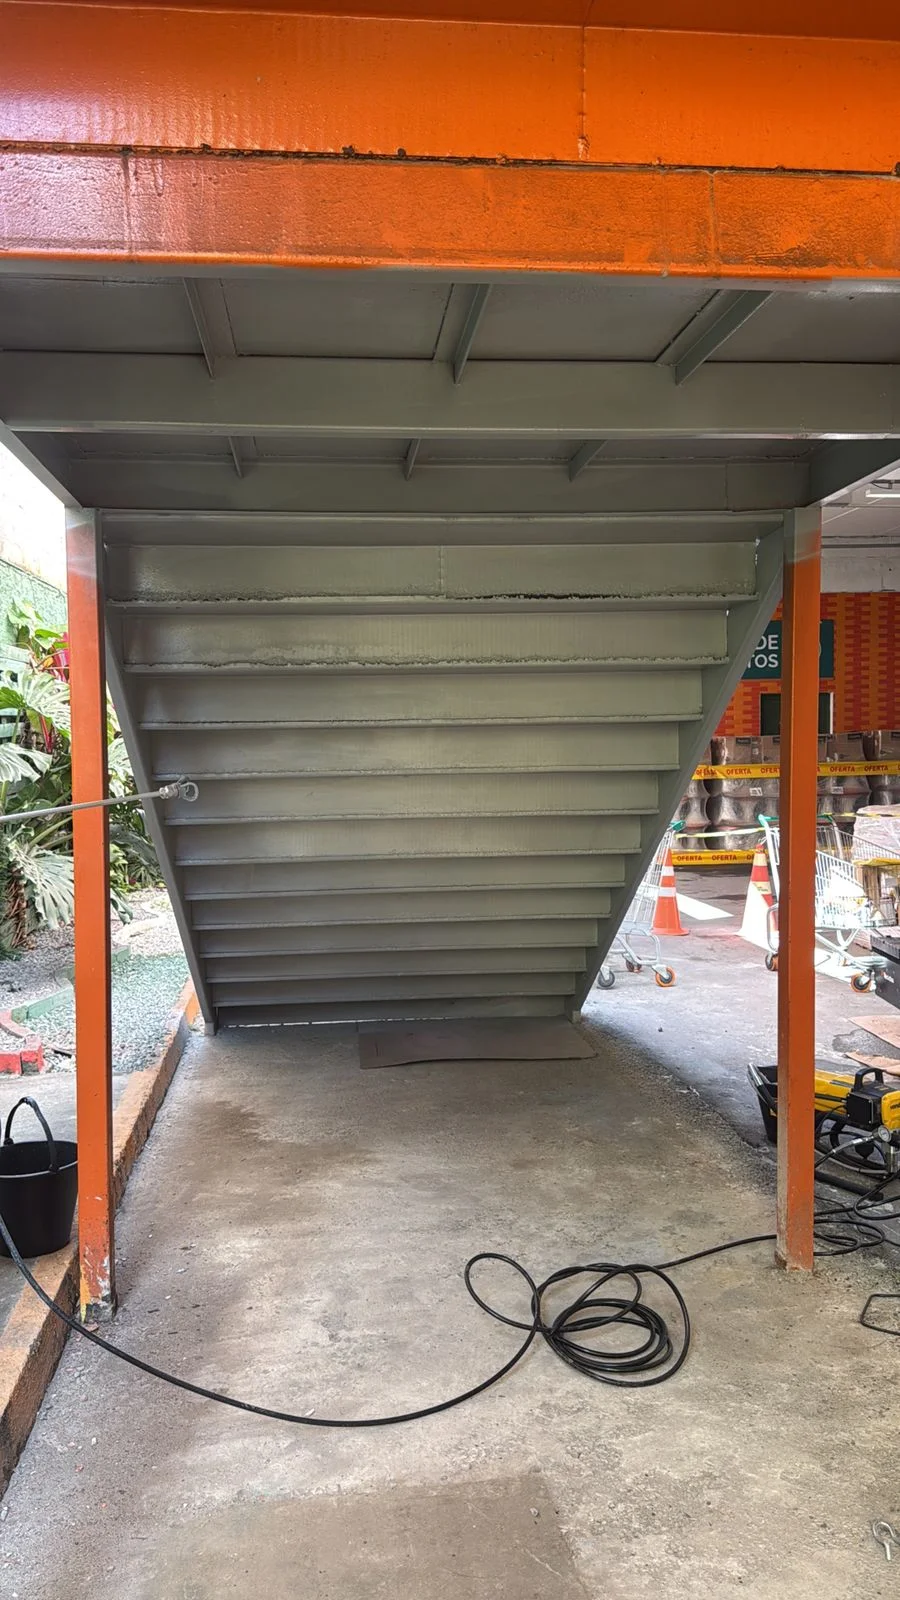
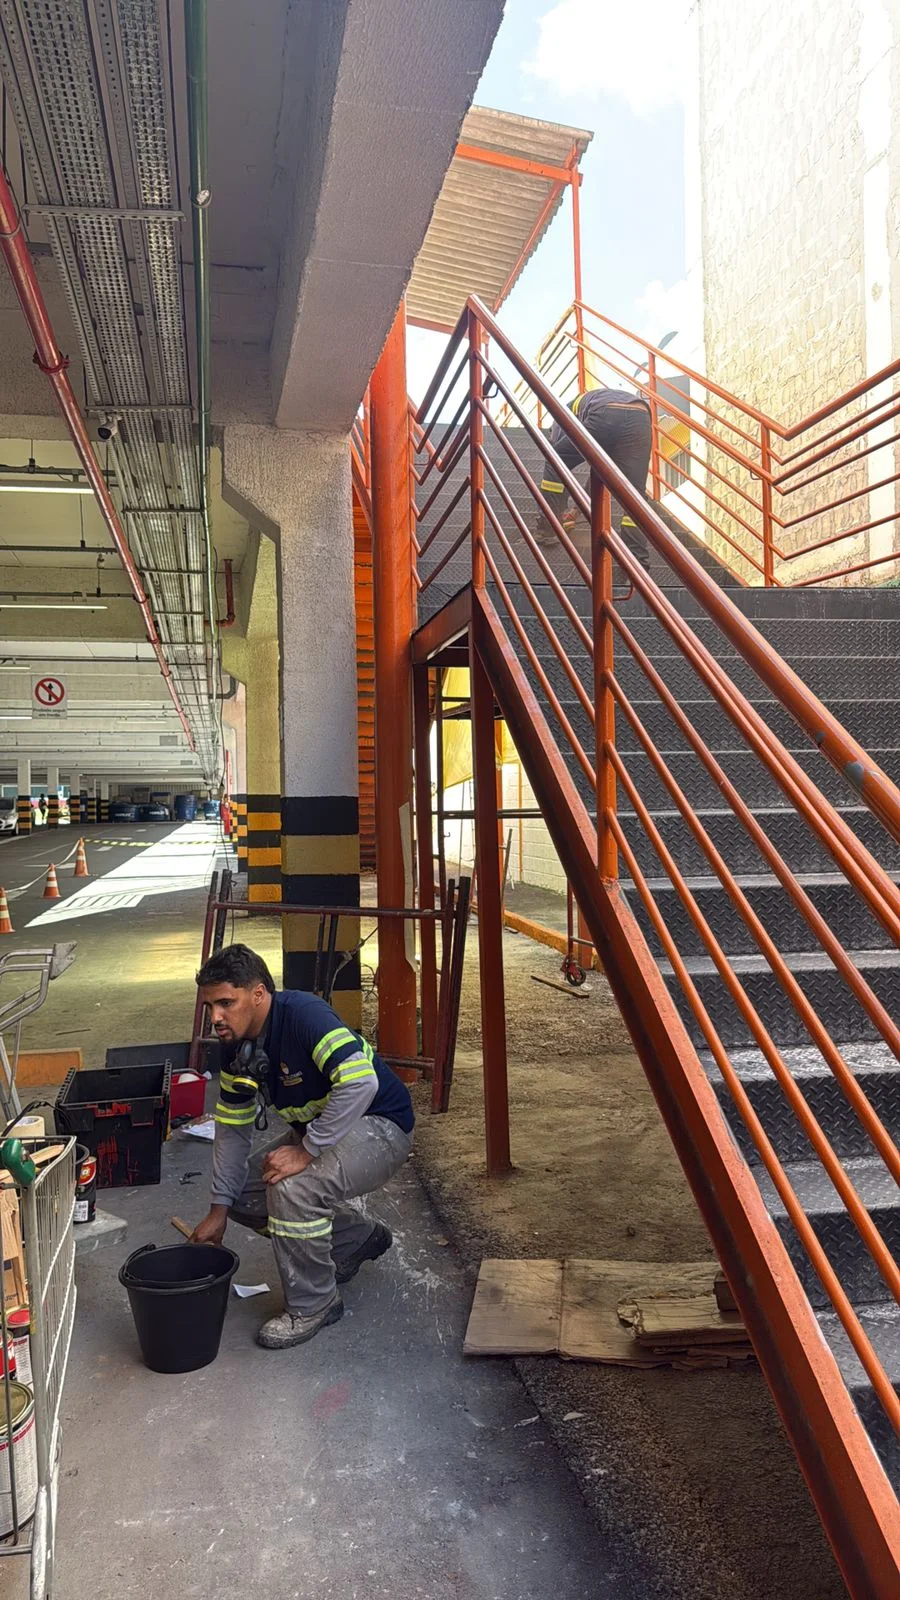
Clique nas imagens para ampliar
Pintura industrial por imersão: processo, aplicações e critérios técnicos
A pintura industrial por imersão é um método de aplicação no qual a peça ou o componente é mergulhado em um tanque contendo tinta industrial ou outro revestimento adequado.
Após o contato com o produto, a peça é retirada para drenagem, nivelamento e cura conforme as especificações do sistema.
O objetivo é formar uma camada de proteção sobre o substrato, contribuindo para a aderência e para a resistência contra agentes que favorecem a corrosão.
Esse processo costuma ser considerado quando há necessidade de revestir peças com geometrias que dificultam o acesso manual ou quando o volume e a repetição das peças tornam relevante a padronização da aplicação.
A indicação depende do material do substrato, do formato da peça, da escala do lote, do tipo de tinta, do sistema de cura, do ambiente de exposição e dos requisitos de acabamento.
Como o método funciona
De forma geral, a aplicação envolve:
- Inspeção do substrato metálico e identificação de contaminantes, oxidação ou falhas preexistentes;
- Preparação da superfície para promover condições adequadas de aderência;
- Seleção da tinta industrial compatível com o material e com a exposição prevista;
- Imersão controlada da peça no tanque;
- Retirada, drenagem do excesso e avaliação da uniformidade do revestimento;
- Cura e inspeção conforme os critérios técnicos definidos para o sistema.
A imersão não elimina a importância da preparação.
Óleo, umidade, sais, partículas soltas e oxidação podem comprometer a aderência mesmo quando a cobertura visual parece uniforme.
Por isso, o método deve ser analisado como parte de um sistema anticorrosivo completo, e não como uma etapa isolada.
Imersão, pulverização e pintura convencional
A pulverização utiliza equipamentos para atomizar a tinta sobre a superfície e pode ser mais adequada para estruturas montadas, áreas extensas ou componentes que não podem ser colocados em um tanque.
Já a aplicação convencional com trincha ou rolo pode atender reparos, detalhes, bordas, pequenas áreas ou situações em que o acesso e a logística tornam a imersão impraticável.
A imersão pode favorecer a cobertura de determinadas superfícies internas e externas, mas exige compatibilidade entre o tamanho da peça, a capacidade do tanque, a viscosidade do produto, o escoamento e o controle da camada aplicada.
Peças muito grandes, estruturas fixas, conjuntos montados ou componentes com cavidades que retêm tinta podem exigir outro método ou uma combinação de técnicas.
Portanto, não existe um método universalmente superior.
A decisão deve considerar:
- Geometria: presença de cavidades, reentrâncias, bordas, soldas e áreas de difícil acesso;
- Material: compatibilidade do revestimento com o substrato e com eventuais camadas existentes;
- Escala: quantidade, repetição e dimensões das peças a serem tratadas;
- Ambiente: exposição interna, externa, industrial, marinha ou offshore;
- Acabamento: aparência, uniformidade, espessura e função esperada do revestimento;
- Logística: transporte, movimentação, ventilação, segurança e possibilidade de instalação de tanque;
- Manutenção: facilidade de inspeção, retoques e futuras intervenções no ativo.
Essa análise é importante para estabelecer se a imersão é aplicável ou se pulverização, trincha, rolo ou uma combinação de métodos oferece melhor adequação ao caso.
A escolha final deve ser validada por profissional habilitado, considerando a preparação da superfície, a tinta especificada, as condições de aplicação e os requisitos de desempenho do local.
Uma avaliação técnica ajuda a evitar tratar a pintura por imersão como solução automática e ajuda a selecionar um revestimento anticorrosivo compatível com a operação.
Preparação da superfície antes da aplicação
A preparação da superfície é a etapa que cria as condições para a aderência do revestimento anticorrosivo.
Antes da aplicação de primer, tinta epóxi, poliuretano ou outro sistema compatível com o projeto, é necessário avaliar o substrato metálico, identificar contaminantes e definir o tratamento adequado.
Uma superfície visualmente uniforme, mas contaminada por óleo, sais, poeira ou oxidação, pode comprometer a aderência e favorecer falhas prematuras do sistema de pintura.
Fluxo técnico de preparação
-
Inspeção inicial
A avaliação começa pela identificação do material, do estado de conservação e das áreas críticas do ativo.
Devem ser observados sinais de oxidação, descascamento, contaminação, umidade, resíduos de revestimentos anteriores, arestas, soldas e regiões de difícil acesso.
Essa etapa pode reduzir o risco de aplicar o revestimento sobre uma base incompatível ou sem resistência suficiente.
-
Remoção de contaminantes
Óleos, graxas, poeira, sais solúveis e outros resíduos precisam ser removidos antes do tratamento abrasivo ou da aplicação.
A limpeza pode envolver métodos mecânicos, químicos ou uma combinação deles, conforme a condição do substrato e os requisitos do serviço.
O objetivo é evitar que uma camada estranha fique retida entre o metal e a pintura, reduzindo a aderência ou provocando bolhas e descontinuidades.
-
Lixamento e correção localizada
O lixamento pode ser utilizado para remover rebarbas, suavizar transições, tratar pontos localizados e preparar áreas que não possam receber jateamento.
Também contribui para eliminar bordas soltas e irregularidades capazes de concentrar falhas no revestimento.
Quando necessário, a correção deve preservar a integridade do substrato e evitar que resíduos do processo permaneçam sobre a superfície.
-
Limpeza química e verificação final
A limpeza química pode complementar a remoção de contaminantes que não foram eliminados por meios mecânicos.
Depois do tratamento, a superfície deve ser revisada quanto à presença de poeira, umidade, oxidação residual e outros agentes que possam interferir na aderência.
A aplicação somente deve avançar quando as condições observadas forem compatíveis com o sistema de pintura e com o procedimento definido para o serviço.
Checklist técnico antes da pintura
A preparação e a aplicação devem ser tratadas como partes de um mesmo serviço, e não como atividades isoladas.
A definição do procedimento adequado depende das características do ativo, da condição do substrato, da geometria da peça e da agressividade do ambiente.
Por isso, uma avaliação técnica deve anteceder a escolha do método e do sistema de pintura, sem presumir que o mesmo tratamento seja adequado para todas as instalações.
Tintas e sistemas de proteção para diferentes ambientes
Como escolher o sistema de pintura industrial
A escolha de um sistema de pintura industrial deve considerar a exposição à corrosão, a presença de maresia, a umidade, a temperatura, o tipo de substrato metálico, a preparação da superfície, a compatibilidade entre camadas e os requisitos operacionais do ativo.
O objetivo não é selecionar a tinta com base apenas no acabamento visual, mas definir uma combinação coerente de primer, camada intermediária e acabamento, quando aplicável.
Na prática, o primer contribui para a aderência e para a proteção inicial do substrato, enquanto as camadas de acabamento ajudam a formar a barreira contra agentes agressivos e a atender às necessidades estéticas e funcionais da instalação.
A espessura de película também precisa ser especificada e verificada conforme o sistema adotado e as condições de exposição.
Comparação entre os principais sistemas
| Sistema | Função predominante | Ambientes ou aplicações possíveis | Ponto de atenção |
|---|---|---|---|
| Primer epóxi | Promover aderência e formar uma base de proteção sobre o substrato preparado | Estruturas e componentes metálicos que receberão camadas complementares | Exige superfície adequadamente limpa e compatibilidade com o acabamento escolhido |
| Tinta epóxi | Formar uma película de proteção com resistência apropriada ao sistema especificado | Equipamentos, estruturas e áreas industriais conforme a condição de exposição | A seleção deve considerar a exposição ambiental, a cura e a compatibilidade entre demãos |
| Tinta poliuretano | Atuar como acabamento do sistema, podendo contribuir para proteção e aparência | Ambientes em que o acabamento e a resistência do esquema de pintura sejam requisitos relevantes | Deve ser aplicada sobre uma base compatível e dentro das condições ambientais recomendadas |
| Tinta industrial de alto desempenho | Atender a requisitos específicos de proteção definidos para o ativo e o ambiente | Estruturas e equipamentos submetidos a condições operacionais mais exigentes | O desempenho depende do conjunto preparação, produto, espessura, aplicação e inspeção |
Essa comparação é orientativa e não substitui a definição do esquema de pintura.
Um mesmo produto pode ter desempenho diferente quando aplicado sobre superfícies com níveis distintos de oxidação, contaminação, rugosidade ou umidade.
Por isso, a especificação deve ser relacionada ao substrato, à categoria de corrosividade aplicável e às condições reais do local.
Atmosferas marinha e offshore
Ambientes marinhos e offshore costumam apresentar elevada presença de sais, umidade e ciclos de molhamento e secagem.
A maresia pode favorecer a corrosão de estruturas metálicas, especialmente quando existem falhas na preparação, descontinuidades na película ou incompatibilidade entre as camadas do revestimento.
Nessas condições, o sistema anticorrosivo deve ser definido para a atmosfera agressiva prevista, considerando a preparação do substrato, o primer, o acabamento, a espessura de película seca e as condições de aplicação.
A indicação de um sistema específico depende da avaliação técnica do ativo e das exigências do projeto; não é adequado presumir que uma tinta isolada seja suficiente para todos os cenários.
A escolha entre essas alternativas deve ser feita de acordo com a exposição, a finalidade da estrutura e a compatibilidade do conjunto.
No serviço informado, as referências ISO 12944 e Petrobras N-13 são consideradas no planejamento da proteção anticorrosiva, conforme os requisitos técnicos aplicáveis ao trabalho.
Proteção, acabamento e compatibilidade
Três critérios ajudam a evitar decisões superficiais:
- Proteção: verifica se o sistema foi definido para reduzir a exposição do substrato aos agentes corrosivos esperados.
- Acabamento: considera aparência, uniformidade visual e requisitos de uso da instalação, sem confundir aspecto estético com desempenho anticorrosivo.
- Compatibilidade: confirma se o primer, as camadas intermediárias e o acabamento podem trabalhar em conjunto, respeitando preparação, intervalo de aplicação, cura e condições ambientais previstas.
A espessura de película seca, conhecida como DFT, é outro elemento relevante.
Uma película abaixo do especificado pode comprometer a barreira de proteção, enquanto uma espessura inadequada ao sistema também pode gerar problemas de aplicação e desempenho.
A verificação deve seguir o procedimento técnico definido para o serviço e ser interpretada junto com a condição da superfície e a conformidade das camadas.
Para galpões, fábricas, home centers e atacarejos, a especificação pode variar conforme a localização do ativo, a ventilação, a exposição à umidade, a proximidade do litoral, a frequência de manutenção e a importância operacional da estrutura.
Uma avaliação técnica ajuda a relacionar o sistema de pintura ao ambiente real, em vez de aplicar a mesma solução indistintamente em todos os ativos.
Controle de qualidade e conformidade durante a pintura
A qualidade de um sistema de pintura industrial não deve ser avaliada apenas pela aparência final.
A inspeção precisa acompanhar a preparação do substrato, as condições ambientais, a aplicação das camadas e a cura do revestimento.
Esse controle ajuda a identificar desvios que podem comprometer a aderência, a proteção anticorrosiva e a segurança operacional do ativo metálico.
O que é DFT e por que essa medição importa
DFT é a sigla de Dry Film Thickness, ou espessura de película seca.
A medição verifica a espessura do revestimento depois da secagem e permite comparar o resultado aplicado com os requisitos técnicos definidos para o sistema de pintura.
Uma película abaixo do necessário pode reduzir a capacidade de proteção, enquanto uma espessura excessiva pode favorecer problemas de cura, trincas, descascamento ou incompatibilidade entre camadas, dependendo do produto e das condições de aplicação.
Por isso, a leitura deve ser interpretada junto com o tipo de tinta, o número de demãos, o perfil de rugosidade, a condição do substrato e as orientações técnicas do sistema especificado.
Variáveis acompanhadas durante a aplicação
Um controle técnico consistente considera, entre outros, os seguintes pontos:
- Condição da superfície: presença de oxidação, poeira, óleo, sais, umidade ou outros contaminantes capazes de prejudicar a aderência.
- Perfil de rugosidade: compatibilidade entre a textura criada no substrato e o sistema de pintura escolhido.
- Umidade e temperatura: condições que podem interferir na evaporação, na cura, na aderência e no acabamento.
- Intervalo entre demãos: necessidade de respeitar a janela de aplicação indicada para evitar falhas de união ou de secagem.
- Espessura da película seca: verificação da uniformidade e da adequação da camada aplicada.
- Aspecto do revestimento: observação de escorrimentos, poros, bolhas, áreas sem cobertura, inclusões e diferenças visíveis de acabamento.
O acompanhamento dessas variáveis pode reduzir o risco de tratar apenas o sintoma visual.
Um acabamento uniforme pode ocultar contaminação, baixa aderência ou espessura irregular; por outro lado, uma imperfeição visual deve ser analisada para determinar se é apenas estética ou se indica uma falha no sistema de proteção.
Relação entre ambiente, cura e desempenho
A umidade e a temperatura do ambiente influenciam o comportamento da tinta durante a aplicação e a cura.
Quando as condições não são compatíveis com o sistema especificado, podem surgir secagem inadequada, perda de aderência, alteração do acabamento ou retenção de umidade sob a película.
Em estruturas expostas à maresia, atmosferas marinhas, ambientes offshore ou outras condições agressivas, a avaliação deve considerar a categoria de corrosividade, a preparação do substrato e a compatibilidade entre primer, camadas intermediárias e acabamento.
A seleção e o controle não devem ser feitos somente pela cor ou pela aparência da tinta.
A ISO 12944 e a Petrobras N-13 podem ser utilizadas como referências técnicas relacionadas à proteção anticorrosiva e aos procedimentos de pintura, conforme a especificação aplicável ao projeto.
A menção a essas referências não significa, por si só, que exista uma certificação específica da empresa ou que qualquer sistema atenda automaticamente a todos os seus requisitos.
A conformidade depende do escopo, dos materiais, das condições de execução e dos registros da inspeção.
Por que a inspeção não termina na aparência final
A inspeção final é apenas uma etapa do processo.
Para produzir informação técnica confiável, é importante relacionar o resultado observado ao histórico da execução, incluindo:
- Condição inicial e método de preparação do substrato;
- Produtos utilizados e sequência de aplicação;
- Condições de umidade e temperatura acompanhadas durante o serviço;
- Espessuras verificadas nas áreas avaliadas;
- Ocorrências, correções e pontos que exigem acompanhamento posterior.
Esse conjunto de informações facilita a identificação de não conformidades e apoia decisões de manutenção.
Também ajuda a evitar que uma pintura seja considerada adequada apenas porque apresenta boa aparência no momento da entrega.
Avaliação técnica com visão multidisciplinar
Essa visão é relevante quando o revestimento está associado a máquinas, estruturas, áreas industriais, instalações elétricas ou rotinas com requisitos de segurança.
A avaliação deve respeitar as características reais do ativo, o ambiente de exposição, o acesso para execução, a continuidade operacional e os controles de segurança aplicáveis.
A indicação do sistema e dos procedimentos precisa ser confirmada tecnicamente para cada situação, sem presumir que um método ou produto seja adequado para todos os substratos e ambientes.
Antes de contratar ou aprovar um serviço de pintura industrial, o responsável pela instalação pode perguntar:
- Qual condição do substrato foi identificada na inspeção inicial?
- Quais contaminantes precisam ser removidos antes da aplicação?
- Qual método de preparação será utilizado e como o perfil de superfície será verificado?
- Quais referências técnicas orientam a seleção do sistema de pintura?
- Como serão acompanhadas a umidade e a temperatura durante a execução?
- Em quais pontos a DFT será medida e como os registros serão apresentados?
- Como serão tratadas áreas com espessura irregular, bolhas, poros ou baixa aderência?
- Quais condições ambientais podem exigir interrupção ou reprogramação da aplicação?
- O sistema escolhido é compatível com a exposição à corrosão e com o material do substrato?
- Quais informações precisam ser fornecidas para uma avaliação técnica no local?
Pintura industrial por imersão versus outros métodos de aplicação
A pintura industrial por imersão consiste em submergir a peça em um tanque com o revestimento, permitindo que a tinta alcance diferentes áreas do substrato metálico conforme a geometria do componente, a viscosidade do produto, o tempo de contato e o processo de drenagem.
É uma alternativa considerada principalmente para peças menores ou médias, com formato compatível com o tanque e volume de produção que justifique a preparação e a logística necessárias.
Esse método não é universalmente superior.
A decisão deve considerar o material, a geometria, o tamanho e o peso da peça, o nível de acabamento desejado, o acesso às superfícies, o sistema anticorrosivo especificado, as condições do ambiente e a possibilidade de transportar ou acomodar o componente.
Em estruturas fixas, grandes equipamentos ou áreas que não podem ser deslocadas, a pulverização, o airless, a trincha ou o rolo podem ser mais adequados.
| Método | Adequação típica | Limitações e pontos de atenção | Superfícies ou situações comuns |
|---|---|---|---|
| Imersão | Peças que podem ser totalmente ou parcialmente submersas e que apresentam escala compatível com o tanque | Exige tanque, controle de drenagem, manejo do excesso de tinta e compatibilidade entre peça e processo; cavidades podem reter produto | Componentes removíveis, peças seriadas e geometrias que permitam entrada e saída do revestimento |
| Pulverização convencional | Áreas que exigem acabamento visual uniforme e aplicação direcionada | Pode gerar névoa, perdas de material e necessidade de controle do ambiente e da ventilação | Superfícies amplas, peças com diferentes orientações e componentes com acesso visual adequado |
| Airless | Grandes áreas e aplicações que demandam produtividade e deposição de tinta por pressão | Requer regulagem do equipamento, controle do leque e atenção à sobreposição para evitar variações de espessura | Estruturas metálicas, equipamentos e áreas extensas em ambientes industriais |
| Trincha | Recortes, bordas, cantos, retoques e regiões de difícil acesso | Pode deixar marcas, apresentar menor produtividade e exigir atenção à uniformidade da película | Detalhes, arestas, pequenas áreas e complementação de outros métodos |
| Rolo | Superfícies relativamente acessíveis e com geometria simples | Pode dificultar o alcance de reentrâncias e produzir textura ou variação de cobertura conforme o produto | Chapas, painéis e áreas planas ou pouco complexas |
A geometria é um dos principais critérios de escolha.
A imersão pode favorecer a cobertura de partes externas de peças com formato adequado ao tanque, mas não elimina a necessidade de avaliar furos, cavidades, bolsões, soldas, cantos e pontos de drenagem.
Em componentes com reentrâncias profundas, o revestimento pode se acumular ou não atingir a distribuição esperada.
Já a pulverização e o airless permitem direcionar a aplicação, embora dependam de acesso, distância, regulagem e movimentação do aplicador ou do equipamento.
A uniformidade potencial também deve ser analisada com cautela.
Nenhum método promove, por si só, uma película adequada em todas as situações.
O resultado depende da preparação da superfície, da compatibilidade entre camadas, da condição da tinta, da técnica de aplicação, da drenagem, do tempo de cura e das condições ambientais.
A verificação da espessura de película seca, conhecida como DFT, é mais relevante do que a aparência isolada do acabamento.
Na prática, a seleção pode seguir estes critérios:
- Volume e produtividade: processos de imersão podem fazer sentido para peças repetitivas e deslocáveis, enquanto a pulverização ou o airless podem atender melhor áreas extensas e estruturas montadas.
- Acesso às superfícies: quanto mais restrito o acesso, maior a necessidade de avaliar se o método alcança efetivamente todos os pontos críticos.
- Acabamento: o nível de uniformidade visual, textura e aparência deve ser compatível com a finalidade do ativo e com o sistema de tinta escolhido.
- Ambiente: exposição à umidade, maresia, agentes químicos e atmosfera agressiva influencia a especificação do revestimento e o controle da aplicação.
- Preparação: remoção de contaminantes, tratamento da oxidação, perfil de rugosidade e limpeza são requisitos anteriores à aplicação, independentemente do método.
- Logística: dimensões, peso, movimentação, isolamento da área, ventilação e disponibilidade de equipamentos podem limitar ou favorecer cada alternativa.
A definição do método deve ocorrer após avaliação profissional da superfície, da operação e dos requisitos de proteção anticorrosiva, sem presumir que a imersão seja apropriada para qualquer peça ou instalação.
A análise pode ajudar a definir o preparo, o sistema de pintura e o método de aplicação mais coerentes com a geometria, o ambiente e a rotina operacional do cliente.
A pintura industrial pode ser aplicada em diferentes contextos para ajudar a proteger ativos metálicos contra a corrosão e preservar as condições de uso das instalações.
A escolha do método, do sistema de tinta e da preparação da superfície deve considerar o material, a geometria da peça, o nível de exposição e os requisitos operacionais do local.
Aplicações comuns
Em galpões logísticos, fábricas, home centers e atacarejos, soluções de pintura industrial podem ser avaliadas para estruturas metálicas, equipamentos, componentes de máquinas, suportes, painéis e outras superfícies compatíveis com o sistema especificado.
A pintura industrial por imersão tende a ser considerada principalmente para peças que possam ser colocadas em um tanque e que exijam cobertura de áreas internas ou geometrias difíceis de alcançar por métodos convencionais.
Já estruturas fixas ou de grandes dimensões podem exigir pulverização, trincha, rolo ou uma combinação de técnicas.
A indicação adequada depende de uma avaliação técnica do substrato, do estado da superfície, do acesso à área, da possibilidade de desmontagem, do volume de peças e das condições de segurança e logística.
Por isso, a imersão não deve ser tratada como uma solução universal para todos os ativos industriais.
Benefícios esperados de um sistema bem especificado
- Contribuição para a proteção contra corrosão, conforme o sistema escolhido e a exposição do ativo.
- Redução da probabilidade de intervenções prematuras associadas à degradação do revestimento, quando a preparação e a aplicação são compatíveis com o ambiente.
- Preservação de estruturas e equipamentos metálicos ao longo do ciclo de manutenção.
- Valorização estética e patrimonial das instalações por meio de acabamento adequado e uniforme.
- Apoio à continuidade operacional, desde que o planejamento considere as condições do ativo, os controles de aplicação e os requisitos de segurança.
Esses benefícios não são automáticos.
O desempenho depende de fatores como remoção de contaminantes, perfil de rugosidade, compatibilidade entre camadas, condições ambientais, espessura da película seca e inspeção durante o serviço.
Perguntas frequentes
A Tec Solutions trabalha com preparação de superfícies, sistemas epóxi e poliuretano e proteção anticorrosiva de estruturas, tanques e equipamentos industriais, incluindo ambientes com exposição à maresia em Alagoas.
Avaliação técnica para pintura industrial por imersão
Solicite uma avaliação para pintura industrial por imersão e apresente as necessidades da sua instalação para definir o escopo do serviço.
Envie informações sobre o substrato, a pintura existente, a exposição ambiental e o acesso às superfícies para conversar com a equipe sobre a avaliação do revestimento.
Questões práticas de pintura industrial por imersão
Qual é a diferença entre pintura por imersão e pulverização?
Na pintura por imersão, a peça é submergida em um tanque com o material de revestimento, o que pode favorecer o alcance de determinadas áreas internas e geometrias específicas.
Na pulverização, a tinta é aplicada por equipamentos que atomizam o produto sobre a superfície, sendo uma alternativa utilizada em peças, estruturas e áreas que não podem ser mergulhadas.
A decisão depende do tamanho do ativo, do acesso, do acabamento desejado, do volume de produção, da logística e das condições do ambiente.
O que significa Sa 2½?
Sa 2½ é uma classificação de preparação de superfície por jateamento abrasivo.
De forma geral, indica a remoção de carepa de laminação, ferrugem e contaminantes não aderentes, deixando a superfície com grau elevado de limpeza visual e um perfil adequado para receber o revestimento.
O resultado deve ser verificado conforme o procedimento e os critérios técnicos aplicáveis ao serviço.
Por que medir DFT?
DFT é a sigla de Dry Film Thickness, ou espessura da película seca.
Essa medição ajuda a verificar se o revestimento aplicado apresenta a espessura prevista no sistema especificado.
A inspeção não deve se limitar à aparência, pois uma película visualmente uniforme ainda pode apresentar variações de espessura, falhas de cobertura ou incompatibilidades entre camadas.
Como o ambiente influencia o sistema de pintura?
Umidade, temperatura, presença de maresia, agentes químicos, abrasão e exposição contínua ao tempo influenciam a seleção do sistema, a preparação da superfície e as condições de aplicação.
Ambientes marinhos e offshore, por exemplo, exigem atenção especial à corrosividade e à compatibilidade entre primer, camadas intermediárias e acabamento.
Referências como a ISO 12944 e a Petrobras N-13 podem ser consideradas conforme os requisitos técnicos do projeto.
Como avaliar a solução mais adequada?
A avaliação deve começar pelo levantamento do ativo e do ambiente: material do substrato, estado de conservação, contaminantes, dimensões, possibilidade de desmontagem, acesso, necessidade de isolamento da área e exposição prevista.
A partir dessas informações, pode-se analisar a viabilidade da imersão ou de métodos como pulverização, trincha e rolo, além de definir a preparação e o sistema anticorrosivo mais coerentes.
Quando houver projetos efetivamente documentados, uma galeria de antes e depois pode complementar a análise; imagens não documentadas não devem ser usadas como comprovação de resultado.
A análise pode considerar a aplicação de pintura industrial, além da integração com demandas de sistemas de incêndio, manutenção elétrica e manutenção mecânica.
Para saber mais sobre pintura industrial por imersão
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA