Galeria
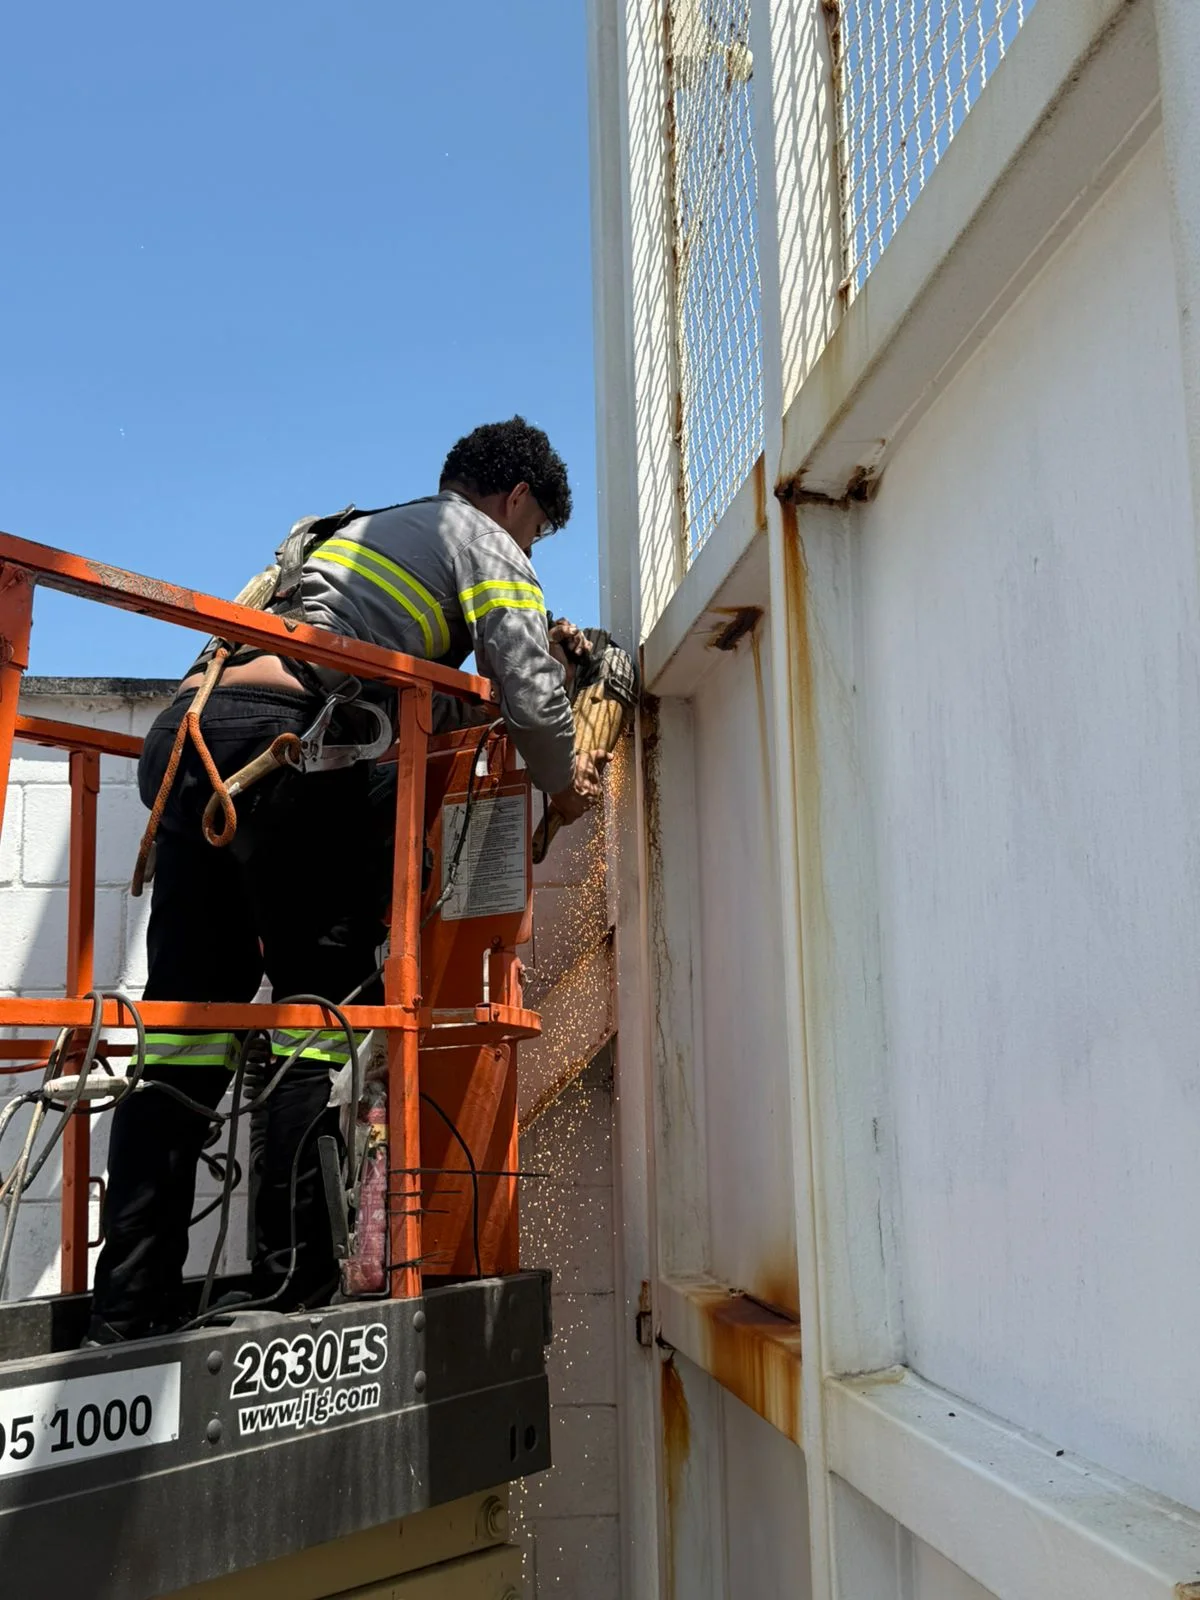
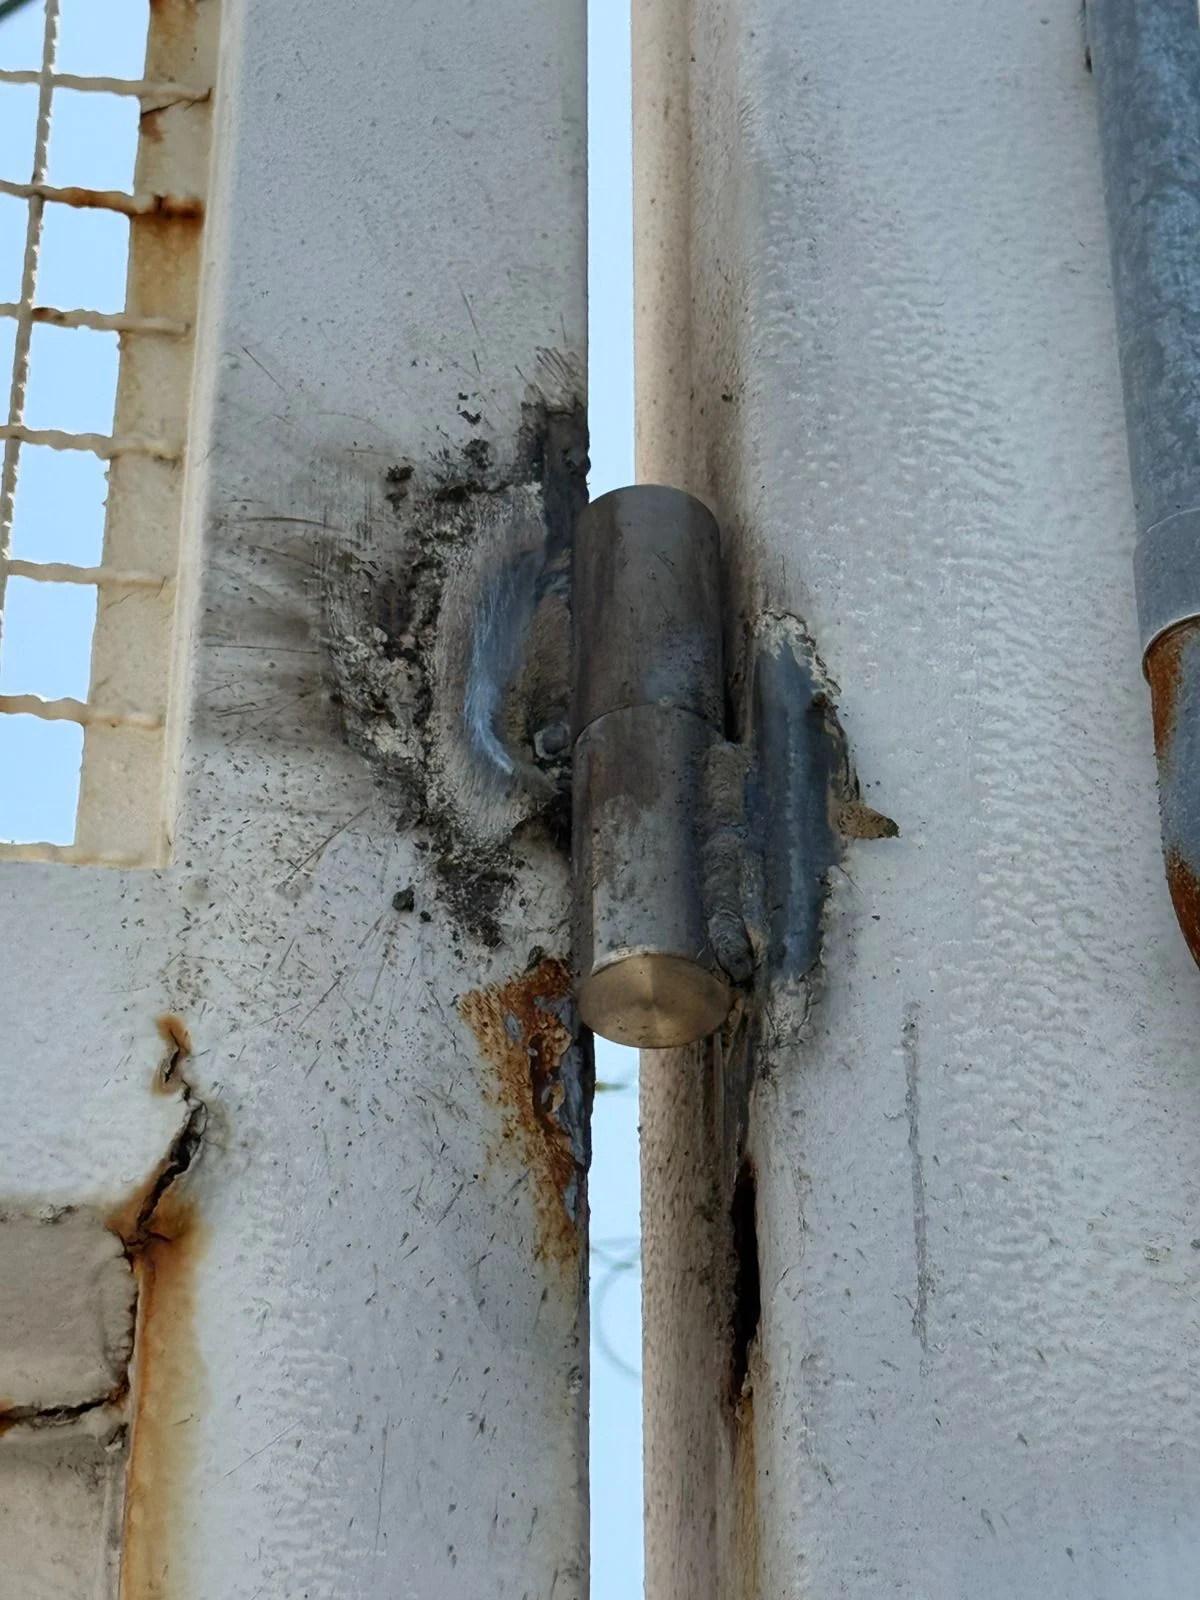
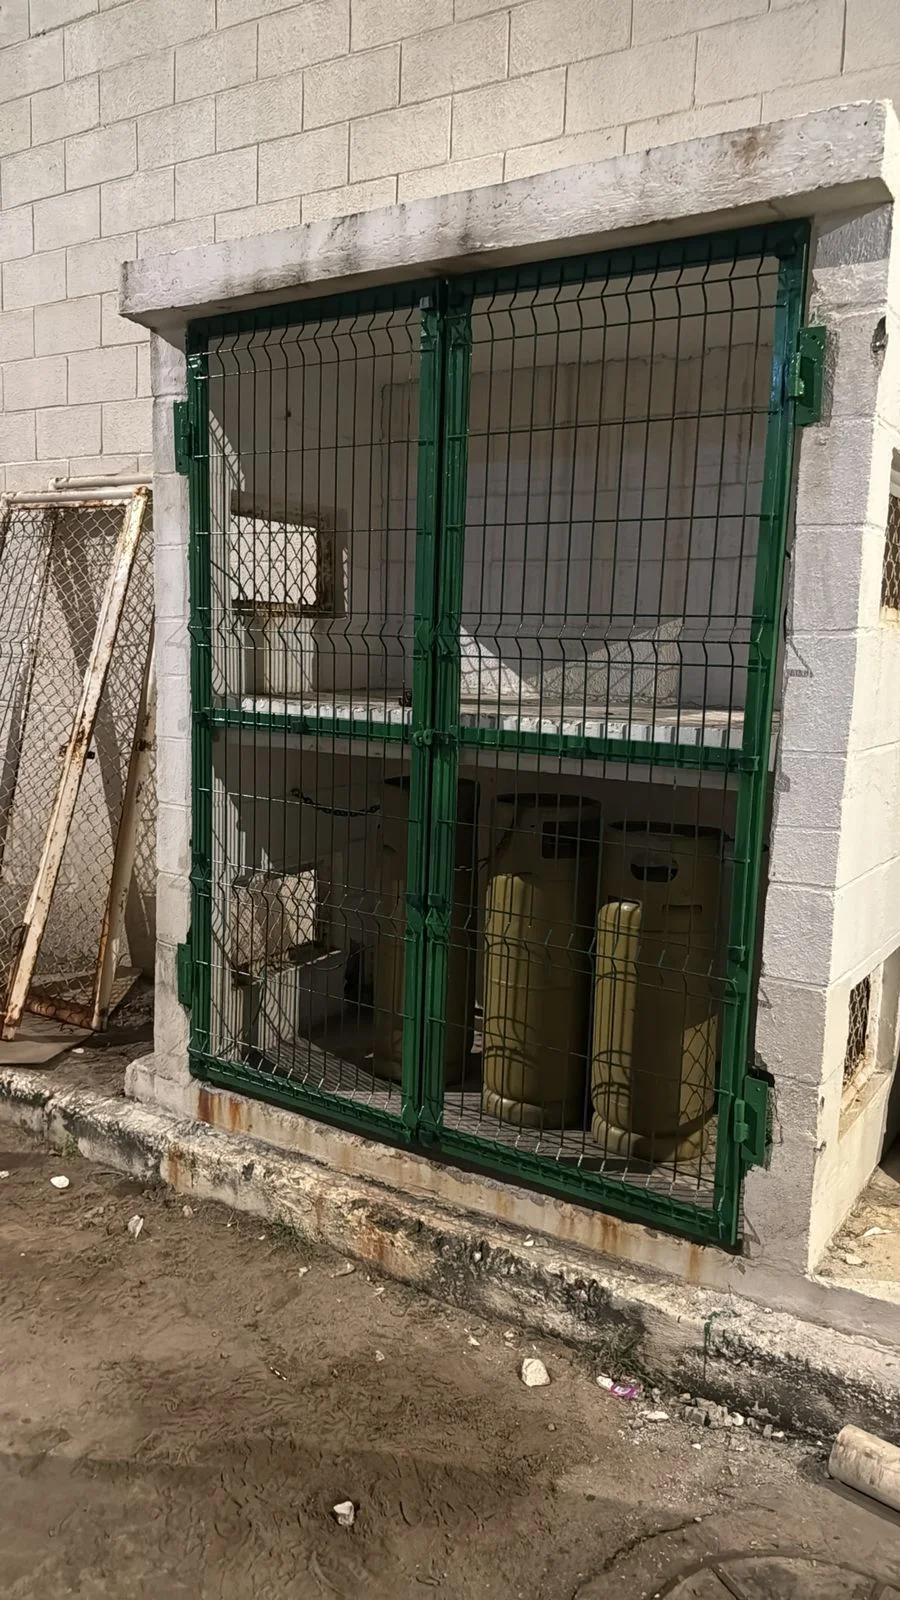
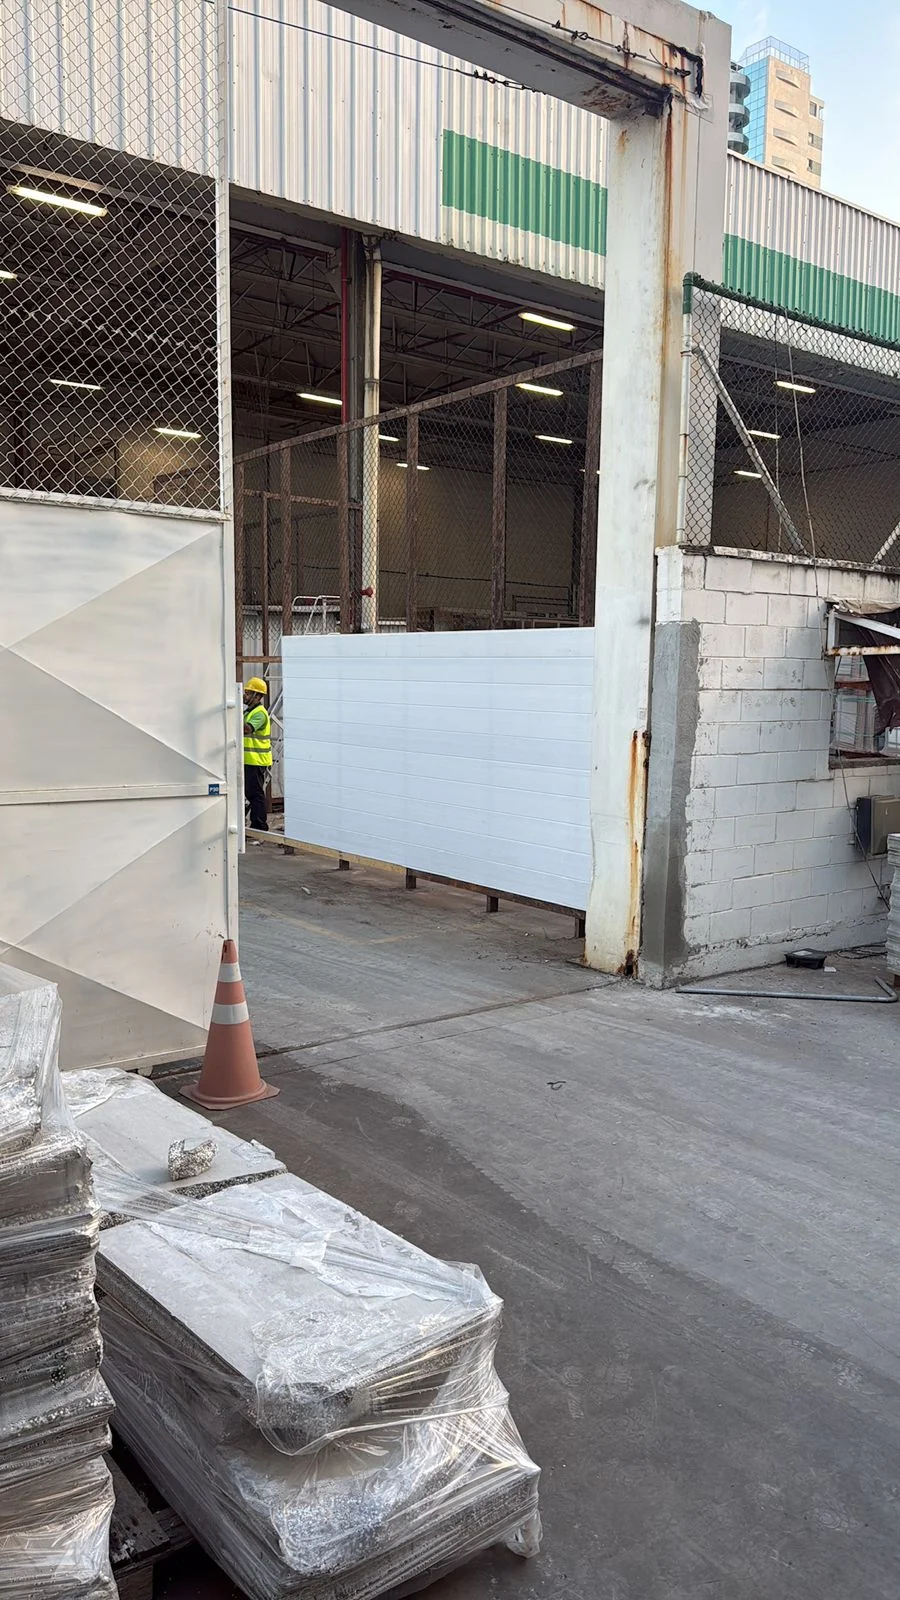
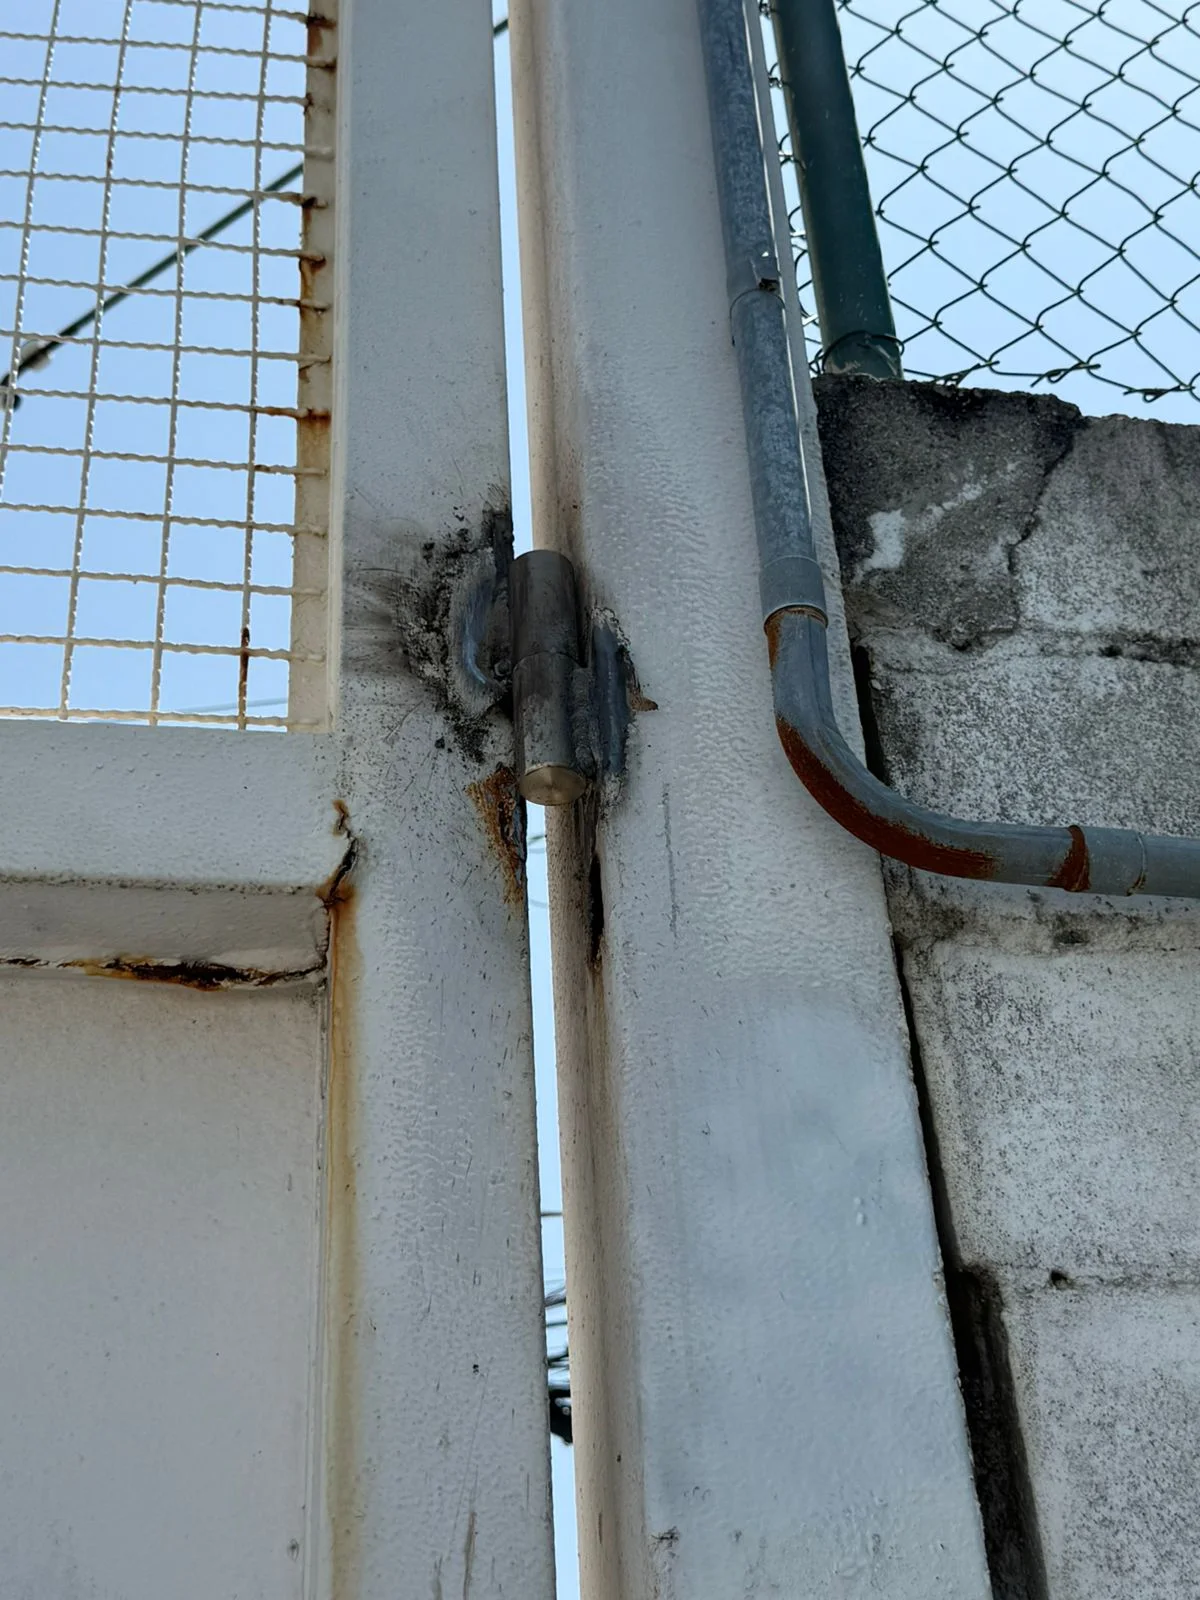
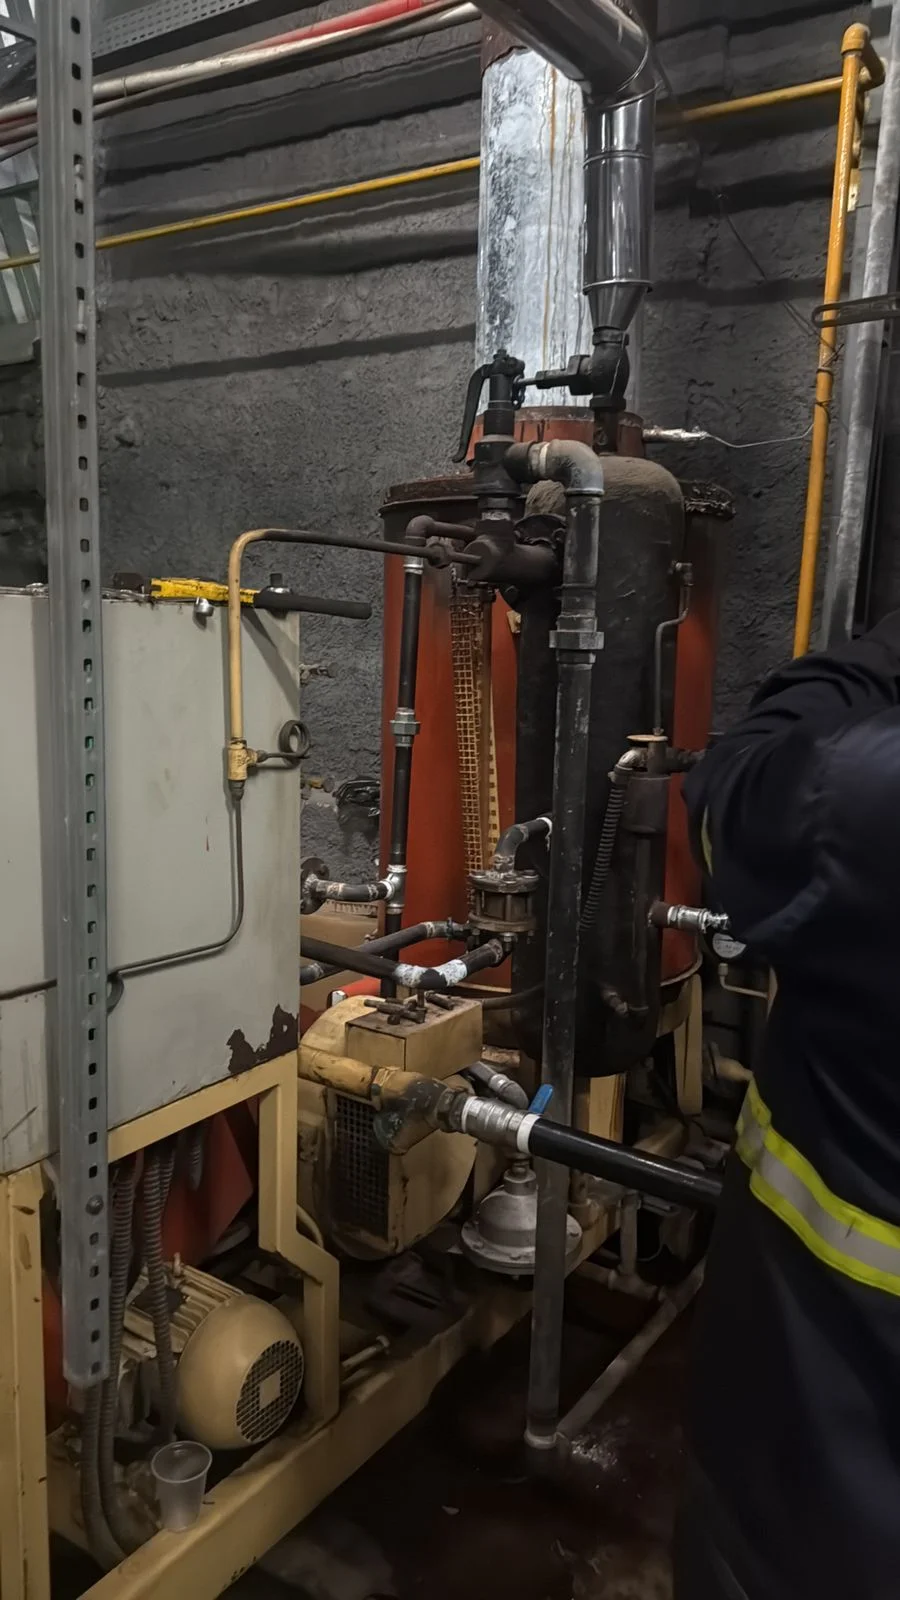
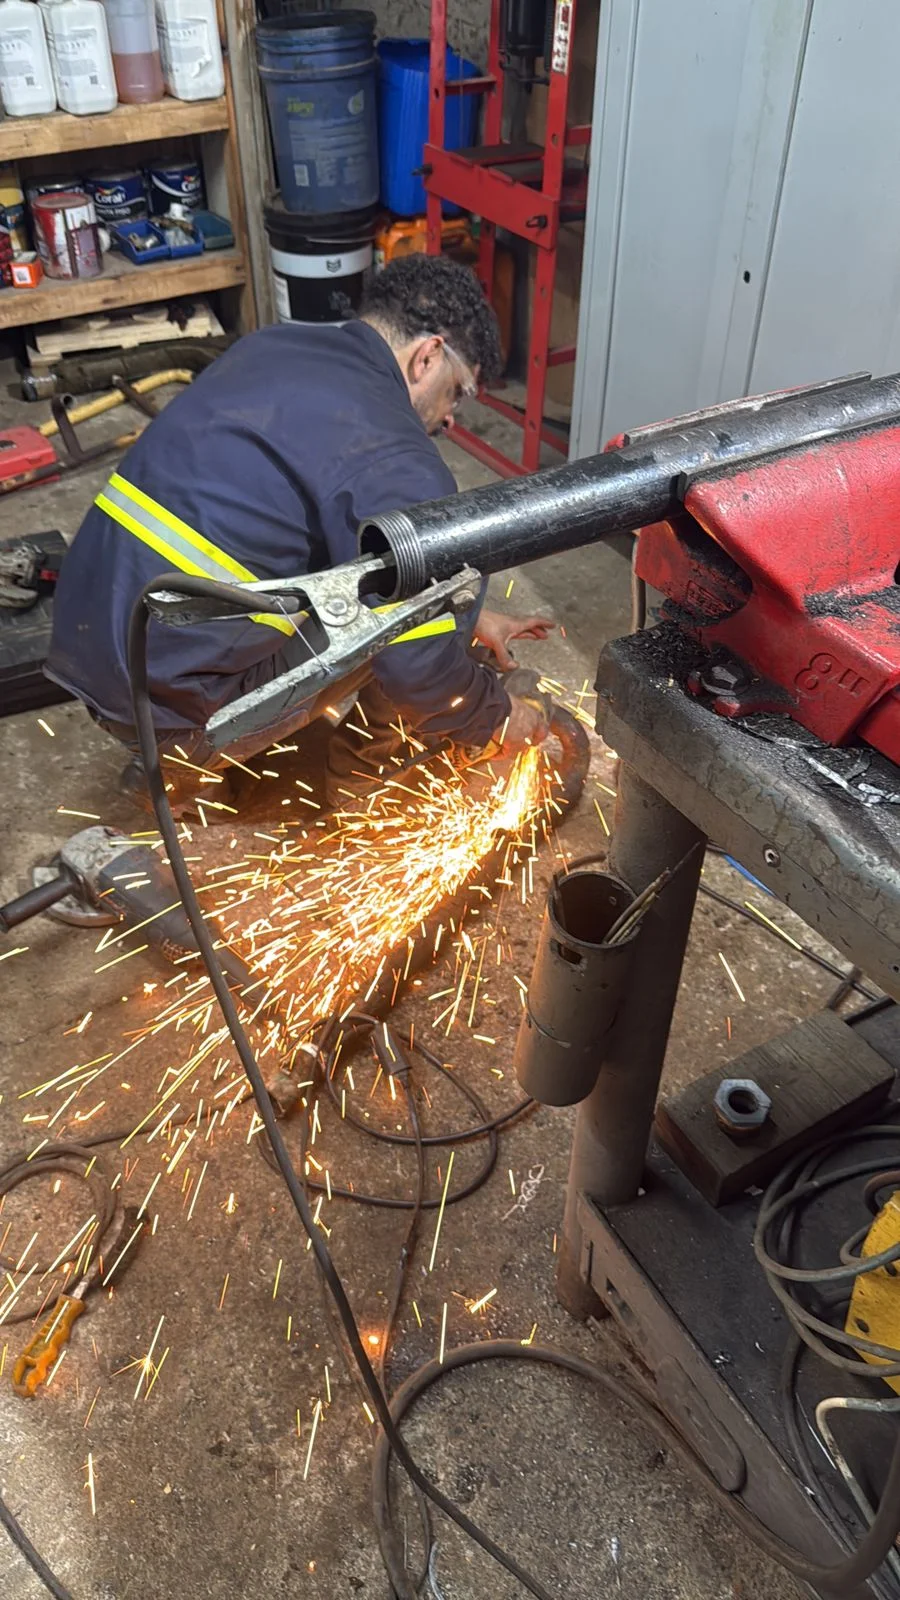
Clique nas imagens para ampliar
O que é ensaio não destrutivo e por que ele é importante
O ensaio não destrutivo permite avaliar características ou descontinuidades de um componente sem recorrer à sua destruição como parte do exame, com escolha do método conforme o material e o objetivo da inspeção.
A identificação antecipada de possíveis descontinuidades contribui para decisões mais fundamentadas sobre aceitação, reparo, acompanhamento ou necessidade de avaliação complementar.
Isso ajuda a reduzir retrabalho durante a fabricação e a montagem, além de apoiar o planejamento de intervenções em equipamentos industriais.
O ensaio, entretanto, não substitui o projeto adequado, a fabricação controlada, a qualificação dos soldadores ou a manutenção planejada.
Ele é uma etapa de verificação dentro de um processo mais amplo de controle da qualidade e da integridade.
A aplicação de cada método deve ser definida conforme as características do componente e os critérios técnicos pertinentes, sem presumir que uma única técnica seja suficiente para todos os casos.
Por que combinar métodos de inspeção
O ensaio não destrutivo permite avaliar a integridade de uma peça, junta soldada ou equipamento sem inutilizá-lo durante a inspeção.
Na indústria, a técnica escolhida deve considerar o material, a geometria, o processo de soldagem, o tipo de descontinuidade investigada e o requisito técnico aplicável.
Por isso, líquido penetrante, ultrassom e radiografia não são métodos equivalentes nem intercambiáveis em todas as situações.
A inspeção pode ser realizada em componentes de aço carbono, aço inox ou alumínio, desde que o método seja compatível com as características da superfície e do material.
Em muitos projetos de caldeiraria e solda, a combinação de técnicas oferece uma avaliação mais abrangente: um método pode identificar uma indicação superficial, enquanto outro fornece informações sobre regiões internas da junta.
Líquido penetrante: identificação de descontinuidades superficiais
O ensaio por líquido penetrante é utilizado para revelar descontinuidades abertas à superfície, como trincas, porosidades ou falta de continuidade que alcancem a face examinada.
O procedimento envolve a preparação e limpeza da área, a aplicação do produto penetrante, a remoção do excesso e a utilização de um revelador.
As indicações observadas devem ser avaliadas por profissional qualificado conforme o procedimento e os critérios de aceitação definidos para o componente.
Esse método pode ser considerado em juntas soldadas e superfícies de equipamentos quando o objetivo é investigar falhas superficiais.
Entretanto, ele não mostra diretamente descontinuidades completamente internas ou que não tenham comunicação com a superfície.
A condição da área examinada também influencia a interpretação, pois revestimentos, sujeira, rugosidade excessiva ou preparação inadequada podem dificultar a leitura.
Ultrassom: avaliação de regiões internas
O ensaio ultrassônico utiliza ondas sonoras de alta frequência para investigar o interior de um material.
A interação dessas ondas com interfaces ou descontinuidades pode gerar sinais analisados por um inspetor, permitindo avaliar regiões internas de uma solda ou componente.
A técnica pode ser útil na investigação de descontinuidades que não são acessíveis pela observação visual ou pelo líquido penetrante.
A geometria da peça, a espessura, o acabamento, o tipo de material e a configuração da solda influenciam a execução e a interpretação.
O ultrassom exige procedimento adequado, calibração e conhecimento técnico para diferenciar indicações relevantes de possíveis interferências.
Nem toda indicação representa automaticamente uma falha que exige reparo; sua aceitação depende do código, da especificação ou do critério aplicável ao equipamento.
Radiografia: geração de imagens para inspeção
A radiografia utiliza radiação ionizante para produzir uma imagem capaz de evidenciar variações internas em uma peça ou junta soldada.
A técnica pode contribuir para a identificação de determinadas descontinuidades volumétricas e para o registro visual da inspeção.
Como envolve controle de radiação e requisitos específicos de execução, deve ser conduzida por profissionais habilitados e dentro dos procedimentos de segurança aplicáveis.
A radiografia também possui limitações.
A orientação e o tamanho da descontinuidade, a espessura do componente e a geometria da junta podem afetar a capacidade de detecção.
Além disso, a análise da imagem requer interpretação técnica e critérios previamente definidos.
O método não deve ser selecionado apenas por ser conhecido, mas pela sua adequação ao objetivo da inspeção.
Finalidade e limitações de cada método
| Método | Pode ser considerado para | Limitações ou cuidados |
|---|---|---|
| Líquido penetrante | Descontinuidades abertas à superfície | Não identifica diretamente falhas totalmente internas e depende da preparação da superfície |
| Ultrassom | Investigação de regiões internas e avaliação de soldas | Exige calibração, acesso adequado e interpretação especializada |
| Radiografia | Registro de imagens e análise de determinadas descontinuidades internas | Envolve requisitos de segurança radiológica e depende da geometria e da orientação da falha |
Em uma solda de geometria simples, por exemplo, o líquido penetrante pode ser considerado para investigar a superfície, enquanto o ultrassom ou a radiografia podem ser avaliados quando existe necessidade de examinar o interior.
Em tanques, vasos de pressão, dutos e tubulações, a seleção deve levar em conta acesso, espessura, material, tipo de junta e consequência de uma possível falha.
Métodos complementares podem ser necessários quando uma única técnica não responde a todas as perguntas da inspeção.
Como interpretar o relatório de inspeção
O relatório deve identificar o componente examinado, a região avaliada, o método utilizado, as condições relevantes do ensaio, as indicações encontradas e o critério adotado para a avaliação.
Também é importante verificar se o documento permite rastrear o procedimento aplicado e se apresenta uma conclusão compatível com o escopo solicitado.
A interpretação não deve ser feita isolando uma indicação do contexto.
Dimensão, localização, orientação, tipo de material e função do equipamento podem alterar sua relevância.
Quando o resultado exigir decisão sobre reparo, aceitação ou nova inspeção, é recomendável contar com profissional habilitado e consultar a norma, o código de fabricação ou a especificação técnica pertinente.
Essa atuação está relacionada à fabricação, montagem, reforma e recuperação de estruturas e equipamentos, sem significar que um método específico seja adequado para todos os projetos.
O escopo deve ser definido conforme o componente e o requisito técnico aplicável.
Para entender a aplicação desses métodos junto à fabricação ou à montagem, conheça os serviços de caldeiraria e solda industrial.
Controle de juntas soldadas e estruturas metálicas
Na fabricação e na montagem industrial, a inspeção das juntas soldadas ajuda a verificar se a união entre os componentes atende aos critérios definidos para o projeto.
O ensaio não destrutivo pode ser incorporado ao controle da qualidade de estruturas metálicas, suportes, bases, tanques, vasos de pressão, dutos e tubulações, sem exigir a inutilização do componente examinado.
A escolha da técnica depende do tipo de descontinuidade investigada, do processo de soldagem, da geometria da peça, da acessibilidade da região e do material utilizado.
Uma junta em aço carbono, por exemplo, pode exigir uma abordagem diferente de uma junta em aço inox ou alumínio.
Isso ocorre porque as propriedades do material e a configuração da solda influenciam a capacidade de cada método revelar indicações relevantes.
Tanques, vasos de pressão, dutos e tubulações
Em tanques e vasos de pressão, a avaliação das soldas deve considerar a função do equipamento, as condições de operação e os riscos associados à contenção de fluidos.
Em dutos e tubulações industriais, a inspeção pode ser planejada para verificar regiões soldadas, conexões, curvas e pontos definidos pelo escopo técnico.
O método aplicável não deve ser escolhido apenas pela disponibilidade do equipamento: é necessário relacionar o procedimento ao componente e ao tipo de descontinuidade que se pretende investigar.
Na fabricação, montagem ou recuperação de equipamentos, os registros da inspeção contribuem para a rastreabilidade do serviço.
Eles podem reunir a identificação do componente, a região examinada, o método utilizado, as condições de execução e a avaliação técnica conforme os critérios definidos para aquele projeto.
A aceitação ou necessidade de intervenção deve ser analisada por profissional habilitado e com base no requisito normativo aplicável.
Qualificação da soldagem e referências técnicas
A qualificação dos soldadores é um elemento importante do controle da qualidade, mas não substitui a inspeção da junta.
Processos como MIG/MAG, TIG e eletrodo revestido podem ser aplicados conforme o material, a espessura, a posição e o procedimento previsto.
A verificação posterior ajuda a avaliar a execução e a identificar possíveis descontinuidades superficiais ou internas, quando o método selecionado for capaz de examiná-las.
Já as referências ASME, API e NR-13 podem aparecer de acordo com o tipo de equipamento, a finalidade da fabricação e os requisitos aplicáveis, especialmente em projetos que envolvam vasos de pressão.
Esses elementos podem apoiar uma análise integrada do equipamento, porém a documentação técnica e a avaliação do serviço devem permanecer vinculadas ao escopo efetivamente contratado.
Planejamento conforme risco e aplicação
Um planejamento consistente considera pelo menos cinco pontos: o risco associado ao equipamento, o material da peça, o processo de soldagem, a geometria e acessibilidade da região e a norma ou especificação aplicável.
A partir disso, podem ser definidos o método de inspeção, a extensão do exame, os registros necessários e os critérios para avaliação das indicações encontradas.
Esse cuidado é relevante porque nenhum método responde sozinho a todas as necessidades.
Uma técnica voltada a descontinuidades superficiais pode ser complementada por outra destinada à avaliação de regiões internas.
A combinação deve ser tecnicamente justificada, evitando tanto inspeções insuficientes quanto procedimentos sem relação clara com o risco ou o requisito do projeto.
Assim, a inspeção de soldas e componentes industriais deve ser entendida como parte do processo de fabricação, montagem e manutenção, e não como uma etapa isolada.
Quando integrada à qualificação dos soldadores, à documentação rastreável e à análise de profissionais habilitados, ela contribui para decisões mais seguras sobre uso, recuperação ou continuidade operacional de tanques, vasos, dutos, tubulações e estruturas metálicas.
Como planejar a inspeção e escolher uma empresa especializada
Planejar um ensaio não destrutivo exige mais do que escolher uma técnica disponível.
É necessário entender o equipamento, o material, o tipo de solda, o histórico de operação e o critério técnico que será utilizado para avaliar os resultados.
Um escopo bem definido ajuda a direcionar a inspeção, organizar a documentação e apoiar decisões relacionadas à segurança e à continuidade operacional.
Checklist antes de solicitar a inspeção
Antes de consultar uma empresa especializada, reúna, sempre que disponíveis, as seguintes informações:
- Identificação do componente ou equipamento, como tanque, vaso de pressão, duto, tubulação, estrutura metálica ou máquina industrial;
- Desenho técnico, procedimento de fabricação, registros de manutenção e relatórios anteriores;
- Material predominante, como aço carbono, aço inox ou alumínio;
- Localização, acessibilidade e condições superficiais da região a ser examinada;
- Processo de soldagem utilizado e informações sobre as juntas, espessuras e reparos realizados;
- Sinais observados durante a operação, como trincas aparentes, deformações, vazamentos ou alterações incomuns;
- Norma, código de fabricação ou requisito interno aplicável;
- Finalidade da inspeção, seja controle de fabricação, montagem, manutenção, recuperação ou avaliação de integridade.
Etapas para estruturar o serviço
A primeira etapa é delimitar o escopo: quais componentes serão examinados, quais regiões serão acessadas e qual decisão técnica a inspeção deverá apoiar.
Em seguida, deve-se analisar o equipamento e identificar fatores que influenciam a seleção do método, como geometria, espessura, acabamento, material, tipo de descontinuidade investigada e condições de acesso.
A escolha da técnica deve ser feita de acordo com esses fatores.
O líquido penetrante pode ser considerado para a investigação de descontinuidades abertas à superfície em materiais não porosos.
O ultrassom pode ser utilizado na avaliação de regiões internas, conforme o procedimento e as condições do componente.
A radiografia pode gerar imagens que auxiliam a examinar determinadas descontinuidades internas, observando-se os requisitos de segurança e aplicação do método.
Em alguns projetos, técnicas complementares são necessárias, pois nenhum método identifica todos os tipos de descontinuidade com a mesma eficiência.
Depois da seleção, vêm a preparação da superfície, a execução conforme procedimento aplicável, o registro das indicações encontradas e a avaliação técnica.
O relatório deve permitir rastrear o componente examinado, a área avaliada, o método utilizado, as condições do ensaio, os resultados observados e os critérios adotados para a conclusão.
Quando houver critérios de aceitação definidos por norma, projeto ou especificação contratual, eles devem estar claramente alinhados ao escopo.
A interpretação não deve ser feita apenas pela aparência de uma indicação.
Uma sinalização encontrada precisa ser analisada considerando sua localização, dimensão, orientação, relevância para o serviço e o critério técnico aplicável.
Por isso, é recomendável solicitar apoio de profissionais qualificados e verificar se a documentação é suficientemente clara para orientar eventual reparo, acompanhamento ou liberação técnica.
O que avaliar ao escolher a empresa
Uma empresa especializada deve conseguir explicar quais informações necessita, por que determinado método foi indicado e quais limitações podem influenciar o resultado.
Também é importante verificar a experiência relacionada ao tipo de equipamento, a qualificação dos profissionais envolvidos, a rastreabilidade dos registros e a capacidade de integrar inspeção, fabricação, montagem e manutenção quando o projeto exigir essa visão.
Essas informações ajudam a contextualizar sua atuação, mas o escopo, os critérios de avaliação e as condições comerciais devem ser definidos para cada demanda.
A qualificação de soldadores e a referência a normas como ASME IX, AWS D1.1, ASME, API e NR-13 também devem ser relacionadas ao tipo de serviço e ao equipamento analisado.
A simples menção a uma norma não significa, por si só, que todos os requisitos estejam automaticamente atendidos.
Cabe ao contratante e à equipe técnica confirmar quais documentos, procedimentos e critérios são aplicáveis ao caso.
Sua atuação atende segmentos como galpões logísticos, plantas fabris, home centers, lojas atacadistas e shopping centers, entre outros ambientes industriais e comerciais.
A Tec Solutions atua em caldeiraria e solda industrial com processos MIG/MAG, TIG e eletrodo revestido em aço carbono, aço inox e alumínio, conforme os requisitos do projeto, atendendo instalações em Alagoas.
Avaliação técnica para ensaio não destrutivo
Solicite uma avaliação para ensaio não destrutivo e apresente as necessidades da sua instalação para definir o escopo do serviço.
Apresente desenhos, material, espessura, tipo de junta e finalidade da peça para conversar com a equipe sobre fabricação, montagem ou recuperação.
Questões práticas de ensaio não destrutivo
Com que periodicidade a inspeção deve ser realizada?
A periodicidade depende do equipamento, do regime de operação, do histórico de manutenção, dos riscos envolvidos e da norma ou procedimento aplicável.
Não existe uma frequência universal que sirva para todos os tanques, vasos de pressão, tubulações ou estruturas.
A definição deve ser feita por avaliação técnica e, quando pertinente, pelo responsável legal ou profissional habilitado.
Quais documentos podem ser solicitados?
Podem ser relevantes desenhos, especificações, certificados de materiais, procedimentos de soldagem, registros de qualificação, relatórios anteriores, histórico de reparos e documentos de manutenção.
A lista exata varia conforme o equipamento e o objetivo da inspeção.
Ensaio não destrutivo é o mesmo que reparo?
O ensaio é uma forma de inspeção que busca identificar ou avaliar descontinuidades sem inutilizar o componente examinado.
O reparo é uma intervenção destinada a corrigir uma condição identificada e deve ser planejado separadamente, com definição de procedimento, responsabilidade técnica e nova avaliação quando aplicável.
Como interpretar um resultado?
O relatório deve ser analisado com base no método utilizado, nas indicações registradas, no critério de aceitação e na norma ou especificação adotada.
Um planejamento documentado transforma a inspeção em uma ferramenta de controle da integridade, não apenas em uma etapa burocrática.
Ao alinhar escopo, método, qualificação, registros e critérios técnicos, a organização obtém melhores condições para proteger pessoas, equipamentos e operações.
Ensaio não destrutivo é um conjunto de técnicas usadas para identificar descontinuidades superficiais ou internas em materiais e componentes sem inutilizá-los para o uso previsto.
Na indústria, esse recurso apoia a avaliação da integridade de soldas, estruturas metálicas e equipamentos durante a fabricação, a montagem, a manutenção ou a recuperação.
Diferentemente da inspeção visual comum, que observa características acessíveis da superfície, os ensaios não destrutivos podem revelar indícios que não são perceptíveis a olho nu.
A técnica adequada depende do material, da geometria da peça, do processo de soldagem, da região investigada e do tipo de descontinuidade que se pretende avaliar.
Por isso, a execução e a interpretação devem ser conduzidas por profissionais qualificados, com procedimentos e critérios técnicos definidos para cada situação.
Em serviços de caldeiraria e solda industrial, a inspeção pode ser considerada em juntas soldadas, chapas, estruturas, tanques, vasos de pressão, dutos e tubulações.
Em uma solda, por exemplo, podem ser investigadas indicações associadas a descontinuidades superficiais ou internas.
O objetivo não é apenas encontrar uma irregularidade, mas registrar o resultado e verificar sua relevância conforme os requisitos do projeto, do equipamento e da norma aplicável.
Qual método de ensaio não destrutivo devo escolher?
A escolha depende da descontinuidade que se pretende investigar, do material, da espessura, da geometria, do acesso à área e do critério normativo aplicável.
Uma avaliação técnica pode indicar um método único ou a combinação de técnicas complementares.
O líquido penetrante substitui o ultrassom ou a radiografia?
Não necessariamente.
O líquido penetrante é direcionado principalmente a descontinuidades abertas à superfície, enquanto ultrassom e radiografia podem ser considerados para investigar regiões internas, cada um com capacidades e limitações próprias.
Todo resultado indicado no ensaio exige reparo?
Não.
A indicação precisa ser caracterizada e comparada com critérios de aceitação definidos para o equipamento, a solda ou o serviço.
A decisão deve ser tomada com apoio técnico, considerando o uso e o requisito aplicável.
Para confirmar o escopo adequado ao equipamento, é necessário consultar a empresa e apresentar as características do projeto.
Para saber mais sobre ensaio não destrutivo
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA