Galeria
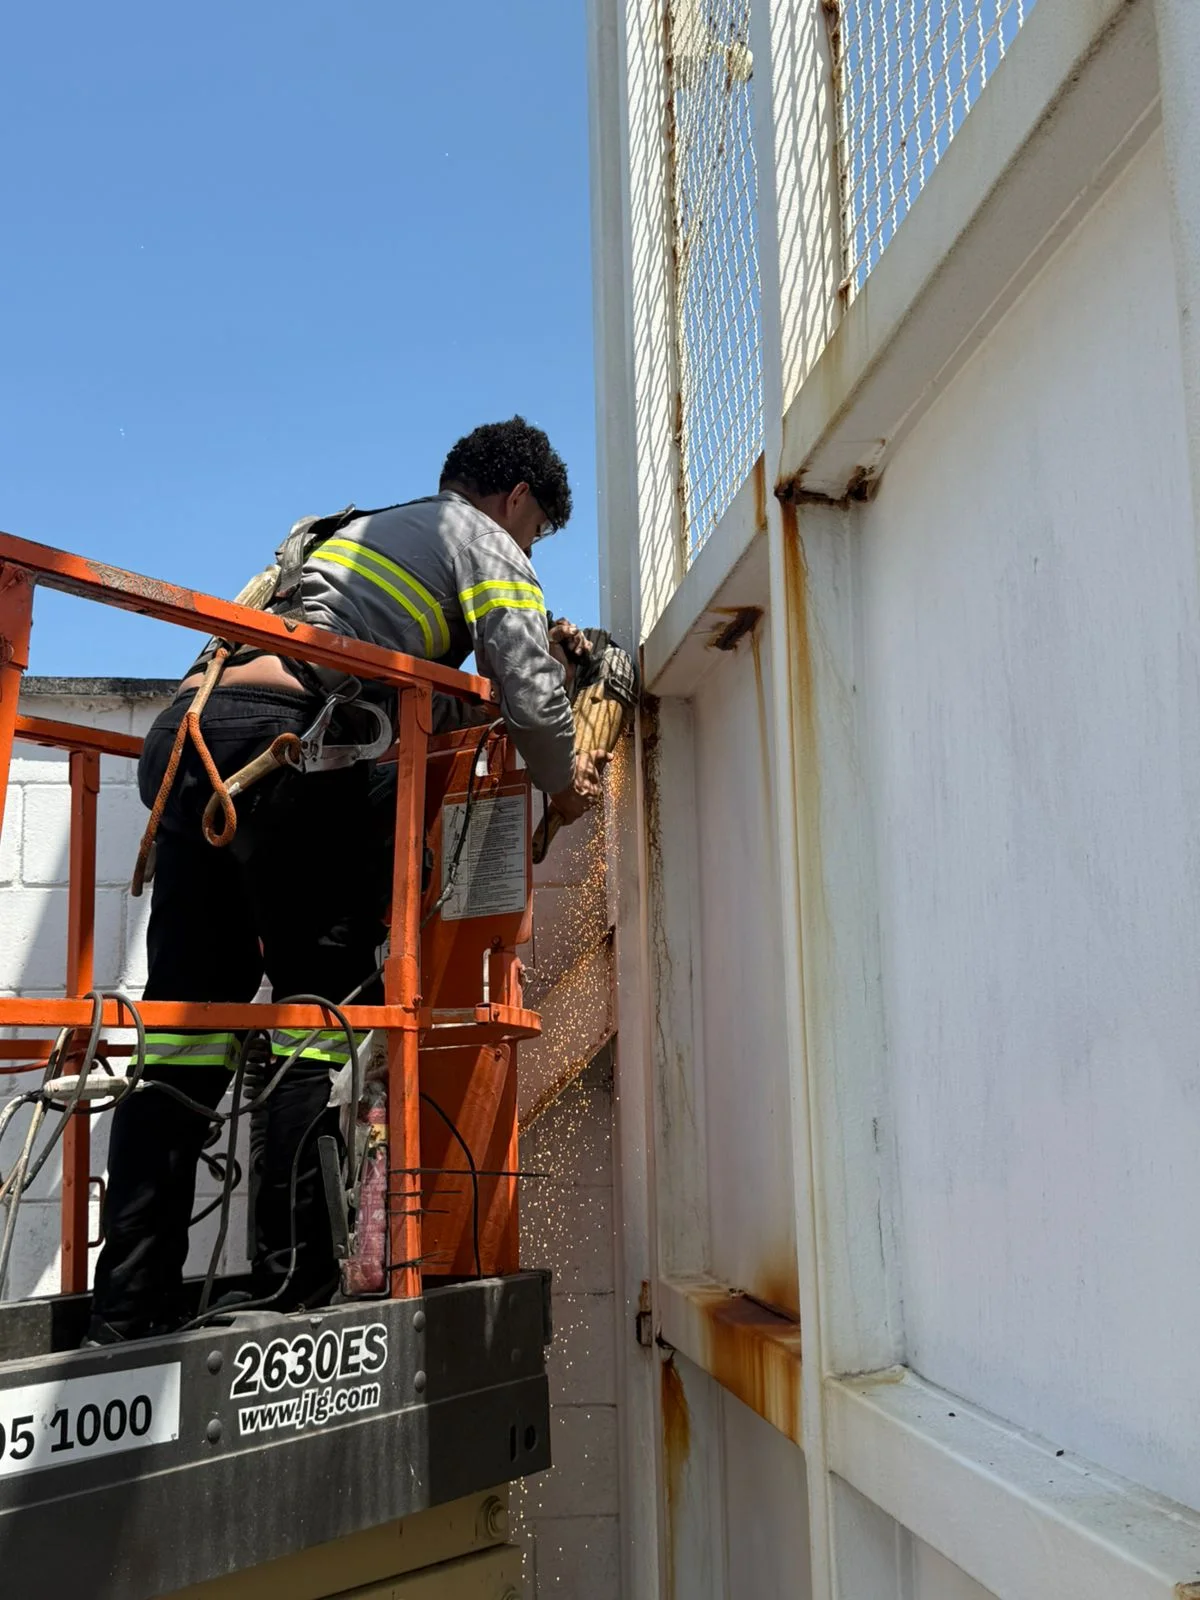
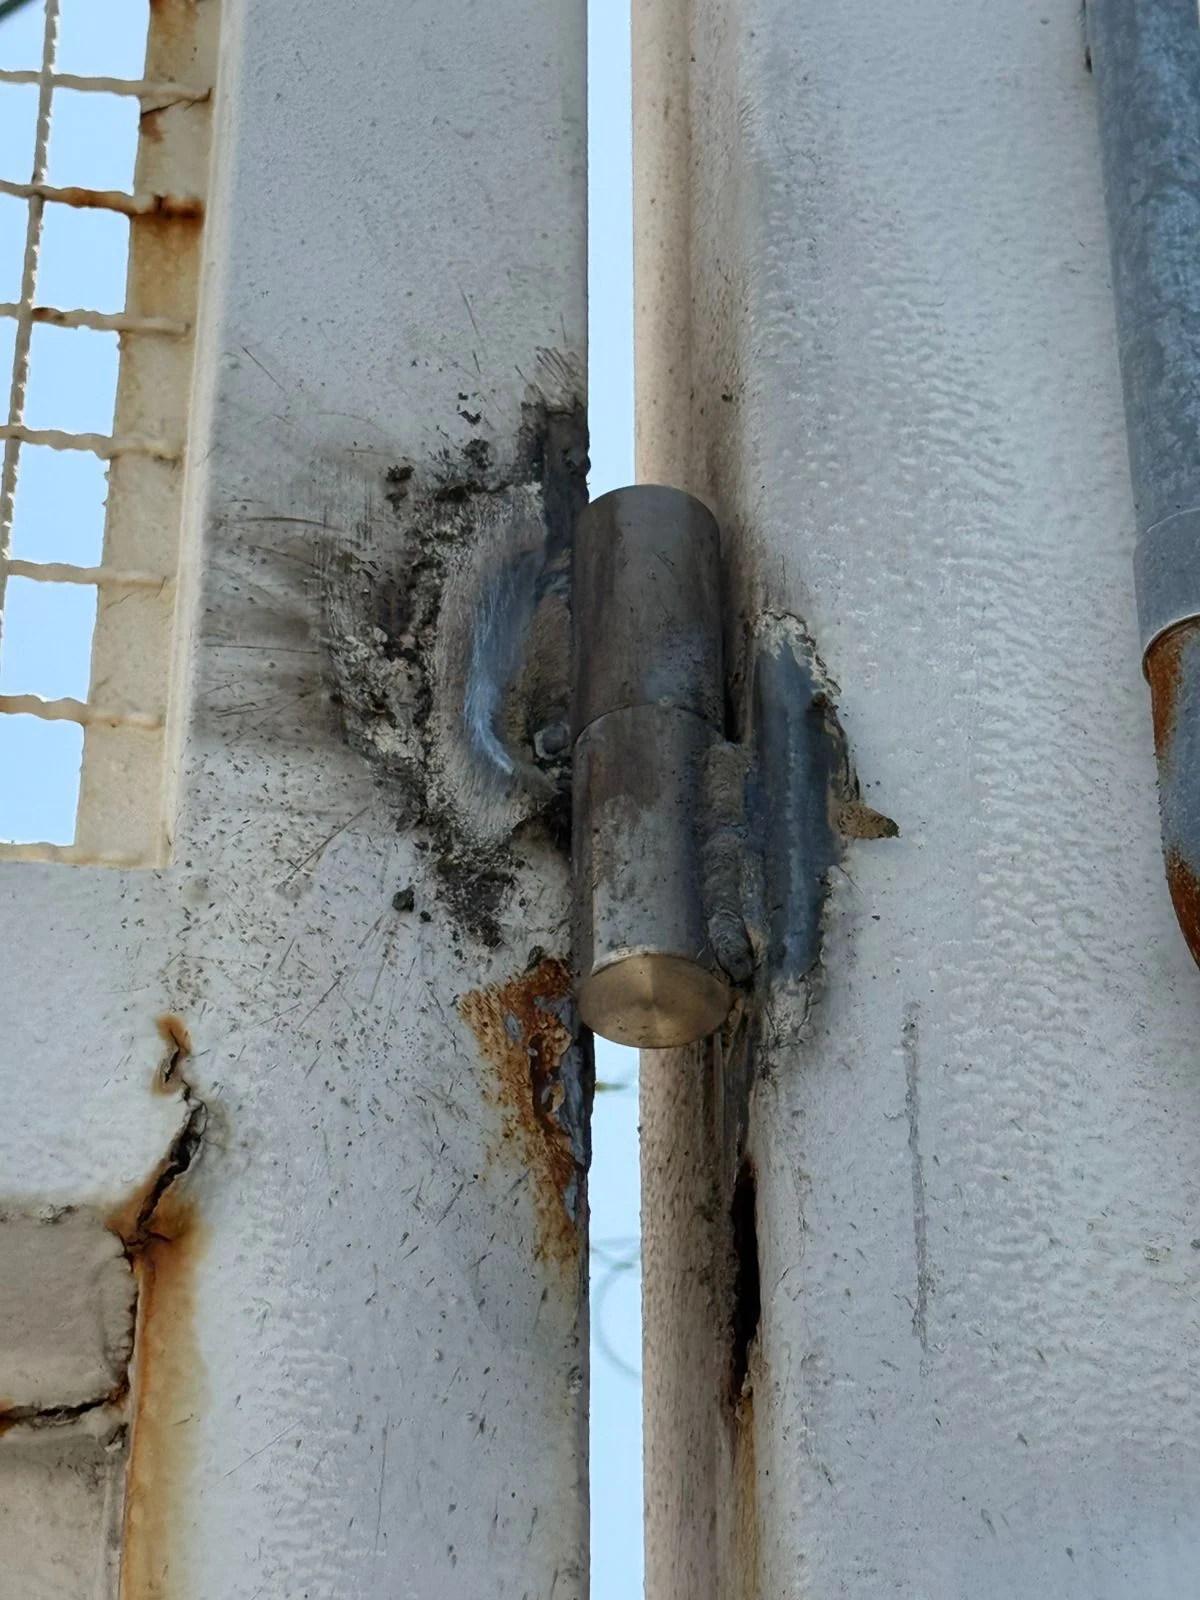
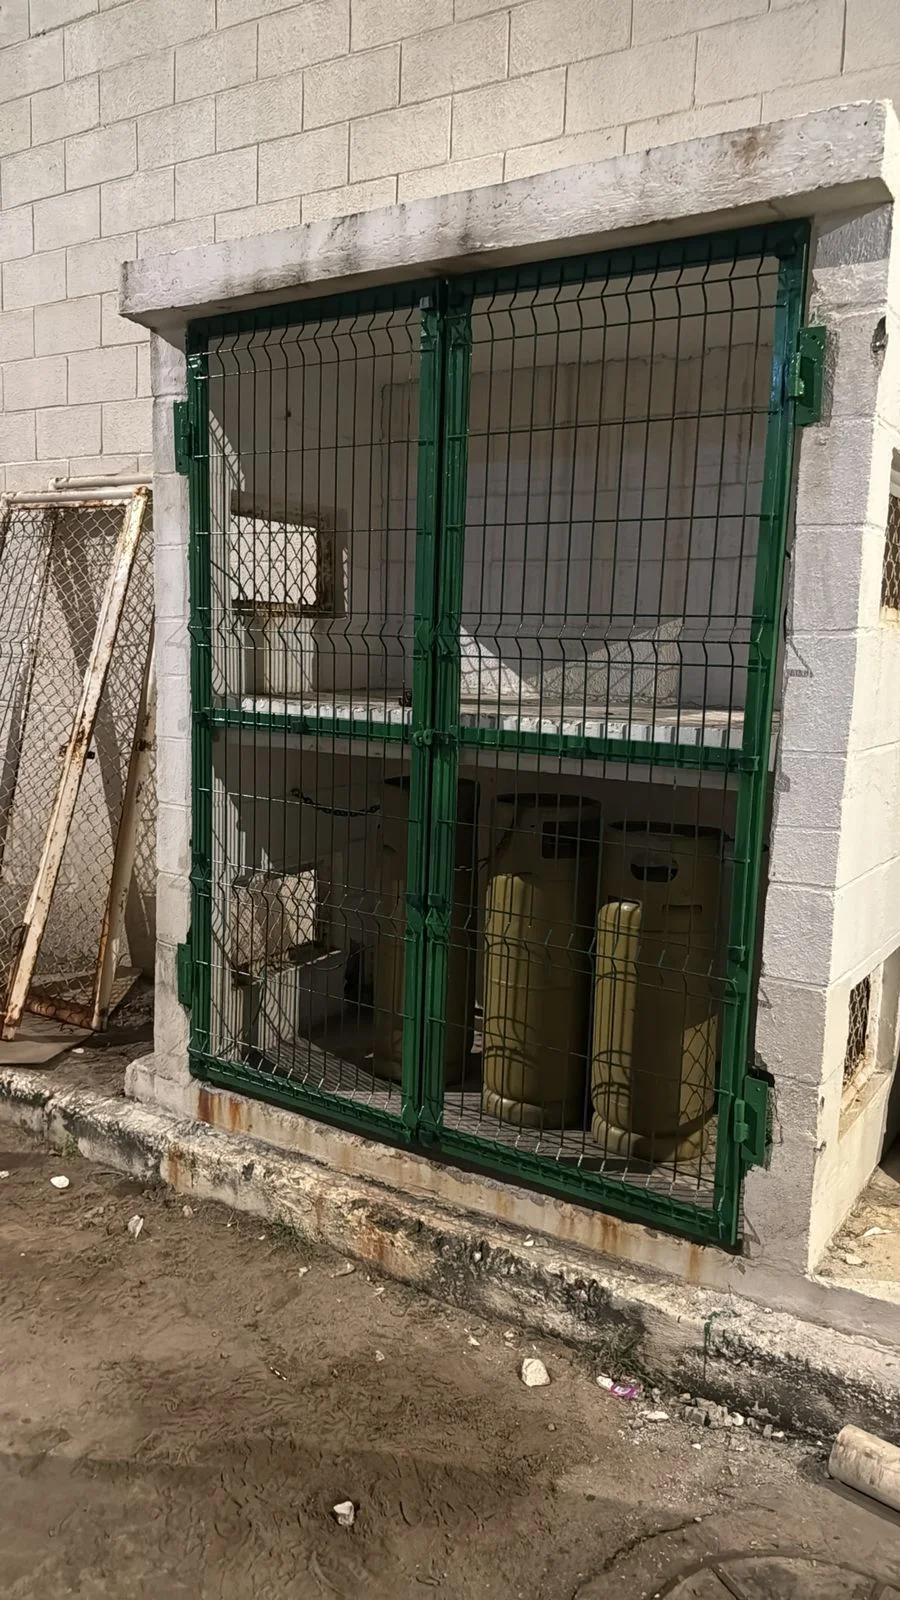
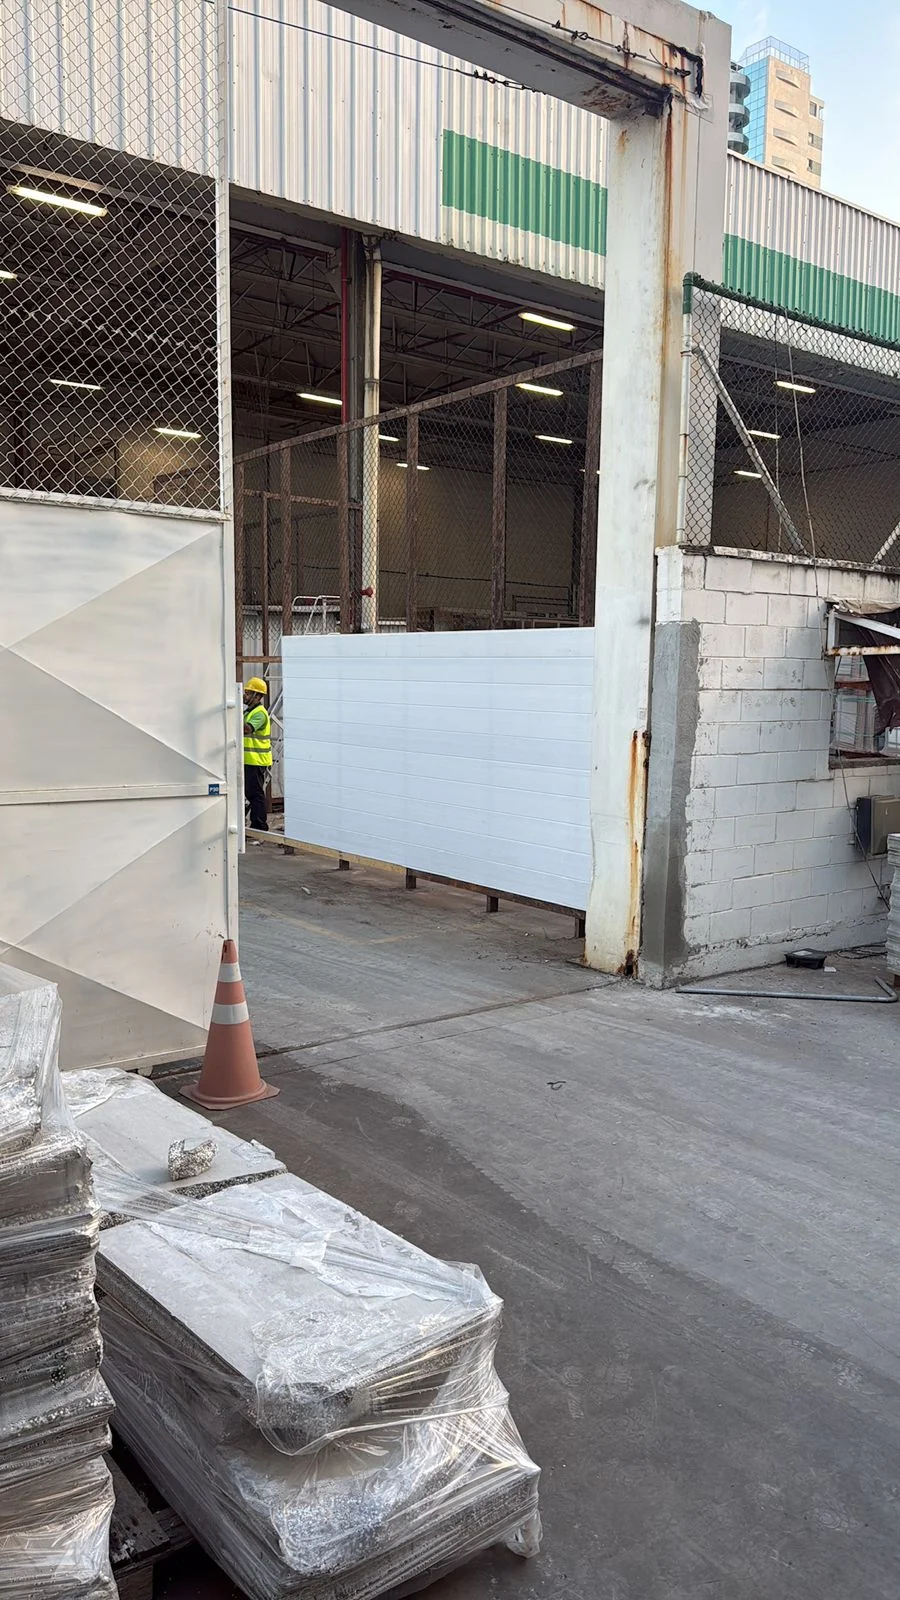
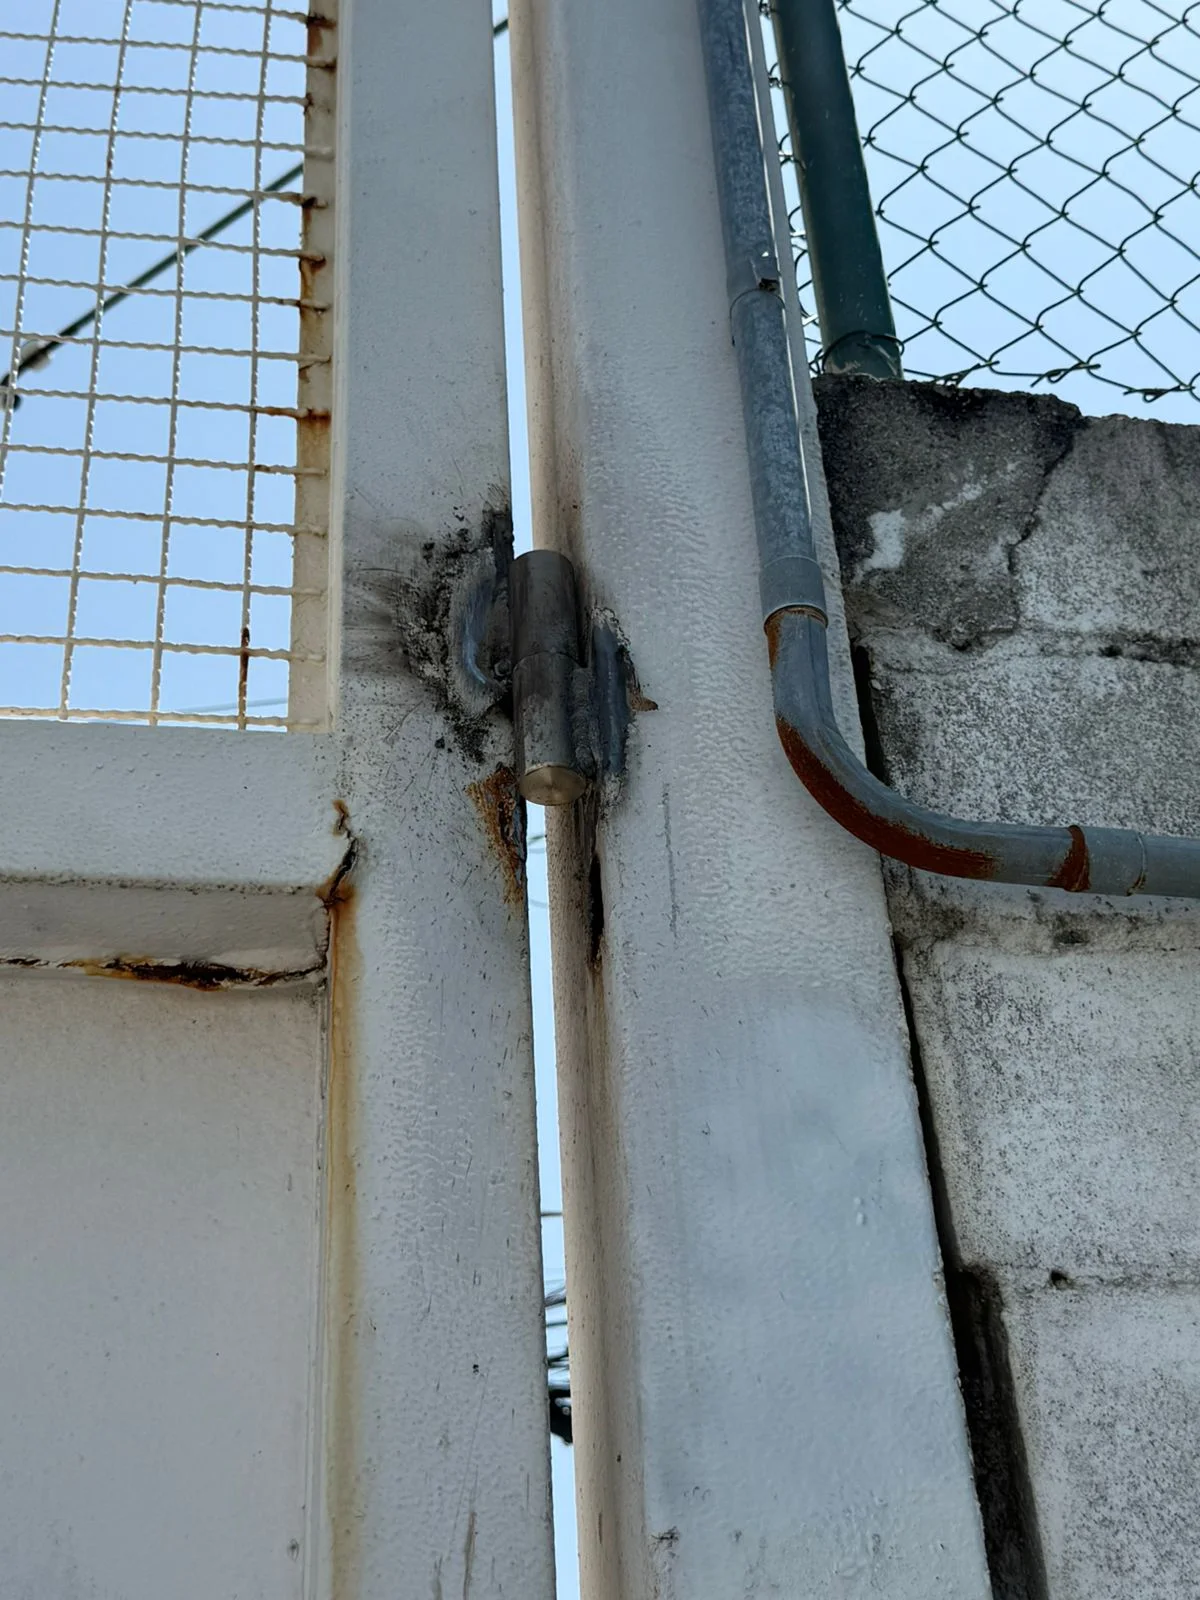
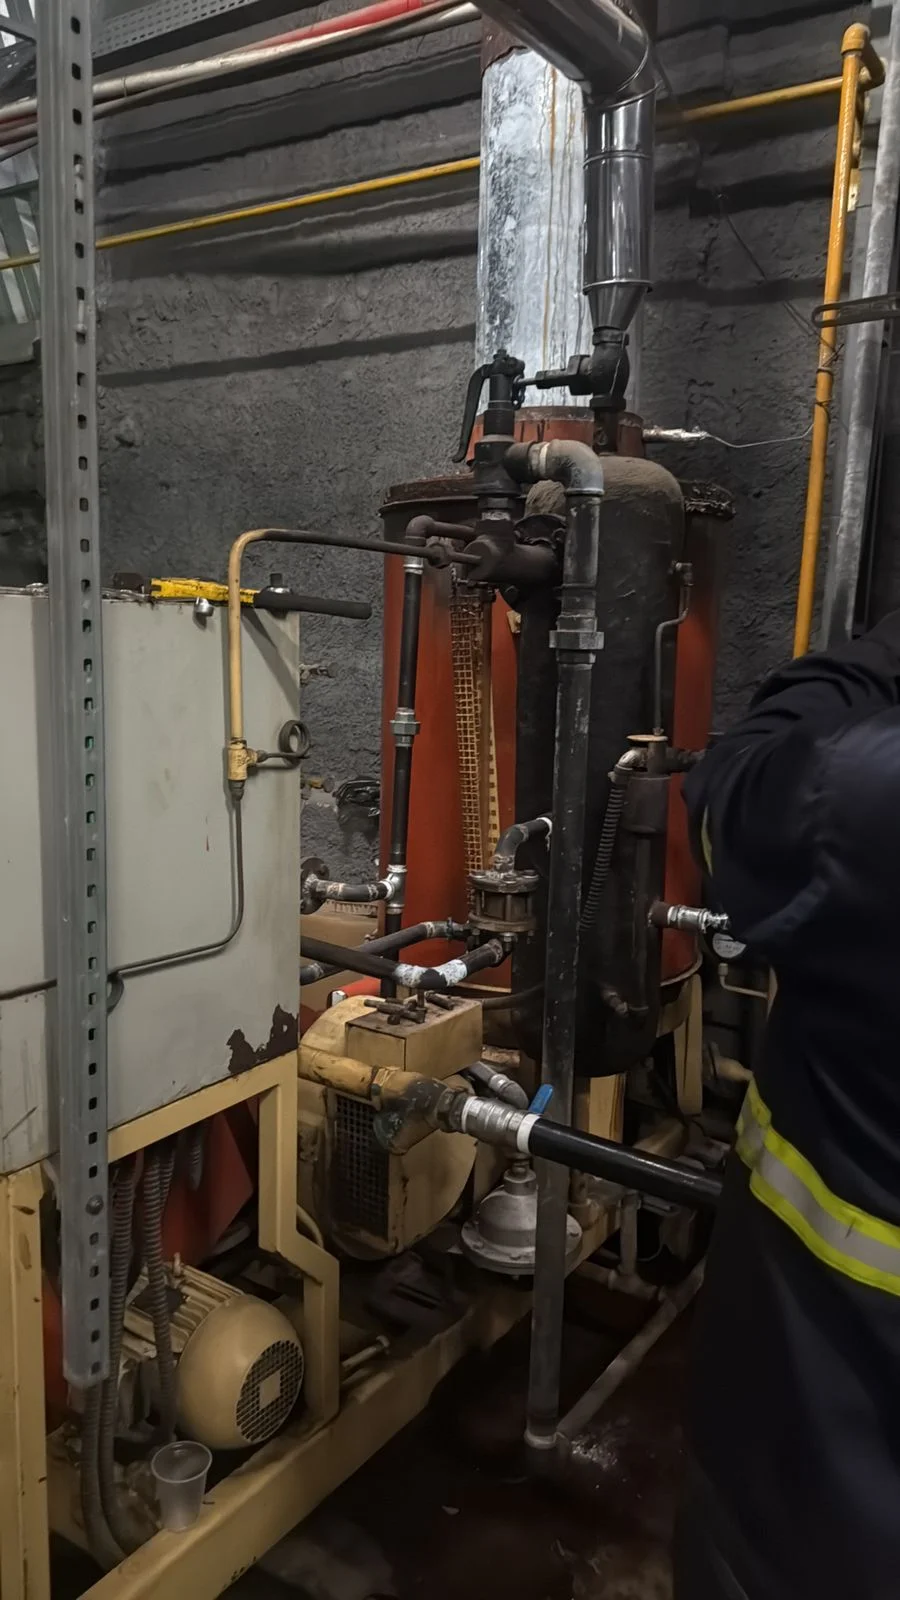
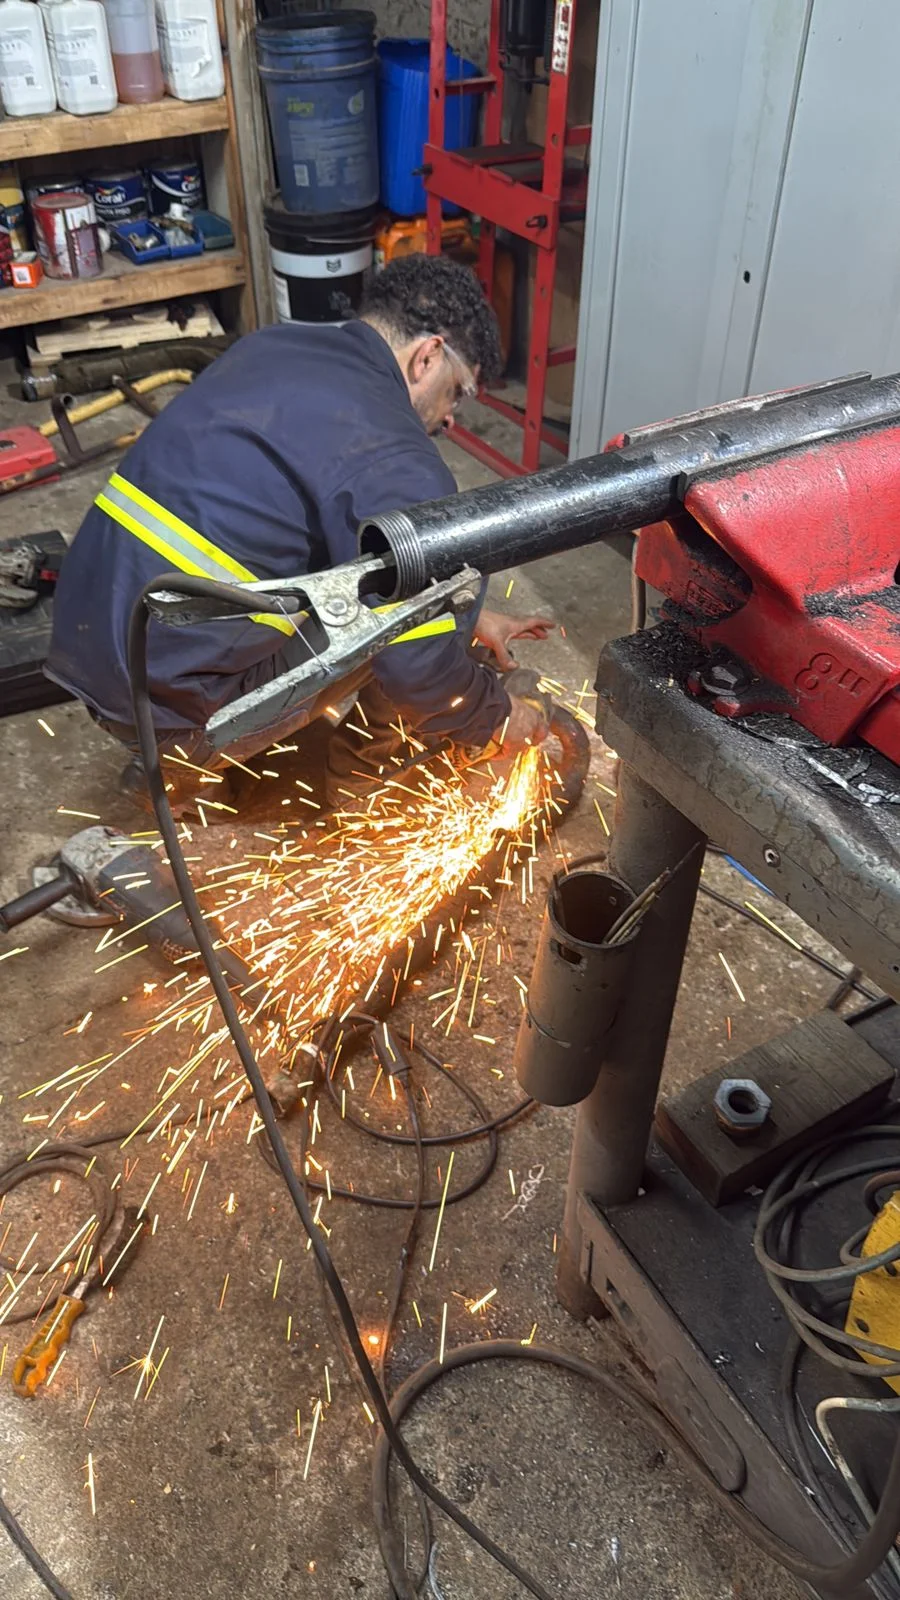
Clique nas imagens para ampliar
O que é fabricação de estrutura metálica e quando ela é indicada
O serviço de fabricação de estrutura metálica: processos, normas e aplicações industriais
O que é fabricação de estrutura metálica e quando ela é indicada
A fabricação de estrutura metálica é o conjunto de etapas técnicas usadas para transformar perfis, chapas e outros componentes metálicos em estruturas projetadas para sustentar, proteger ou integrar instalações industriais e comerciais.
O processo normalmente envolve levantamento das necessidades, definição do projeto, seleção dos materiais, corte, preparação, soldagem, acabamento, inspeção, transporte e montagem no local da operação.
Ela é indicada quando o empreendimento precisa de uma solução estrutural dimensionada para as condições de uso, as cargas previstas, o ambiente de instalação e a integração com equipamentos ou sistemas existentes.
Diferentemente de uma intervenção pontual, a fabricação industrial considera o conjunto do projeto e exige compatibilidade entre engenharia, produção, logística, montagem e segurança.
Etapas gerais do processo
- Levantamento e definição do escopo: análise do local, da finalidade da estrutura, das cargas, das dimensões, dos acessos e das interferências com outras instalações.
- Projeto e especificações: interpretação de desenhos, definição de detalhes construtivos, escolha dos materiais e identificação dos requisitos técnicos aplicáveis.
- Fabricação: marcação, corte, preparação das juntas, conformação quando necessária e união dos componentes por processos de soldagem adequados ao projeto.
- Controle e acabamento: inspeção visual e, quando previsto, aplicação de ensaios e tratamentos compatíveis com o componente e o ambiente de operação.
- Logística e montagem: planejamento do transporte, movimentação, posicionamento, fixação e integração da estrutura ao local de instalação, sempre considerando as condições de segurança da atividade.
Onde esse tipo de solução pode ser aplicado
Estruturas metálicas podem ser utilizadas em diferentes ambientes, como:
- Galpões logísticos e áreas de armazenagem;
- Plantas fabris e áreas de produção;
- Home centers e lojas atacadistas;
- Shopping centers e instalações comerciais;
- Suportes para equipamentos, dutos, tubulações e sistemas industriais;
- Bases, passarelas, plataformas e componentes associados a processos de manutenção ou montagem industrial.
A definição da solução depende de fatores como carga, vão, altura, exposição à umidade ou agentes corrosivos, circulação de pessoas e equipamentos, necessidade de acesso para manutenção e impacto da instalação sobre a continuidade operacional.
Por isso, uma estrutura destinada a apoiar equipamentos ou integrar tubulações pode exigir critérios diferentes de uma estrutura voltada à cobertura, circulação ou organização de um espaço comercial.
Fabricação industrial não é apenas reparo
O reparo costuma estar concentrado na correção de um dano ou na recuperação de um componente existente.
Já a fabricação industrial pode envolver uma solução completa, desde a interpretação do escopo e a preparação dos materiais até a produção de componentes, inspeção e montagem.
Em determinados projetos, também pode haver reforma ou recuperação de equipamentos, mas essas atividades devem ser diferenciadas da fabricação de uma nova estrutura.
Essa distinção ajuda a definir corretamente os recursos necessários, os documentos técnicos, os critérios de inspeção, a sequência de execução e as responsabilidades de cada etapa.
Também ajuda a evitar que uma demanda de engenharia seja tratada apenas como um serviço corretivo, sem avaliação suficiente das condições de operação e da integração com outros sistemas.
Principais aplicações das estruturas metálicas na indústria
Estruturas metálicas são utilizadas para criar suportes, plataformas, bases e conjuntos destinados à instalação, proteção e operação de equipamentos industriais.
A aplicação adequada depende da função da estrutura, das cargas envolvidas, das condições ambientais e da necessidade de acesso para inspeção e manutenção.
Suporte de equipamentos e instalações
Na indústria, uma estrutura pode apoiar máquinas, painéis, linhas de produção, plataformas de acesso, passarelas, coberturas e componentes auxiliares.
O projeto deve considerar o peso próprio, as cargas de operação, vibrações, esforços horizontais, pontos de fixação e possíveis interferências com outras instalações.
Além de sustentar equipamentos, a estrutura precisa favorecer a segurança dos trabalhadores e a continuidade das atividades.
Espaços para circulação, acesso a componentes, remoção de peças e execução de manutenção devem ser previstos antes da fabricação e da montagem.
Integração com dutos, tubulações e equipamentos industriais
A fabricação de estruturas metálicas pode ser integrada a dutos, tubulações, tanques, vasos de pressão e outros equipamentos industriais.
Suportes, bases e elementos de conexão devem ser compatibilizados com o layout da planta, as rotas de transporte, os pontos de inspeção e as condições de operação.
Essa integração exige atenção às cargas transmitidas pelos equipamentos e às movimentações decorrentes de temperatura, pressão, vibração ou dilatação.
Quando aplicável, também devem ser avaliados requisitos específicos de fabricação, instalação, inspeção e segurança relacionados ao conjunto industrial.
Aplicações em diferentes ambientes industriais e comerciais
Em galpões logísticos, estruturas metálicas podem contribuir para suportes de instalações, plataformas técnicas, áreas de manutenção e adequações de layout.
Em plantas fabris, podem ser empregadas em bases de equipamentos, passarelas, suportes de tubulações e componentes de linhas produtivas.
Home centers, lojas atacadistas e shopping centers também podem demandar estruturas para áreas técnicas, reforços, suportes, coberturas, acessos e adaptações destinadas à operação do empreendimento.
Em todos esses ambientes, a solução deve considerar o fluxo de pessoas e materiais, as restrições de montagem e a convivência com instalações elétricas, mecânicas e de segurança.
Carga, ambiente, acesso e continuidade operacional
Antes de definir a solução, é importante levantar as cargas permanentes e variáveis, o tipo de apoio, as dimensões disponíveis e os esforços esperados durante a operação.
O ambiente também influencia a seleção do material, o acabamento e a estratégia de proteção contra corrosão, especialmente em locais sujeitos a umidade, agentes químicos, variações térmicas ou exposição externa.
O acesso ao local pode determinar a necessidade de fabricação em módulos, montagem por etapas ou uso de equipamentos de içamento.
Também devem ser analisados os horários permitidos para intervenção, as áreas de isolamento, as rotas de movimentação e as interferências com a produção.
Um planejamento bem compatibilizado pode reduzir conflitos entre disciplinas e ajuda a preservar a operação durante a instalação.
A definição final deve ser feita por avaliação técnica, com documentação compatível com o escopo e com os requisitos normativos aplicáveis.
Checklist para definir os requisitos iniciais
- Qual é a função da estrutura e qual equipamento, instalação ou processo ela atenderá?
- Quais são as cargas, dimensões, pontos de apoio e esforços previstos?
- O local possui restrições de acesso, altura, circulação ou movimentação de materiais?
- Há dutos, tubulações, tanques, vasos, painéis ou outras instalações que precisam ser compatibilizados?
- O ambiente apresenta umidade, agentes corrosivos, calor, vibração ou exposição externa?
- A montagem poderá ocorrer sem interromper a operação ou será necessário planejar etapas de intervenção?
- Quais requisitos de inspeção, documentação, segurança e responsabilidade profissional se aplicam?
- O escopo inclui apenas fabricação ou também transporte, instalação, reforma e recuperação de equipamentos?
Como funciona o processo de fabricação e montagem
A fabricação de uma estrutura metálica começa antes do corte ou da soldagem.
O processo adequado combina levantamento técnico, definição do escopo, interpretação dos documentos de engenharia, seleção dos materiais, fabricação, inspeção e montagem no local.
Essa integração ajuda a compatibilizar a estrutura com equipamentos, dutos, tubulações, sistemas de incêndio e demais instalações da operação.
1. Briefing e levantamento técnico
O primeiro passo é entender a finalidade da estrutura e as condições reais de instalação.
Nessa etapa, devem ser levantados:
- Função da estrutura e equipamentos que serão apoiados;
- Dimensões disponíveis e pontos de fixação;
- Cargas previstas, esforços e condições de uso;
- Ambiente de instalação, incluindo umidade, agentes corrosivos e temperatura;
- Acessos para transporte, içamento, montagem e manutenção;
- Interferências com tubulações, instalações elétricas, sistemas de incêndio e circulação de pessoas;
- Requisitos de segurança, operação e continuidade das atividades.
O resultado esperado é um escopo claro, com limites de fornecimento, responsabilidades, documentos necessários e requisitos para fabricação e montagem.
2. Interpretação de desenhos e especificações
Com as informações reunidas, a equipe técnica analisa desenhos, medidas, detalhes construtivos, especificações de materiais e requisitos de instalação.
Essa verificação deve considerar a compatibilidade entre o projeto e as condições encontradas no local, evitando que uma peça fabricada não se ajuste ao espaço disponível ou interfira em outros sistemas.
Quando necessário, o escopo pode envolver fabricação de estruturas, tanques, dutos, tubulações, suportes ou componentes destinados à reforma e recuperação de equipamentos.
A definição final depende da avaliação técnica, dos documentos disponíveis e das necessidades específicas da operação.
3. Seleção do material
A escolha do material deve levar em conta resistência mecânica, exposição ambiental, processo de fabricação, facilidade de manutenção e requisitos do projeto.
Entre os materiais utilizados em aplicações industriais estão:
- Aço carbono: empregado em diversas estruturas e componentes industriais, conforme as condições de carga e ambiente definidas no projeto.
- Aço inoxidável: considerado quando há necessidade de maior resistência à corrosão ou requisitos específicos de higiene e processo.
- Alumínio: pode ser avaliado quando características como menor massa e resistência à corrosão são relevantes para a aplicação.
A espessura da chapa, o tipo de perfil, o método de união e o acabamento não devem ser definidos apenas pela aparência.
Esses elementos precisam ser compatibilizados com os esforços, o ambiente e os requisitos normativos aplicáveis.
4. Corte, preparação e soldagem
Após a definição técnica, os materiais são separados e preparados de acordo com as dimensões e os detalhes construtivos.
A sequência normalmente envolve corte, conformação quando necessária, preparação das juntas, montagem preliminar e soldagem.
A preparação correta das juntas contribui para o alinhamento das peças, a penetração adequada e o controle de deformações.
O processo de soldagem pode variar conforme o material, a espessura, a posição de execução, o acesso e os requisitos do projeto.
Entre os processos aplicáveis ao setor estão MIG/MAG, TIG e eletrodo revestido.
Durante a execução, o controle deve considerar limpeza das superfícies, ajuste das peças, sequência de passes, proteção contra contaminação e inspeções previstas.
A escolha do procedimento final deve ser feita por avaliação técnica, respeitando os requisitos normativos e as características do conjunto.
5. Acabamento e inspeção
Depois da soldagem, o conjunto pode passar por limpeza, remoção de respingos, correções de acabamento e preparação para proteção superficial, quando prevista no projeto.
Também devem ser verificadas dimensões, esquadro, alinhamento, pontos de fixação e possíveis deformações.
A inspeção pode incluir avaliação visual e, conforme o componente e o requisito técnico, ensaios não destrutivos.
A seleção do ensaio e os critérios de aceitação dependem do tipo de peça, do material, da junta e da norma aplicável.
Registros de inspeção, desenhos revisados e documentação de fabricação ajudam a manter a rastreabilidade do serviço e facilitam futuras intervenções de manutenção.
6. Planejamento da montagem no local
A montagem deve ser planejada antes do envio das peças para a obra.
O planejamento considera o fracionamento dos componentes, a sequência de instalação, os meios de movimentação, a área de armazenamento temporário e as condições de acesso.
Também é importante avaliar:
- Disponibilidade de equipamentos de içamento e ferramentas;
- Circulação de veículos, trabalhadores e materiais;
- Isolamento da área e controle de riscos;
- Interferências com operações em andamento;
- Necessidade de montagem por etapas;
- Pontos de ligação com estruturas ou equipamentos existentes;
- Inspeção das bases, chumbadores e superfícies de apoio.
Em galpões, fábricas, home centers, atacarejos e outros empreendimentos em operação, a compatibilização da montagem com a rotina do local é especialmente relevante.
A sequência deve reduzir conflitos com a operação sem presumir paralisações, acessos ou condições que ainda não tenham sido avaliados.
7. Instalação, conferência e entrega técnica
Na instalação, as peças são posicionadas, alinhadas e fixadas conforme os documentos do projeto e o método de montagem definido.
Após a montagem, devem ser conferidos o alinhamento, o nivelamento, as fixações, as soldas executadas em campo e a integração com os componentes adjacentes.
Um fluxo resumido do processo é:
Briefing e levantamento → escopo e projeto → seleção de materiais → corte e preparação → montagem preliminar → soldagem → acabamento e inspeção → logística → montagem no local → conferência e documentação.
A fabricação e a montagem podem fazer parte de uma solução integrada de caldeiraria e solda industrial.
Processos de soldagem e materiais utilizados
A escolha do processo de soldagem influencia a produtividade, a resistência da união, o acabamento e a adequação da peça ao ambiente de operação.
Em serviços de caldeiraria e solda industrial, essa decisão deve considerar o material, a espessura da chapa, o tipo de junta, a posição de soldagem, o acesso ao local e os requisitos definidos no projeto.
Comparação entre os principais processos
- MIG/MAG: utiliza alimentação contínua de arame e proteção gasosa. É frequentemente aplicado quando se busca produtividade e regularidade em diferentes posições e espessuras, desde que os parâmetros sejam ajustados ao material e à junta. A distinção entre MIG e MAG está relacionada ao gás de proteção utilizado e à interação desse gás com o processo.
- TIG: emprega eletrodo de tungstênio e permite maior controle do arco e do aporte térmico. É indicado, de modo geral, quando o acabamento e a precisão da solda são especialmente relevantes, inclusive em materiais que exigem controle cuidadoso da temperatura.
- Eletrodo revestido: utiliza eletrodos consumíveis revestidos e pode ser útil em atividades de campo, locais com acesso restrito ou situações em que a mobilidade do equipamento seja importante. O resultado depende da seleção adequada do eletrodo, da preparação da junta e do controle das condições de execução.
Nenhum processo é universalmente superior.
A definição deve partir da avaliação técnica do conjunto formado por material, geometria, espessura, posição da solda, condições ambientais, disponibilidade de acesso e exigências normativas.
Influência da espessura, do material e do ambiente
A espessura da chapa interfere na quantidade de calor necessária, na velocidade de execução e no risco de deformação ou perfuração.
Chapas mais finas normalmente exigem controle mais rigoroso do aporte térmico, enquanto componentes mais espessos podem demandar preparação específica da junta, passes sucessivos e controle entre etapas.
O ambiente de trabalho também altera a seleção do processo.
Vento, umidade, presença de contaminantes, temperatura, ventilação e restrições de acesso podem afetar a proteção da poça de fusão e a qualidade da união.
Em campo, a proteção contra correntes de ar e a preparação da superfície são especialmente importantes para reduzir descontinuidades associadas à contaminação ou à instabilidade do arco.
Entre os materiais utilizados em caldeiraria industrial, destacam-se:
- Aço carbono: costuma ser empregado em estruturas e componentes industriais por sua disponibilidade e versatilidade. A preparação da superfície e a proteção contra corrosão devem ser avaliadas conforme o ambiente de operação.
- Aço inoxidável: requer atenção à limpeza, ao controle térmico e à prevenção de contaminação por partículas de outros metais. O procedimento deve preservar as características de resistência à corrosão previstas para a aplicação.
- Alumínio: apresenta elevada condutividade térmica e camada superficial de óxido, fatores que exigem preparação, regulagem e técnica compatíveis com o processo escolhido. O controle do calor ajuda a limitar deformações e alterações indesejadas na peça.
Preparação da junta, controle de deformações e acabamento
Antes da soldagem, a junta deve ser definida e preparada conforme o desenho, a espessura e o tipo de união.
Essa preparação pode envolver limpeza, remoção de óxidos e contaminantes, ajuste entre as peças, definição da abertura da junta e verificação do alinhamento.
Superfícies inadequadas podem favorecer porosidade, falta de fusão, inclusões e outras descontinuidades.
O controle de deformações começa no planejamento.
Sequência de passes, fixação, ponteamento, distribuição do calor e escolha dos parâmetros influenciam a estabilidade dimensional do conjunto.
Em componentes maiores, a compatibilização entre fabricação e montagem é essencial para evitar interferências e facilitar o encaixe no local de instalação.
Depois da soldagem, o acabamento pode incluir remoção de respingos, regularização de regiões específicas, limpeza e preparação para inspeção ou proteção superficial.
O acabamento não deve apenas atender à aparência: ele precisa preservar a geometria funcional da peça e permitir a verificação da junta quando houver inspeção prevista.
Como a decisão técnica é tomada
Um fluxo de avaliação pode seguir estas etapas:
- Identificar a função do componente e as cargas ou condições de serviço previstas.
- Confirmar o material e a espessura das peças.
- Avaliar a geometria, o tipo de junta, a posição de soldagem e o acesso.
- Selecionar o processo, o consumível e os parâmetros compatíveis.
- Definir preparação, sequência de execução e medidas de controle de deformação.
- Estabelecer os critérios de inspeção, acabamento e documentação aplicáveis.
A escolha do método para cada fabricação, reforma ou montagem deve ser confirmada a partir do projeto, da avaliação técnica e dos requisitos normativos aplicáveis, sem presumir que um mesmo procedimento atenda a todas as situações.
Inspeção, ensaios não destrutivos e controle de qualidade
Os ensaios não destrutivos são métodos de inspeção que permitem avaliar soldas, chapas, componentes e equipamentos sem comprometer sua integridade ou inutilizar a peça examinada.
Em projetos de caldeiraria e solda industrial, eles ajudam a identificar descontinuidades que não são necessariamente visíveis durante uma inspeção visual, contribuindo para decisões mais seguras sobre fabricação, montagem, reforma e recuperação.
A escolha do método depende do material, da geometria do componente, do tipo de junta, da espessura, da acessibilidade e do requisito técnico aplicável.
O resultado deve ser analisado segundo critérios de aceitação definidos pelo projeto, pela especificação contratual ou pela norma correspondente.
Principais métodos de ensaio
- Líquido penetrante: indicado para revelar descontinuidades abertas à superfície, como trincas, porosidades e falta de continuidade em materiais não porosos. O método envolve a aplicação de um líquido capaz de penetrar nas irregularidades e, posteriormente, a remoção do excesso e a avaliação das indicações.
- Ultrassom: utiliza ondas sonoras de alta frequência para examinar o interior de materiais e juntas soldadas. Pode auxiliar na localização e na avaliação de descontinuidades internas, desde que sejam consideradas as características do componente e as limitações do procedimento adotado.
- Radiografia: emprega radiação para produzir uma imagem do interior do componente. É utilizada para verificar descontinuidades internas em determinadas configurações de solda e exige controle técnico, preparação adequada e medidas de segurança específicas para a execução.
Esses métodos não substituem automaticamente a inspeção visual, a verificação dimensional ou outras avaliações previstas no escopo.
Em muitos projetos, diferentes técnicas são combinadas para ampliar a cobertura da inspeção e reduzir o risco de que uma descontinuidade passe despercebida.
O que a inspeção verifica
Durante o controle de qualidade, a avaliação pode considerar a presença, a localização, a extensão e a relevância das indicações encontradas.
Uma indicação identificada no ensaio não significa, por si só, que o componente esteja reprovado.
A decisão depende do tipo de descontinuidade, da posição, das dimensões avaliadas e dos critérios de aceitação aplicáveis ao projeto.
Também é importante verificar a preparação da junta, o acabamento, a acessibilidade para inspeção e a compatibilidade entre o procedimento executado e a documentação técnica.
Quando há não conformidade, o encaminhamento pode envolver análise técnica, reparo autorizado e nova inspeção, conforme o escopo definido para o serviço.
Registros, rastreabilidade e critérios de aceitação
Um processo de inspeção confiável deve manter registros que permitam relacionar o resultado ao componente, à junta ou ao equipamento examinado.
Entre as informações normalmente relevantes estão:
- Identificação da peça ou da região inspecionada;
- Método de ensaio utilizado;
- Procedimento e condições de execução;
- Identificação do responsável pela inspeção quando aplicável;
- Indicações encontradas e sua localização;
- Referência aos critérios de aceitação;
- Conclusão do exame e necessidade de ações posteriores.
A rastreabilidade facilita a análise do histórico do serviço e ajuda a evitar decisões baseadas apenas em observações informais.
A documentação também contribui para a comunicação entre fabricação, montagem, manutenção, engenharia e operação.
Contribuição para a qualidade e a segurança
A inspeção durante as etapas adequadas do processo pode identificar problemas antes da montagem definitiva ou da entrada do equipamento em operação.
Isso favorece a correção antecipada de eventuais descontinuidades e pode reduzir retrabalho, desde que os métodos, procedimentos e critérios sejam compatíveis com o projeto.
A definição do método aplicável, do escopo da inspeção e dos critérios de aceitação deve ser confirmada conforme as características do projeto, do componente e dos requisitos normativos envolvidos.
Normas, qualificações e segurança em estruturas metálicas
A segurança de uma estrutura metálica depende da compatibilidade entre projeto, materiais, procedimentos de fabricação, qualificação da mão de obra e inspeções previstas.
A qualificação dos soldadores contribui para que a execução siga parâmetros definidos, reduzindo variações no processo e facilitando o controle de juntas, consumíveis, preparação e acabamento.
Ela não substitui o projeto nem a inspeção: cada serviço deve ser avaliado conforme o tipo de estrutura, equipamento, material, espessura e condição de operação.
ASME IX e AWS D1.1 no contexto da soldagem
A ASME IX estabelece critérios relacionados à qualificação de procedimentos de soldagem e de soldadores no contexto de componentes e equipamentos abrangidos pelo código aplicável.
Já a AWS D1.1 é uma referência amplamente utilizada para soldagem de estruturas de aço, com requisitos próprios para procedimentos, execução e inspeção.
A adoção de uma ou outra norma, ou de ambas quando tecnicamente aplicável, deve ser definida a partir do escopo do projeto e dos requisitos contratuais e normativos.
É importante diferenciar a qualificação do soldador da qualificação do procedimento de soldagem.
O primeiro aspecto está relacionado à capacidade do profissional de executar determinada configuração de solda dentro dos limites avaliados.
O segundo documenta parâmetros e condições para produzir juntas com características especificadas.
A análise técnica deve confirmar se os documentos disponíveis abrangem o material, a posição, o processo, a espessura e o tipo de junta previstos.
Aplicação das normas conforme o equipamento
As normas não devem ser aplicadas de forma genérica a qualquer fabricação.
Em termos informativos:
- ASME: pode ser considerada em projetos e equipamentos abrangidos por códigos e requisitos da série aplicável, especialmente quando há exigências específicas para fabricação, inspeção e integridade.
- API: pode ser relevante em determinados equipamentos, instalações e práticas da indústria de processo, conforme o tipo de serviço, componente e requisito técnico definido para o projeto.
- NR-13: deve ser analisada quando o escopo envolver equipamentos e sistemas enquadrados em seus requisitos, como determinados vasos de pressão, caldeiras e tubulações, observando-se o enquadramento e a documentação exigida.
Uma estrutura metálica de suporte, uma tubulação industrial, um tanque e um vaso de pressão podem ter requisitos distintos.
Por isso, a referência normativa deve ser confirmada antes da fabricação, considerando função, pressão, temperatura, fluido, dimensões, condições ambientais, criticidade e forma de instalação.
A aplicação de uma norma sem verificar seu escopo pode gerar documentação inadequada ou controles insuficientes para o equipamento real.
Documentação, responsabilidade profissional e segurança
Um processo tecnicamente consistente deve prever documentação proporcional à complexidade do serviço.
Entre os registros que podem ser avaliados estão desenhos e revisões, especificações de materiais, procedimentos de soldagem, qualificações aplicáveis, registros de inspeção, resultados de ensaios e critérios de aceitação.
A necessidade exata depende do projeto, do contrato e das normas selecionadas.
A responsabilidade profissional também é parte da segurança.
O projeto, a fabricação, a instalação e a inspeção devem ser conduzidos ou acompanhados por profissionais habilitados dentro de suas atribuições, com definição clara das responsabilidades técnicas.
A documentação deve permitir rastrear decisões, materiais, etapas executadas e verificações realizadas, sem confundir a existência de um registro com a comprovação automática de conformidade integral.
Também informa que seus engenheiros possuem certificações de CREA e que seus soldadores são qualificados de acordo com normas como ASME IX e AWS D1.1.
Essas informações reforçam a importância de uma abordagem multidisciplinar, mas o escopo efetivamente aplicável deve ser confirmado para cada contratação.
O que confirmar antes da contratação
- Qual é a função da estrutura ou do equipamento;
- Quais normas, códigos e requisitos legais se aplicam ao escopo;
- Se o serviço envolve apenas estrutura metálica ou também tanques, tubulações e vasos de pressão;
- Quais processos de soldagem, materiais e espessuras estão previstos;
- Quais qualificações de soldadores e procedimentos serão utilizados;
- Quais inspeções e ensaios serão realizados e quais critérios de aceitação serão adotados;
- Quais documentos serão entregues ao final do serviço;
- Quem assumirá as responsabilidades técnicas de projeto, fabricação, montagem e inspeção.
A confirmação prévia desses pontos ajuda a alinhar segurança, documentação e execução sem presumir que uma única norma ou qualificação seja suficiente para todos os tipos de estruturas e equipamentos.
Como avaliar uma empresa de caldeiraria e solda industrial
Escolher uma empresa de caldeiraria e solda industrial exige mais do que comparar uma descrição de serviço.
É importante verificar se a equipe consegue compreender o cenário operacional, transformar requisitos técnicos em uma solução executável e documentar as etapas de fabricação, instalação, reforma ou recuperação de equipamentos.
Checklist de avaliação
- Experiência e capacidade técnica: confirme o tempo de atuação, o escopo dos serviços e a experiência da equipe com estruturas metálicas, tanques, vasos de pressão, dutos, tubulações e equipamentos industriais quando essas aplicações fizerem parte do projeto.
- Escopo claramente definido: verifique se a proposta contempla apenas a fabricação ou também inclui instalação, montagem industrial, reforma e recuperação de equipamentos. Cada etapa exige responsabilidades, recursos, critérios de aceitação e condições de acesso bem alinhados.
- Procedimentos de soldagem: solicite informações sobre os processos previstos, como MIG/MAG, TIG ou eletrodo revestido, além dos materiais aplicáveis, preparação das juntas, controle de deformações e acabamento. A escolha deve seguir o projeto, o material, a espessura e os requisitos normativos pertinentes.
- Inspeção e controle de qualidade: pergunte quais verificações serão realizadas e como os resultados serão registrados. Ensaios não destrutivos, como líquido penetrante, ultrassom e radiografia, podem ser aplicados conforme o componente, o procedimento e os critérios de aceitação definidos para o serviço.
- Documentação e rastreabilidade: confirme quais documentos serão disponibilizados, como desenhos, registros de inspeção, relatórios, identificação de materiais e evidências de qualificação, quando aplicáveis ao escopo contratado.
- Segurança da execução: analise como a empresa pretende tratar acesso, movimentação de cargas, trabalho a quente, interferências com a operação e demais riscos presentes no local. O planejamento deve considerar as condições reais da instalação.
- Comunicação e transparência: uma contratação mais previsível depende de escopo, premissas, responsabilidades e alterações comunicados de forma clara. Também é recomendável alinhar previamente critérios de entrega, instalação e aceitação, sem presumir prazos ou condições comerciais que ainda não foram definidos.
Essas informações devem ser consideradas dentro do escopo efetivamente solicitado e confirmadas na documentação aplicável à contratação.
Essa atuação integrada é relevante quando o projeto de caldeiraria e solda precisa ser compatibilizado com instalações elétricas, sistemas de incêndio, equipamentos mecânicos e rotinas de segurança.
Ainda assim, a adequação técnica de cada solução depende da avaliação do local, dos desenhos, das cargas, dos materiais, das condições de montagem e dos requisitos normativos aplicáveis.
- Qual é o escopo incluído: fabricação, instalação, montagem, reforma, recuperação ou uma combinação dessas etapas?
- Quais desenhos, medidas, materiais e condições de operação serão considerados no desenvolvimento?
- Quais processos de soldagem e procedimentos técnicos serão aplicados?
- Quais inspeções e ensaios serão realizados, e quais registros serão entregues?
- Como serão tratados acesso, logística, interferências e segurança durante a execução?
- Quais responsabilidades cabem à contratante e quais ficam sob responsabilidade da empresa?
- Quais normas e critérios de aceitação serão adotados para o equipamento ou estrutura?
- Quais informações ainda precisam ser levantadas antes da emissão da proposta?
Assim, a empresa poderá orientar a solução aplicável sem substituir o levantamento técnico específico de cada operação.
Manutenção, durabilidade e próximos passos para o projeto
A durabilidade de uma estrutura metálica depende da combinação entre projeto compatível com o uso, seleção adequada de materiais, qualidade da fabricação, proteção contra agentes ambientais, montagem correta e manutenção ao longo do tempo.
Em ambientes industriais e comerciais, esses fatores devem ser analisados em conjunto para preservar a segurança, a funcionalidade e a continuidade das operações.
O que influencia a vida útil da estrutura
Entre os principais fatores estão:
- Condições do ambiente: umidade, contato com agentes corrosivos, variações de temperatura e exposição externa podem acelerar a corrosão e o desgaste dos materiais.
- Uso e carregamento: alterações na finalidade da estrutura, sobrecargas, vibrações e impactos podem exigir uma nova avaliação técnica.
- Preparação e acabamento: limpeza adequada, proteção superficial e correção de falhas no acabamento ajudam a reduzir a exposição do metal.
- Qualidade das juntas e soldas: descontinuidades, deformações ou sinais de fadiga devem ser avaliados conforme o tipo de componente e os requisitos do projeto.
- Montagem e interfaces: interferências com equipamentos, tubulações, instalações elétricas e sistemas de incêndio podem comprometer o desempenho quando não são identificadas previamente.
Inspeção periódica e manutenção preventiva
A inspeção periódica permite identificar sinais de corrosão, deformações, trincas, desprendimento de revestimentos, falhas de acabamento e alterações nas ligações antes que o problema avance.
A frequência e o método de inspeção devem considerar o ambiente, a intensidade de uso, a criticidade do equipamento e as orientações técnicas aplicáveis.
Quando houver indícios de dano, a avaliação deve ser conduzida por profissionais habilitados, com registro das condições encontradas e definição do tratamento adequado.
Dependendo do diagnóstico, a solução pode envolver limpeza e recuperação, reparo localizado, reforço, substituição de componentes ou fabricação de uma nova parte.
Integração com a manutenção industrial
A manutenção da estrutura não deve ser analisada de forma isolada.
Equipamentos apoiados, dutos, tubulações, tanques, instalações elétricas e sistemas de segurança podem compartilhar áreas, suportes e acessos.
Por isso, uma intervenção estrutural pode exigir compatibilização com a manutenção mecânica, a engenharia elétrica e a segurança do trabalho.
Essa visão integrada ajuda a organizar a execução, reduzir interferências e considerar os riscos da operação durante o planejamento.
Boas práticas para preservar estruturas metálicas
- Manter registros de inspeções, reparos, alterações e ocorrências relevantes.
- Verificar periodicamente pontos sujeitos a acúmulo de água, sujeira ou agentes corrosivos.
- Corrigir falhas de pintura ou revestimento conforme a avaliação técnica do material e do ambiente.
- Evitar adaptações, perfurações ou mudanças de carga sem análise profissional.
- Preservar acessos seguros para inspeção e manutenção.
- Conferir se novas máquinas, tubulações ou instalações não criaram sobrecargas ou interferências.
- Isolar a área e adotar medidas de segurança quando forem identificadas deformações relevantes, danos em soldas ou risco à operação.
- Compatibilizar atividades de manutenção estrutural com os procedimentos de segurança aplicáveis ao local.
Escolher entre fabricação, reforma, recuperação ou montagem
A decisão depende do estado do componente, da finalidade da intervenção e das condições da operação:
- Fabricação: indicada quando é necessário produzir uma estrutura ou componente novo conforme requisitos definidos em projeto.
- Reforma: aplicável quando o equipamento ou a estrutura pode ser recuperado com alterações, substituições ou adequações.
- Recuperação: voltada à correção de danos, desgaste ou perda de desempenho, desde que a avaliação técnica confirme a viabilidade.
- Montagem: necessária quando os componentes precisam ser instalados, posicionados e integrados ao local de uso.
Antes da contratação, é recomendável reunir informações sobre dimensões, materiais existentes, cargas, ambiente, acessos, interferências, documentação disponível, necessidade de inspeção e requisitos normativos.
Também é importante esclarecer se o escopo inclui apenas a fabricação ou se abrange instalação, reforma, recuperação e ensaios.
A Tec Solutions atua em caldeiraria e solda industrial com processos MIG/MAG, TIG e eletrodo revestido em aço carbono, aço inox e alumínio, conforme os requisitos do projeto, atendendo instalações em Alagoas.
Avaliação técnica para fabricação de estrutura metálica
Solicite uma avaliação para fabricação de estrutura metálica e apresente as necessidades da sua instalação para definir o escopo do serviço.
Apresente desenhos, material, espessura, tipo de junta e finalidade da peça para conversar com a equipe sobre fabricação, montagem ou recuperação.
Questões práticas de fabricação de estrutura metálica
Quais informações ajudam a definir o escopo?
Reúna desenhos, material, espessura, tipo de junta e finalidade da peça para orientar fabricação, montagem ou recuperação.
A avaliação pode ser concluída apenas com fotografias?
Fotografias podem apoiar o levantamento inicial, mas verificações presenciais, documentos e testes compatíveis com a instalação podem ser necessários para concluir o diagnóstico.
Para saber mais sobre fabricação de estrutura metálica
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA