Galeria
Clique nas imagens para ampliar
Fabricação de tubulação industrial: materiais, normas e etapas do projeto
A fabricação de tubulação industrial é o conjunto de atividades destinadas a transformar materiais metálicos em trechos de tubulação preparados para uma aplicação específica.
O serviço normalmente envolve interpretação do projeto, definição de materiais e dimensões, corte, preparação das juntas, montagem, soldagem, inspeção, acabamento e, quando previsto, instalação no local de operação.
Mais do que unir tubos, a fabricação precisa considerar o fluido transportado, a pressão e a temperatura de trabalho, o layout da planta, os pontos de suporte, as conexões e os requisitos de segurança.
Esses fatores influenciam a seleção do processo de soldagem, a espessura dos componentes, o tipo de inspeção e a forma de montagem.
Por isso, uma execução tecnicamente adequada depende da integração entre caldeiraria, montagem industrial, soldagem e análise de engenharia.
Como o serviço é estruturado
Em um fluxo típico, o trabalho começa com o levantamento das informações técnicas disponíveis.
Desenhos, isométricos, especificações de materiais, condições de operação e requisitos normativos orientam a preparação.
Em seguida, são definidos os cortes, as conexões, os biséis, o método de soldagem e os pontos de inspeção.
Depois da preparação, os componentes são montados e alinhados para evitar desalinhamentos, folgas inadequadas e deformações excessivas.
A soldagem pode ser realizada por processos como MIG/MAG, TIG ou eletrodo revestido, conforme o material, a espessura, a posição da junta e as condições de execução.
Quando aplicável, a qualidade das juntas pode ser verificada por inspeção visual e ensaios não destrutivos, como líquido penetrante, ultrassom ou radiografia.
A etapa final pode incluir acabamento, identificação dos componentes, transporte interno, instalação e conferência das interfaces com equipamentos, válvulas, suportes ou outras linhas.
A documentação e a rastreabilidade das atividades devem acompanhar os requisitos do projeto e das normas aplicáveis, especialmente quando a tubulação está relacionada a pressão, processos industriais ou sistemas de combate a incêndio.
Na caldeiraria e na solda industrial, a empresa descreve uma oferta que inclui fabricação e instalação de estruturas metálicas, tanques, vasos de pressão, dutos e tubulações industriais, além de reforma e recuperação de equipamentos.
A presença de profissionais das áreas de Engenharia Mecânica, Engenharia Elétrica e Engenharia de Segurança do Trabalho favorece uma análise integrada das interfaces entre tubulação, máquinas, instalações e requisitos de segurança.
Essas informações devem ser verificadas e relacionadas ao escopo específico antes da contratação, pois a documentação necessária varia conforme o tipo de aplicação e o projeto.
Ao solicitar uma análise técnica, é recomendável apresentar o objetivo da tubulação, o fluido transportado, as condições de operação, os desenhos disponíveis e o ambiente de instalação.
Com essas informações, a equipe responsável pode avaliar os requisitos do serviço sem confundir fabricação estruturada com um reparo isolado.
Onde as tubulações industriais são utilizadas
As tubulações industriais conduzem, distribuem ou drenam fluidos necessários à operação de uma instalação.
Elas podem atender processos produtivos, utilidades, sistemas de combate a incêndio, ar comprimido, abastecimento de água e drenagem.
A aplicação define requisitos importantes de material, diâmetro, espessura, suportação, proteção contra corrosão, método de união e inspeção.
Aplicações por setor
- Plantas fabris: tubulações de processo, água industrial, ar comprimido, drenagem e outras utilidades associadas às linhas de produção. O projeto deve considerar o fluido transportado, a pressão e a temperatura de operação, além da interferência com máquinas, estruturas e áreas de circulação.
- Galpões logísticos: redes de combate a incêndio, drenagem, abastecimento e utilidades prediais ou operacionais. O layout, a altura da edificação, a disposição das cargas e o acesso para manutenção influenciam a instalação e a definição dos suportes.
- Home centers e lojas atacadistas: tubulações relacionadas à proteção contra incêndio, drenagem e infraestrutura de apoio. A circulação de clientes, equipamentos de movimentação e áreas de armazenamento exige planejamento para reduzir interferências e facilitar futuras inspeções.
- Shopping centers: sistemas de combate a incêndio, drenagem, água e demais utilidades que atravessam áreas técnicas, lojas, estacionamentos e espaços de uso coletivo. Nesse ambiente, a integração entre engenharia, segurança e operação é especialmente relevante.
Exemplos em galpões e plantas fabris
Em um galpão logístico, a tubulação pode ser dimensionada para atender o sistema de combate a incêndio e outras redes de utilidades.
A definição do traçado deve levar em conta a posição dos equipamentos, a altura disponível, os pontos de acesso e a necessidade de preservar a operação do local.
Em uma planta fabril, a tubulação pode integrar uma linha de processo ou conectar equipamentos a redes de utilidades.
Nesse caso, a seleção do material e das conexões depende das características do fluido, da corrosividade, da pressão, da temperatura e das condições de manutenção.
Também é necessário avaliar suportes, dilatação, vibração, alinhamento e possíveis pontos de inspeção.
Esses exemplos mostram por que uma tubulação não deve ser especificada apenas pelo diâmetro.
O ambiente de instalação altera as exigências de fabricação, montagem, soldagem e inspeção.
Um levantamento técnico adequado ajuda a identificar interferências, definir acessos e reduzir a possibilidade de retrabalho durante a instalação.
Relação com sistemas de incêndio
Nos sistemas de combate a incêndio, as tubulações fazem parte de uma infraestrutura de segurança que precisa ser compatível com o projeto, os equipamentos e os requisitos técnicos aplicáveis.
A análise deve considerar o encaminhamento da rede, os suportes, as conexões, a proteção contra danos mecânicos e a possibilidade de inspeção e manutenção.
A fabricação e a montagem devem ser avaliadas em conjunto com a engenharia de segurança do trabalho e com as demais disciplinas envolvidas.
Em instalações industriais e comerciais, uma alteração de layout, a expansão de uma área ou a inclusão de novos equipamentos pode exigir a revisão do traçado e dos pontos atendidos.
Essa visão integrada pode contribuir para analisar a relação entre a tubulação, a continuidade operacional e as condições de segurança da instalação, sempre conforme os dados e requisitos específicos de cada projeto.
Como identificar a aplicação correta
Antes de solicitar uma solução, reúna informações como setor da instalação, finalidade da rede, fluido transportado, pontos de origem e destino, condições de pressão e temperatura, layout disponível, necessidade de suportação, acessos para manutenção e requisitos de inspeção.
Com esses dados, a equipe técnica consegue avaliar se a demanda envolve fabricação, montagem, adequação, manutenção ou uma combinação dessas etapas.
A avaliação técnica deve orientar a definição de materiais, processo de soldagem, montagem e inspeção sem substituir o projeto e as normas aplicáveis.
Classificação por função
As tubulações industriais podem ser classificadas principalmente pela função que desempenham, pelo fluido transportado e pelas condições de operação.
Essa distinção ajuda a orientar a escolha do material, do diâmetro, da espessura, das conexões, dos suportes e dos métodos de inspeção.
Tipos de tubulação e aplicações
| Tipo de tubulação | Função principal | Exemplos de aplicação |
|---|---|---|
| Tubulação de processo | Transportar fluidos diretamente relacionados à operação produtiva | Produtos líquidos, gases, matérias-primas e fluidos de processo |
| Tubulação de utilidades | Distribuir recursos necessários ao funcionamento da planta | Água industrial, vapor, ar comprimido e outros serviços auxiliares |
| Tubulação de vapor | Conduzir vapor para aquecimento ou processos industriais | Aquecimento de equipamentos, linhas produtivas e sistemas térmicos |
| Tubulação de água | Conduzir água para consumo industrial, resfriamento, limpeza ou abastecimento | Redes de processo, resfriamento e apoio operacional |
| Tubulação de ar comprimido | Distribuir ar pressurizado para equipamentos e ferramentas | Acionamentos pneumáticos, automação e manutenção |
| Tubulação de combate a incêndio | Conduzir água ou outro agente previsto no sistema de proteção | Redes de hidrantes, sprinklers e demais componentes do sistema de incêndio |
| Tubulação de drenagem | Coletar e direcionar líquidos, condensados ou efluentes | Escoamento de água, drenagem de áreas e descarte controlado |
Tubulações de processo e utilidades
A tubulação de processo costuma estar diretamente ligada à transformação, ao transporte ou ao controle de materiais dentro da planta.
Por isso, sua especificação deve considerar as características do fluido, a possibilidade de corrosão, a pressão, a temperatura, a vazão e os riscos associados à operação.
Já as tubulações de utilidades dão suporte ao funcionamento da instalação.
Linhas de água, vapor e ar comprimido podem não transportar o produto principal, mas influenciam a disponibilidade dos equipamentos, a continuidade operacional e a segurança das atividades.
Em uma planta fabril, por exemplo, uma falha em uma rede auxiliar pode interromper etapas produtivas mesmo quando a linha de processo permanece intacta.
A separação entre processo e utilidades também contribui para organizar a documentação técnica, o planejamento de manutenção e a definição dos pontos de isolamento, drenagem e inspeção.
O que considerar na escolha do tipo de tubulação
Não existe um tipo de tubulação universalmente adequado para todas as aplicações.
A seleção deve partir dos requisitos de engenharia e das condições reais do sistema, incluindo:
- Fluido transportado: água, vapor, ar comprimido, produto de processo ou outro meio, considerando composição e compatibilidade química.
- Pressão de operação: influencia a especificação da linha, das conexões, das válvulas e dos componentes de segurança.
- Temperatura: pode alterar a resistência do material, a dilatação da tubulação e os requisitos de montagem.
- Vazão e velocidade: ajudam a definir o diâmetro e a avaliar perdas de carga no sistema.
- Corrosividade e ambiente: indicam a necessidade de avaliar resistência à corrosão interna e externa.
- Traçado e suportação: interferem no alinhamento, nos esforços, nas vibrações e na absorção de movimentos térmicos.
- Requisitos normativos: dependem da aplicação, do fluido, dos equipamentos conectados e das condições de segurança previstas no projeto.
A escolha do material também precisa estar coerente com esses fatores.
Aço carbono, aço inox e alumínio podem ser empregados em diferentes situações, mas a adequação de cada um depende das especificações do projeto, da espessura, da temperatura, da compatibilidade com o fluido e das condições ambientais.
Tubulações em sistemas de combate a incêndio
As tubulações de combate a incêndio exigem análise específica porque fazem parte de uma solução de segurança da edificação ou da planta.
O dimensionamento, o posicionamento dos componentes, a setorização e os requisitos de inspeção devem ser definidos conforme o projeto e as normas aplicáveis ao sistema.
Esse tipo de rede não deve ser tratado como uma tubulação convencional de utilidades.
A confiabilidade da operação depende da integração entre tubulações, registros, bombas, dispositivos de combate e demais elementos previstos.
Materiais usados na fabricação de tubulações
A escolha do material é uma das decisões centrais na fabricação de tubulações industriais.
Ela deve considerar o fluido transportado, a pressão e a temperatura de operação, a possibilidade de corrosão, a espessura da chapa, o método de união e as condições de instalação.
Por isso, não existe um material universalmente superior: a especificação precisa estar alinhada ao projeto e ao ambiente de uso.
A seleção entre essas alternativas deve ser feita com base nos requisitos técnicos da aplicação, evitando incompatibilidades que possam afetar a segurança, a durabilidade ou a continuidade operacional.
Aço carbono
O aço carbono é utilizado em diferentes aplicações industriais por apresentar características adequadas de resistência mecânica e disponibilidade para fabricação de estruturas, dutos e tubulações.
Sua especificação deve considerar a pressão, a temperatura, a espessura da chapa e as condições ambientais às quais o conjunto ficará exposto.
Em ambientes com possibilidade de corrosão, é necessário avaliar medidas de proteção e a compatibilidade do material com o fluido transportado.
A escolha também deve levar em conta a preparação das juntas, o processo de soldagem e os requisitos de inspeção definidos para o projeto.
Assim, o aço carbono pode ser uma alternativa técnica viável em determinadas aplicações, mas não deve ser selecionado apenas com base no custo ou na facilidade de fabricação.
Aço inox
O aço inox é considerado quando a resistência à corrosão e as condições de higiene ou de contato com determinados fluidos são relevantes para o projeto.
Seu desempenho depende do ambiente, da composição do material especificado, da temperatura, da presença de agentes corrosivos e dos procedimentos utilizados na fabricação e na soldagem.
A superfície, as juntas e as regiões termicamente afetadas também devem ser avaliadas durante o controle de qualidade.
A escolha do aço inox não elimina a necessidade de analisar compatibilidade química, espessura, suportação e condições de operação.
A especificação correta deve ser confirmada pela documentação técnica aplicável à instalação.
Alumínio
O alumínio pode ser considerado em projetos nos quais características como menor peso e determinadas condições de resistência à corrosão sejam relevantes.
Porém, sua utilização depende da temperatura de operação, das solicitações mecânicas, do fluido, da espessura da chapa e das condições de montagem.
Por possuir comportamento próprio durante a fabricação e a soldagem, o alumínio exige atenção à preparação das juntas, ao controle do processo e à compatibilidade com os demais componentes da instalação.
A decisão deve ser técnica, especialmente quando a tubulação estiver sujeita a esforços, vibrações, variações térmicas ou condições ambientais específicas.
Critérios de seleção e limitações
Antes de definir o material, é recomendável reunir pelo menos estas informações:
- Fluido transportado e sua compatibilidade química com o material;
- Pressão e temperatura de operação;
- Diâmetro, espessura da chapa e configuração das juntas;
- Necessidade de resistência à corrosão e às condições ambientais;
- Esforços mecânicos, vibrações, suportação e dilatação térmica;
- Processo de fabricação, soldagem, montagem e inspeção;
- Requisitos técnicos e normativos aplicáveis ao projeto.
A resistência mecânica, a corrosão, a temperatura e a espessura não devem ser analisadas isoladamente.
Um material adequado para um ambiente pode ser inadequado para outro, mesmo quando a aparência ou a dimensão da tubulação sejam semelhantes.
Também é importante verificar a possibilidade de união entre materiais diferentes, pois essa combinação pode exigir cuidados específicos de projeto, fabricação e inspeção.
Na contratação de caldeiraria e solda industrial, o ideal é fornecer desenhos, condições de operação e informações sobre o fluido sempre que disponíveis.
A equipe técnica pode então avaliar a alternativa compatível com a aplicação, considerando fabricação, instalação e controles necessários.
Como definir dimensões e especificações do projeto
Definir corretamente as dimensões e especificações é uma das etapas mais importantes de um projeto de tubulação industrial.
Antes de solicitar a fabricação, é necessário reunir dados sobre o fluido, as condições de operação, o traçado da linha e a forma de instalação.
Essas informações orientam a seleção dos materiais, o dimensionamento, as conexões, a suportação e os controles necessários para reduzir incompatibilidades e retrabalho.
Dados necessários para o dimensionamento
O dimensionamento normalmente começa pela identificação do serviço que a tubulação executará.
Entre os dados mais relevantes estão:
- Fluido conduzido e sua composição;
- Vazão requerida ou prevista;
- Pressão normal e pressão máxima de operação;
- Temperatura normal e temperatura máxima de operação;
- Diâmetro nominal ou espaço disponível para a linha;
- Comprimento aproximado e percurso da tubulação;
- Quantidade e tipo de curvas, flanges, válvulas e derivações;
- Pontos de conexão com máquinas, tanques ou outras redes;
- Necessidade de isolamento, drenagem, purga ou acesso para manutenção;
- Condições do ambiente, como umidade, agentes corrosivos e exposição externa;
- Cargas, vibrações e requisitos de suportação.
Quando esses dados não estão disponíveis, a avaliação técnica pode depender de levantamento no local, consulta a desenhos existentes e validação com a equipe responsável pela operação.
Uma solicitação baseada apenas no diâmetro e no comprimento raramente descreve todas as condições necessárias para uma fabricação segura e compatível com a aplicação.
Diâmetro e espessura
O diâmetro deve ser analisado em conjunto com a vazão, a velocidade admissível do fluido, a perda de carga e as características do sistema.
Uma tubulação com diâmetro inadequado pode afetar o desempenho da instalação, aumentar esforços no conjunto ou dificultar a integração com equipamentos e conexões existentes.
A espessura, por sua vez, não deve ser escolhida apenas pela dimensão externa do tubo.
Ela pode estar relacionada à pressão e à temperatura de operação, ao material especificado, à corrosão esperada, aos esforços mecânicos, ao método de fabricação e aos requisitos normativos aplicáveis.
Também é importante verificar se a espessura disponível é compatível com o processo de soldagem e com a preparação das juntas.
Em uma fabricação de tubulação industrial, o diâmetro nominal, a espessura, o tipo de conexão e a classe dos componentes precisam ser conferidos no desenho, na lista de materiais ou em outro documento técnico válido.
Quando há alteração de campo ou divergência entre documentos, a revisão deve ser registrada antes do corte e da montagem.
Pressão e temperatura de operação
Pressão e temperatura definem condições essenciais para a seleção da tubulação e dos componentes.
Devem ser consideradas tanto as condições normais quanto as situações máximas previstas, incluindo partidas, paradas, picos de pressão e variações térmicas quando aplicável.
A análise também deve observar os efeitos da expansão e da contração térmica, a necessidade de pontos de apoio e a possibilidade de transmissão de esforços para bocais de equipamentos.
Válvulas, flanges, juntas e conexões devem ser compatíveis com as condições especificadas, e o conjunto precisa ser avaliado como uma rede, não como peças isoladas.
A norma ou o código aplicável depende do tipo de instalação, do fluido, da pressão, da temperatura e da finalidade da linha.
Por isso, a definição normativa deve ser confirmada por profissional habilitado e pelos documentos do projeto.
Em instalações relacionadas a combate a incêndio, por exemplo, os requisitos do sistema devem ser considerados em conjunto com o projeto específico e suas exigências técnicas.
Checklist para orçamento técnico
Para facilitar uma análise inicial, o solicitante pode reunir:
- Descrição da aplicação e do fluido.
- Vazão, pressão e temperatura de operação.
- Diâmetro, espessura ou especificação já definida.
- Material desejado ou requisito de compatibilidade química.
- Desenho, isométrico, croqui cotado ou levantamento do local.
- Comprimentos, desníveis, curvas, derivações e pontos de conexão.
- Tipo de instalação, incluindo fabricação, montagem ou ambos.
- Necessidade de suportes, acabamento, isolamento e identificação.
- Exigências de inspeção, ensaios ou documentação de qualidade.
- Restrições de acesso, interferências e condições de segurança da área.
Esse conjunto de informações permite que a equipe técnica avalie o escopo com maior clareza e identifique lacunas antes da execução.
Para uma definição adequada das especificações, o caminho mais seguro é alinhar os dados disponíveis com a equipe técnica da empresa, sem substituir o projeto, a validação documental ou a responsabilidade do profissional habilitado.
Etapas da fabricação de tubulação industrial
A fabricação de tubulação industrial segue um fluxo técnico que começa na leitura do projeto e termina com a instalação, a verificação e o acabamento do conjunto.
Embora cada aplicação tenha requisitos próprios, as etapas normalmente envolvem levantamento de dados, preparação dos materiais, montagem, soldagem, inspeção e integração da tubulação ao ambiente industrial.
1. Leitura do projeto e levantamento
O processo começa pela análise dos desenhos, especificações e condições de operação.
Nessa fase, devem ser identificados o traçado da tubulação, os diâmetros, as espessuras, os materiais, as conexões, os pontos de suporte, os acessos para manutenção e a posição dos equipamentos relacionados.
Também é importante verificar o fluido transportado, a pressão, a temperatura, a vazão prevista e as possíveis interferências com estruturas, máquinas, instalações elétricas ou sistemas de segurança.
Quando a fabricação é baseada em uma instalação existente, o levantamento em campo ajuda a confirmar medidas, cotas, níveis e condições reais do local.
Essa etapa pode reduzir o risco de fabricar peças incompatíveis com o layout ou de exigir adaptações durante a montagem.
Por isso, uma solicitação técnica bem preparada deve reunir desenhos disponíveis, finalidade da linha, condições de operação, material desejado e requisitos normativos aplicáveis.
2. Corte, conformação e preparação
Com os dados definidos, os tubos, chapas, conexões e demais componentes são separados conforme a lista de materiais e as dimensões do projeto.
O corte deve respeitar as medidas previstas, considerando folgas, comprimentos de montagem e preparação das extremidades.
Quando o projeto exige mudanças de direção ou adaptações geométricas, podem ser realizadas operações de conformação ou a utilização de curvas, reduções, flanges e outros componentes compatíveis.
A escolha depende do traçado, do espaço disponível, do fluido e das condições mecânicas da aplicação.
A preparação das juntas é uma fase essencial.
Ela pode incluir limpeza, remoção de contaminantes, ajuste das bordas, definição do bisel e conferência da folga.
O objetivo é favorecer o correto preenchimento da junta e evitar desalinhamentos que comprometam a montagem ou a soldagem.
Materiais como aço carbono, aço inox e alumínio podem exigir cuidados diferentes de preparação e união.
A compatibilidade entre o material, o processo de soldagem e a especificação do projeto deve ser verificada antes do início da montagem.
3. Montagem e alinhamento
Na montagem, os componentes são posicionados de acordo com o desenho e o sentido de instalação.
O alinhamento deve considerar o eixo da tubulação, a orientação das conexões, a posição dos suportes e o acesso necessário para inspeção, operação e manutenção.
O ponteamento mantém as peças na posição antes da soldagem definitiva.
Entretanto, essa etapa não substitui a conferência dimensional.
É necessário verificar desalinhamento, folgas, deformações, inclinações e possíveis interferências com equipamentos ou estruturas próximas.
Em projetos maiores, parte da fabricação pode ocorrer em oficina, com a produção de spools ou conjuntos pré-montados, enquanto a união final e a adaptação acontecem em campo.
Essa distinção é importante: a oficina favorece repetibilidade e organização, mas a montagem no local precisa lidar com tolerâncias, acessibilidade e condições reais da instalação.
4. Soldagem, acabamento e inspeção
A soldagem deve ser selecionada conforme o material, a espessura, a posição da junta, a acessibilidade e o nível de acabamento requerido.
A aplicação de cada processo deve seguir a especificação técnica pertinente e ser executada por profissional qualificado para a atividade.
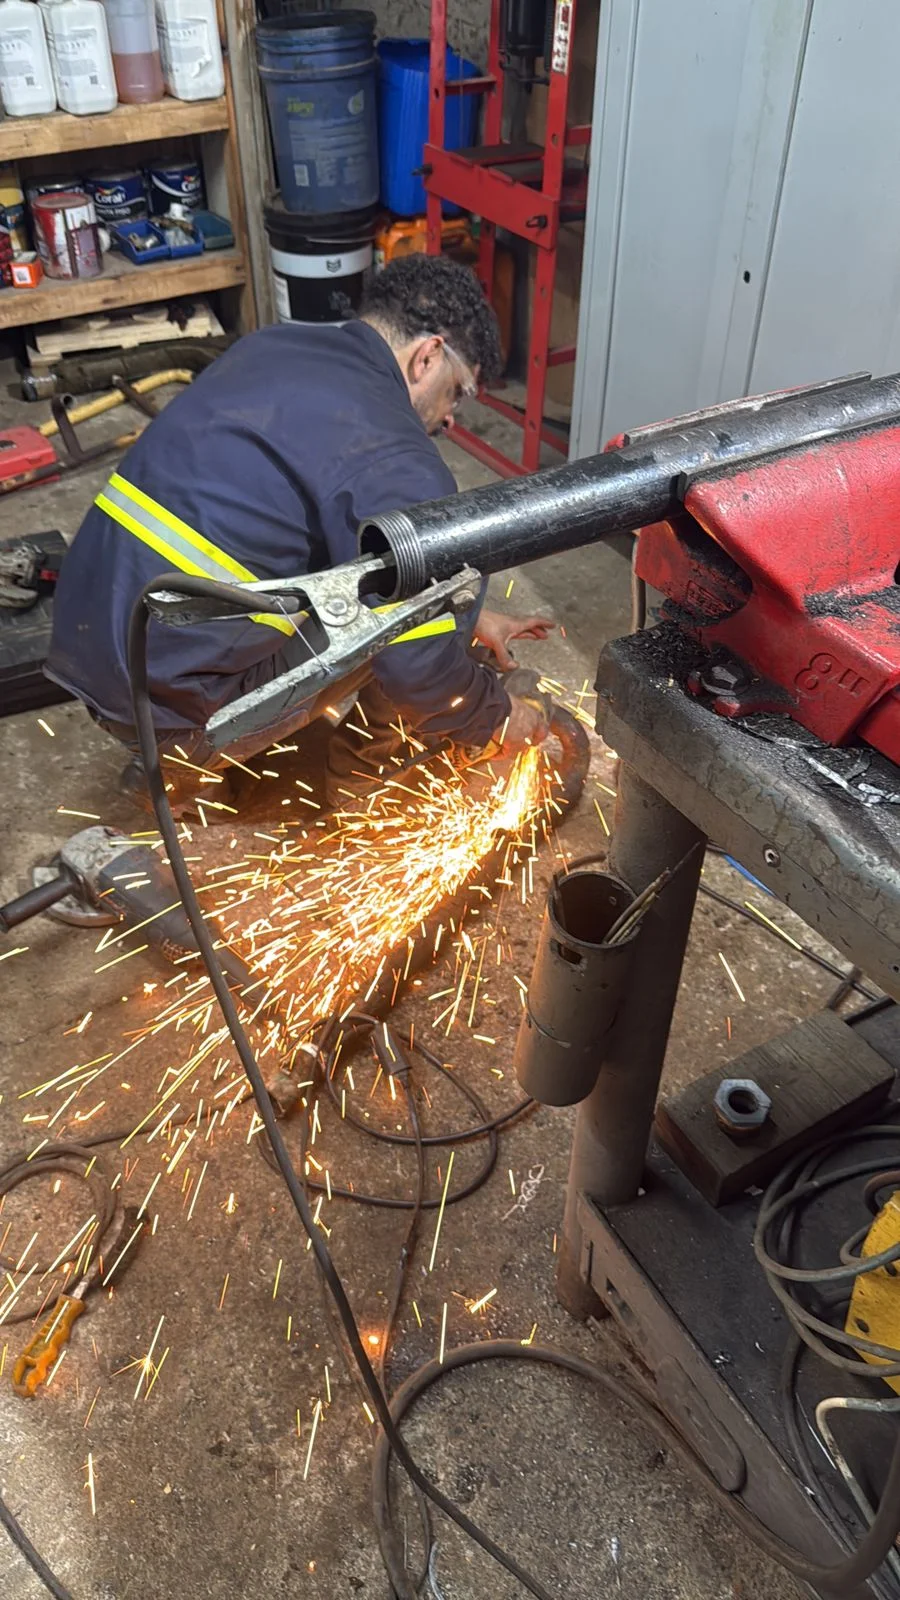
Durante a união, o controle da preparação, do posicionamento e dos parâmetros aplicáveis ajuda a reduzir descontinuidades, distorções e retrabalho.
Depois da soldagem, o acabamento pode envolver remoção de respingos, limpeza, regularização de superfícies e preparação para proteção ou integração ao sistema, quando previsto no projeto.
A inspeção visual é um ponto inicial de verificação, mas o método adequado depende dos requisitos da aplicação.
Ensaios não destrutivos, como líquido penetrante, ultrassom e radiografia, podem ser utilizados para avaliar determinadas características das juntas sem danificar o componente.
A seleção do ensaio deve considerar o material, o tipo de descontinuidade investigada e o critério técnico aplicável.
5. Instalação e verificação final
Na instalação, os conjuntos fabricados são posicionados e conectados ao sistema existente ou aos equipamentos previstos.
A equipe deve conferir suportação, alinhamento, acessibilidade, identificação dos trechos e compatibilidade com as demais instalações.
Em sistemas de processo, utilidades ou combate a incêndio, a verificação precisa observar os requisitos específicos do projeto e das normas aplicáveis.
A fabricação de tubulação industrial, portanto, não se resume ao corte e à solda.
Ela envolve uma sequência integrada de planejamento, preparação, controle dimensional, união, inspeção e montagem.
Para definir o escopo adequado, é recomendável encaminhar à equipe técnica os desenhos, as condições de operação e as necessidades da instalação.
Processos de soldagem aplicáveis
A escolha do processo de soldagem influencia a preparação da junta, o controle do arco elétrico, a deposição do metal de adição, o acabamento e a inspeção da tubulação industrial.
Não existe um método universalmente adequado: a definição depende do material, da espessura, da posição de soldagem, da acessibilidade, das condições de operação e dos requisitos do projeto.
A aplicação de cada técnica deve ser avaliada pela equipe responsável, considerando desenhos, especificações, procedimentos de soldagem e critérios de inspeção definidos para a junta.
Soldagem MIG/MAG
A soldagem MIG/MAG utiliza um arco elétrico entre um arame-eletrodo contínuo e a peça.
A proteção da poça de fusão é feita por gás, cuja composição e aplicação dependem do processo e do material que será unido.
O metal de adição é alimentado de forma contínua, permitindo controlar a deposição durante a execução da junta.
Em tubulações e estruturas metálicas, o processo pode ser considerado quando há necessidade de unir materiais compatíveis com o procedimento especificado, especialmente em atividades de fabricação e montagem que permitam acesso adequado à junta.
A seleção deve levar em conta a espessura, a posição de soldagem, o tipo de junta, o nível de acabamento esperado e a possibilidade de proteger corretamente a região soldada.
Entre os pontos de controle estão a regulagem dos parâmetros elétricos, a vazão e a adequação do gás de proteção, a velocidade de deslocamento, a limpeza das superfícies e a distância entre o bico e a peça.
Variações nesses elementos podem afetar a penetração, o perfil do cordão e a formação de descontinuidades.
Soldagem TIG
Na soldagem TIG, o arco elétrico é estabelecido entre um eletrodo de tungstênio e a peça, com proteção gasosa da região da poça de fusão.
Quando necessário, o metal de adição é introduzido separadamente pelo soldador.
Esse controle favorece a execução de juntas que exigem maior precisão, acabamento e estabilidade do arco.
O processo TIG pode ser avaliado para materiais e situações em que o controle da poça e a qualidade visual da junta sejam relevantes.
A escolha não deve ser feita apenas pelo acabamento: é necessário verificar a espessura, a posição, a acessibilidade, a preparação das bordas, o nível de limpeza e os requisitos de inspeção previstos no projeto.
Como o processo depende de controle cuidadoso da poça de fusão e da proteção gasosa, a preparação da junta e a habilidade do soldador têm papel importante.
Contaminações, movimentação inadequada da tocha ou proteção insuficiente podem comprometer a junta e exigir correção ou investigação por inspeção.
Soldagem com eletrodo revestido
Na soldagem com eletrodo revestido, o arco elétrico ocorre entre o eletrodo consumível e a peça.
O revestimento do eletrodo contribui para a proteção da poça e para a formação da escória, que deve ser removida conforme o procedimento antes da continuidade ou da inspeção da solda.
Esse processo pode ser útil em situações de fabricação, manutenção ou montagem nas quais a acessibilidade, a posição da junta e as condições do local influenciem a escolha.
A avaliação deve considerar o tipo de material, a espessura, o diâmetro do eletrodo, a sequência de passes, a necessidade de armazenamento adequado dos consumíveis e a preparação da superfície.
O controle inclui a seleção do eletrodo compatível com o procedimento, a regulagem da corrente, o comprimento do arco, a velocidade de avanço, a limpeza entre passes e a observação de possíveis descontinuidades.
A presença de escória residual, por exemplo, precisa ser tratada conforme o procedimento aplicável, pois pode interferir na qualidade da junta e nas etapas posteriores de inspeção.
Como selecionar o processo de soldagem
A seleção técnica normalmente considera os seguintes fatores:
- Material: aço carbono, aço inox ou alumínio podem exigir procedimentos, consumíveis e controles diferentes.
- Espessura: a dimensão da chapa ou da parede influencia a preparação, a quantidade de passes e o aporte térmico admissível.
- Geometria da junta: topo, união em ângulo, conexão, derivação e outros formatos apresentam necessidades distintas de acesso e preparação.
- Posição de soldagem: juntas em posição plana, horizontal, vertical ou sobrecabeça demandam controle específico do arco e da poça de fusão.
- Acessibilidade: o espaço disponível para a tocha, o porta-eletrodo e o soldador pode limitar a escolha do processo.
- Acabamento e inspeção: o perfil do cordão, a limpeza, a aparência e os ensaios previstos devem ser compatíveis com os requisitos do projeto.
- Condições de operação: pressão, temperatura, fluido e ambiente de serviço influenciam a especificação da junta e os controles necessários.
A escolha também deve estar vinculada a um procedimento de soldagem aprovado ou tecnicamente definido para a aplicação.
Esse documento pode estabelecer materiais, preparação, consumíveis, parâmetros, sequência de passes, pré-aquecimento quando aplicável, controle entre passes e critérios de aceitação.
Assim, o processo deixa de ser uma decisão baseada apenas na facilidade de execução e passa a integrar o controle de qualidade da tubulação.
Qualificação e controle da junta soldada
A qualificação do soldador e o controle dos parâmetros são elementos importantes para reduzir variações entre juntas.
A aplicação de cada norma, procedimento ou requisito deve ser confirmada conforme o tipo de estrutura, o serviço e a documentação técnica do projeto.
Antes da soldagem, a junta deve ser conferida quanto à preparação das bordas, ao alinhamento, à folga, à limpeza e ao ponteamento.
Durante a execução, devem ser observados os parâmetros definidos, a sequência de passes, a remoção de escória quando aplicável e a prevenção de deformações.
Depois da soldagem, a inspeção visual e, quando especificado, ensaios não destrutivos como líquido penetrante, ultrassom ou radiografia podem contribuir para a avaliação da junta.
Por isso, a definição do processo deve ser feita em conjunto com a análise de engenharia, a documentação de fabricação e os critérios de segurança da aplicação.
Preparação, montagem e alinhamento das juntas
A qualidade de uma tubulação industrial começa antes da soldagem.
Preparação inadequada das bordas, folgas irregulares ou desalinhamento entre os componentes podem comprometer a união, dificultar a montagem em campo e aumentar a necessidade de retrabalho.
Por isso, a fabricação deve seguir uma abordagem padronizada de caldeiraria e solda, com conferência dimensional, identificação dos componentes e registro das etapas relevantes.
Preparação de bordas
A preparação das bordas consiste em adequar as extremidades dos tubos, conexões ou chapas para receber a junta soldada.
Dependendo do projeto, podem ser necessários corte, limpeza, remoção de rebarbas e execução de bisel.
O objetivo é criar uma geometria compatível com o processo de soldagem, a espessura do material e o tipo de junta especificado.
Antes da união, as superfícies devem estar livres de contaminantes que possam prejudicar a solda, como óleo, umidade, tinta solta, carepas ou resíduos de corte.
Também é importante confirmar se o material e a espessura correspondem ao projeto.
Em tubulações fabricadas com aço carbono, aço inox ou alumínio, os cuidados de limpeza e preparação devem considerar as características próprias de cada material, evitando contaminações e incompatibilidades durante a execução.
O bisel, a abertura da junta e a condição das faces devem ser verificados conforme os requisitos técnicos aplicáveis ao projeto.
Quando essas condições são definidas apenas visualmente, sem controle dimensional, pode aumentar o risco de falta de penetração, excesso de material ou necessidade de correções posteriores.
Alinhamento e ponteamento
Depois da preparação, os componentes são posicionados e alinhados.
Nessa etapa, devem ser conferidos o eixo da tubulação, a concentricidade, a orientação das conexões e o desalinhamento entre as extremidades.
A folga da junta também precisa permanecer compatível com o procedimento de soldagem definido para o serviço.
O ponteamento mantém as peças na posição antes da solda definitiva.
Esses pontos devem ter distribuição e dimensões adequadas para resistir à movimentação sem criar interferências na junta.
O ponteamento não substitui a soldagem final: ele funciona como um recurso temporário de montagem e deve ser avaliado quanto à integridade, à posição e à possibilidade de incorporação ao cordão definitivo, conforme o procedimento aplicável.
Uma montagem bem alinhada facilita a instalação, pode reduzir esforços indevidos sobre suportes e conexões e contribui para a continuidade operacional do sistema.
Em projetos com várias peças, a identificação dos componentes e a rastreabilidade das juntas ajudam a relacionar cada etapa aos documentos técnicos correspondentes.
Controle de deformações
O aquecimento localizado da soldagem pode provocar contrações e deformações.
Para controlá-las, o planejamento deve considerar a sequência de soldagem, a fixação das peças, a distribuição dos pontos de ponteamento e o acompanhamento das dimensões ao longo da montagem.
A estratégia adequada depende do material, da geometria da junta, da espessura e das condições de instalação.
A verificação não deve ocorrer apenas no final.
Medições intermediárias podem identificar deslocamentos antes que eles afetem a montagem ou exijam correções mais complexas.
Caso seja necessário corrigir uma peça, o método deve ser definido tecnicamente para não introduzir danos, tensões indevidas ou alterações incompatíveis com o projeto.
Inspeção visual inicial
A inspeção visual inicial confirma se a junta está pronta para a soldagem.
Entre os pontos normalmente avaliados estão:
- Condição das superfícies e remoção de contaminantes;
- Presença e uniformidade do bisel;
- Folga e alinhamento entre as extremidades;
- Ausência de rebarbas, trincas ou danos nas bordas;
- Posição e qualidade dos pontos de ponteamento;
- Orientação das conexões e compatibilidade com o layout;
- Identificação da peça e registro da verificação dimensional.
Essa inspeção não substitui os ensaios não destrutivos aplicáveis após a soldagem, como líquido penetrante, ultrassom ou radiografia.
Ela atua como uma barreira preventiva, permitindo corrigir falhas de preparação antes que sejam incorporadas à junta.
A Tec Solutions atua em caldeiraria e solda industrial com processos MIG/MAG, TIG e eletrodo revestido em aço carbono, aço inox e alumínio, conforme os requisitos do projeto, atendendo instalações em Alagoas.
Avaliação técnica para fabricação de tubulação industrial
Solicite uma avaliação para fabricação de tubulação industrial e apresente as necessidades da sua instalação para definir o escopo do serviço.
Apresente desenhos, material, espessura, tipo de junta e finalidade da peça para conversar com a equipe sobre fabricação, montagem ou recuperação.
Questões práticas de fabricação de tubulação industrial
Fabricação, reparo e montagem: qual é a diferença?
Embora possam ocorrer no mesmo projeto, fabricação, reparo e montagem são atividades distintas:
- Fabricação: compreende a produção planejada de tubos, spools, dutos ou conjuntos metálicos a partir de desenhos, especificações e requisitos da aplicação. Inclui preparação, conformação, união e controles de qualidade.
- Reparo: busca recuperar a condição funcional de uma tubulação ou equipamento existente. Pode envolver substituição de trechos, correção de danos, reforços ou recuperação de juntas, sempre após a avaliação da causa e da extensão do problema.
- Montagem: corresponde ao posicionamento, alinhamento, união e fixação dos componentes no local de instalação. Pode incluir a conexão entre trechos fabricados em oficina e elementos já existentes na planta.
Essa diferença é importante porque um reparo pontual não substitui necessariamente uma solução fabricada e dimensionada para uma nova necessidade operacional.
Da mesma forma, uma tubulação previamente fabricada ainda pode exigir ajustes de campo, alinhamento, suportação e verificações antes de entrar em operação.
Separar essas etapas ajuda a reduzir incompatibilidades entre o projeto, a oficina e o local de instalação.
Pergunta frequente: como escolher o tipo correto de tubulação industrial?
A escolha começa pela definição da função da linha e do fluido que será transportado.
Em seguida, devem ser avaliadas pressão, temperatura, vazão, corrosividade, diâmetro, espessura, layout, suportação, conexões e requisitos normativos.
Também é necessário verificar se a tubulação será usada em processo, utilidades, drenagem ou combate a incêndio.
Para evitar retrabalho, o ideal é reunir plantas, fluxogramas, dados de operação, informações sobre os equipamentos conectados e requisitos de inspeção antes de solicitar a fabricação ou a montagem.
Para saber mais sobre fabricação de tubulação industrial
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA