Galeria
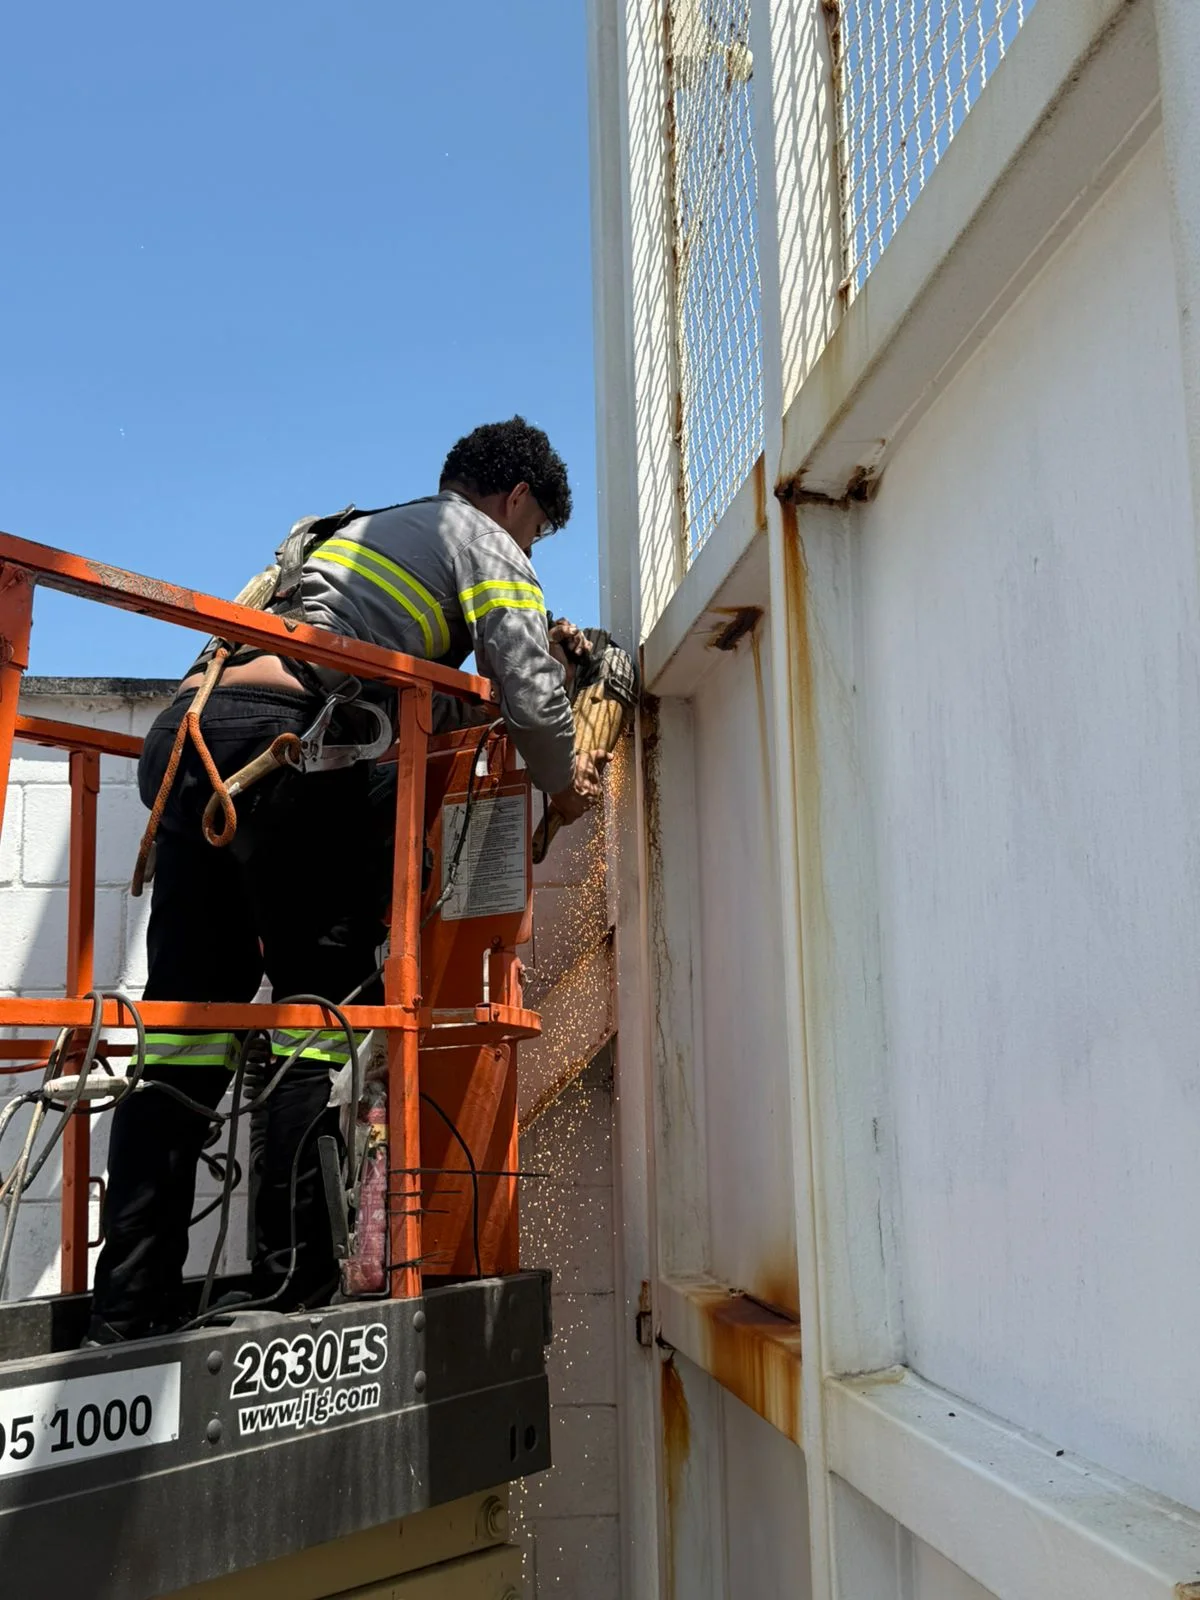
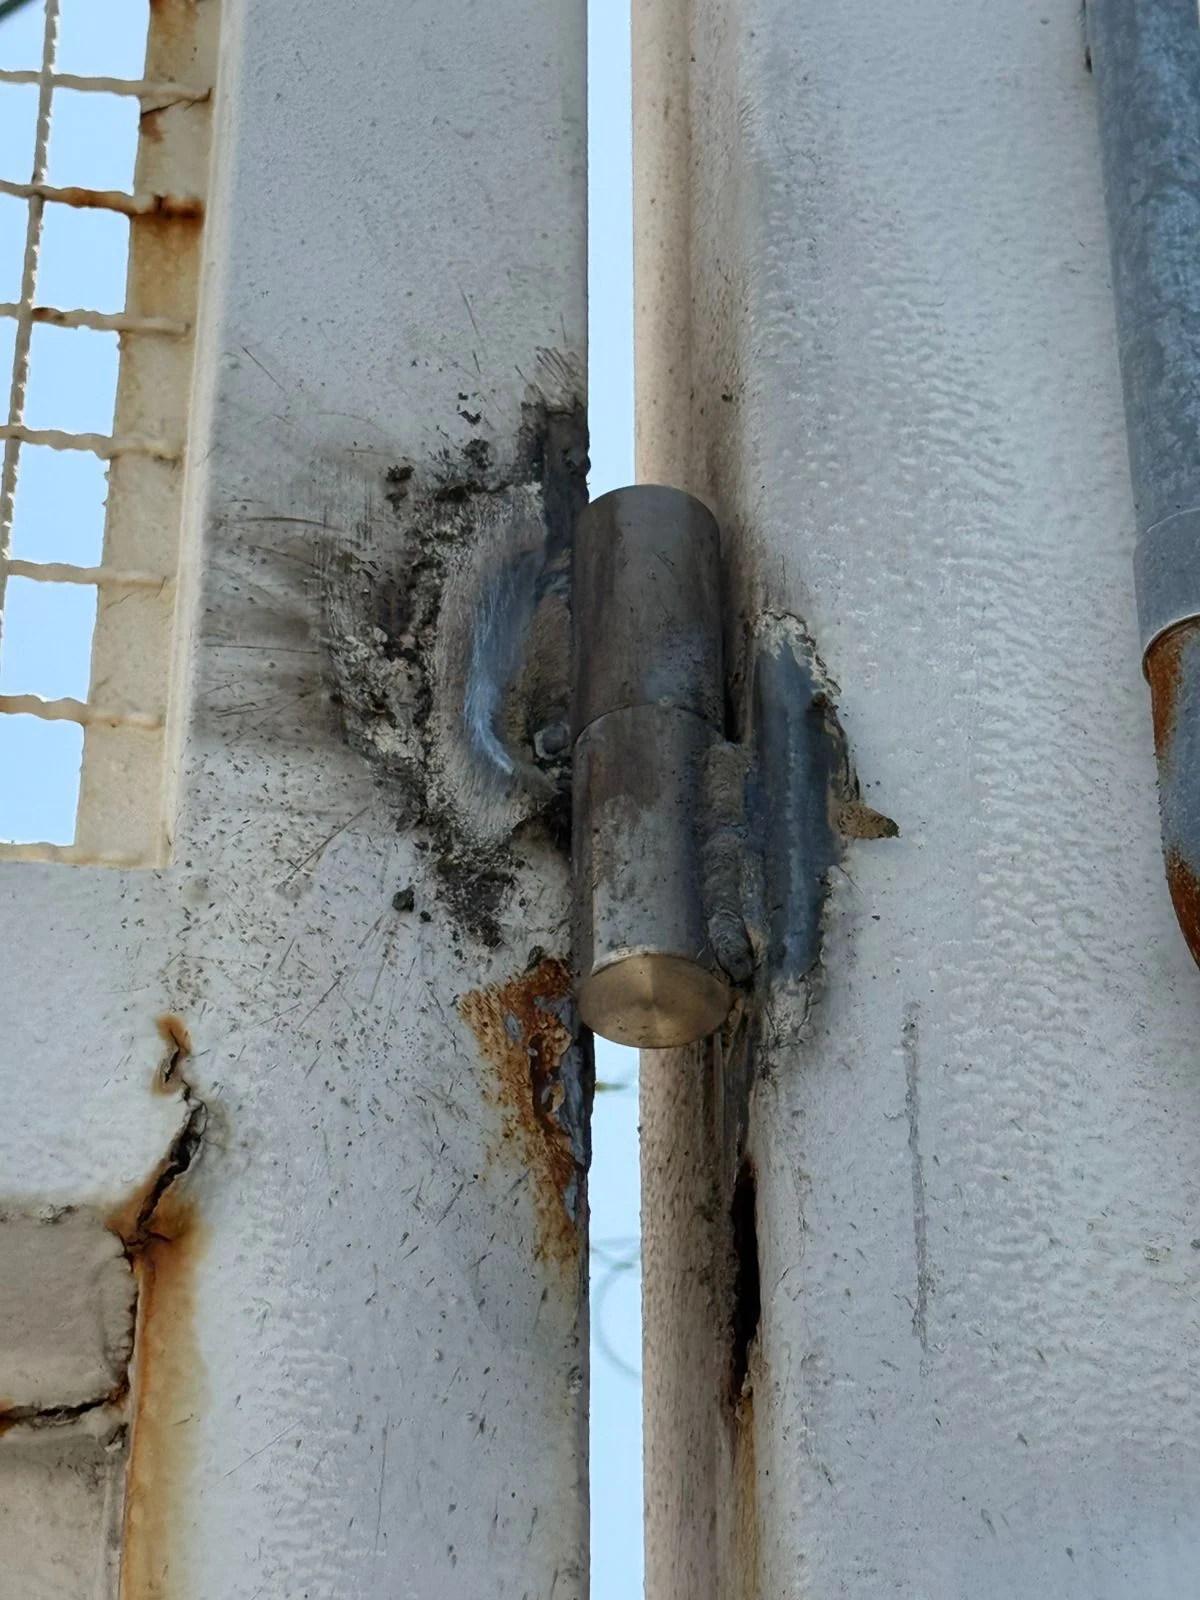
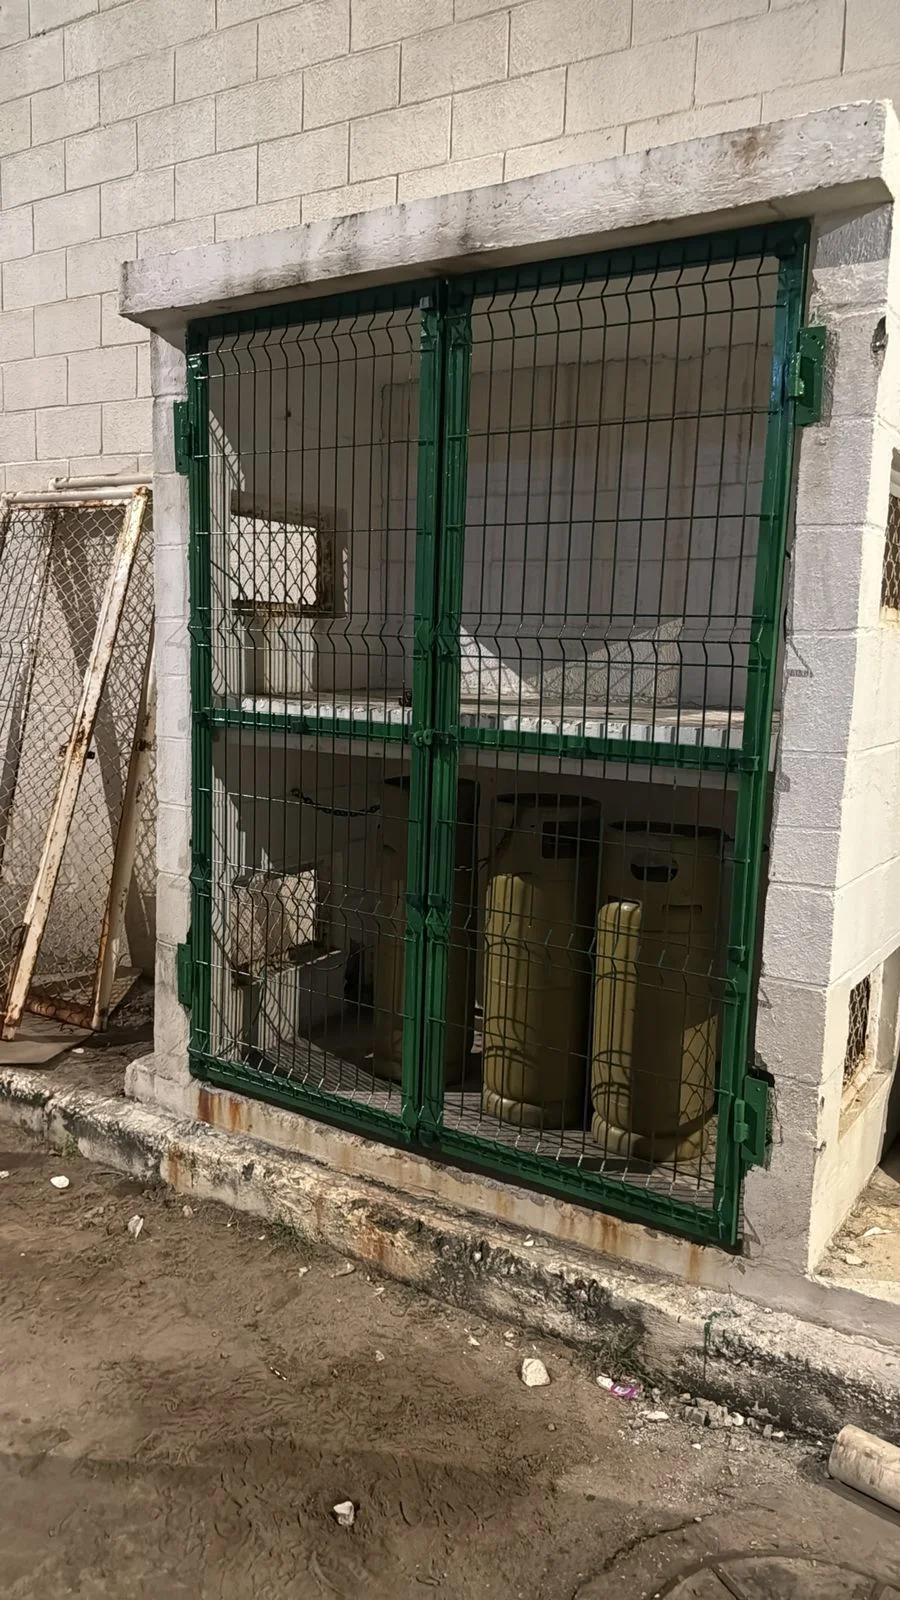
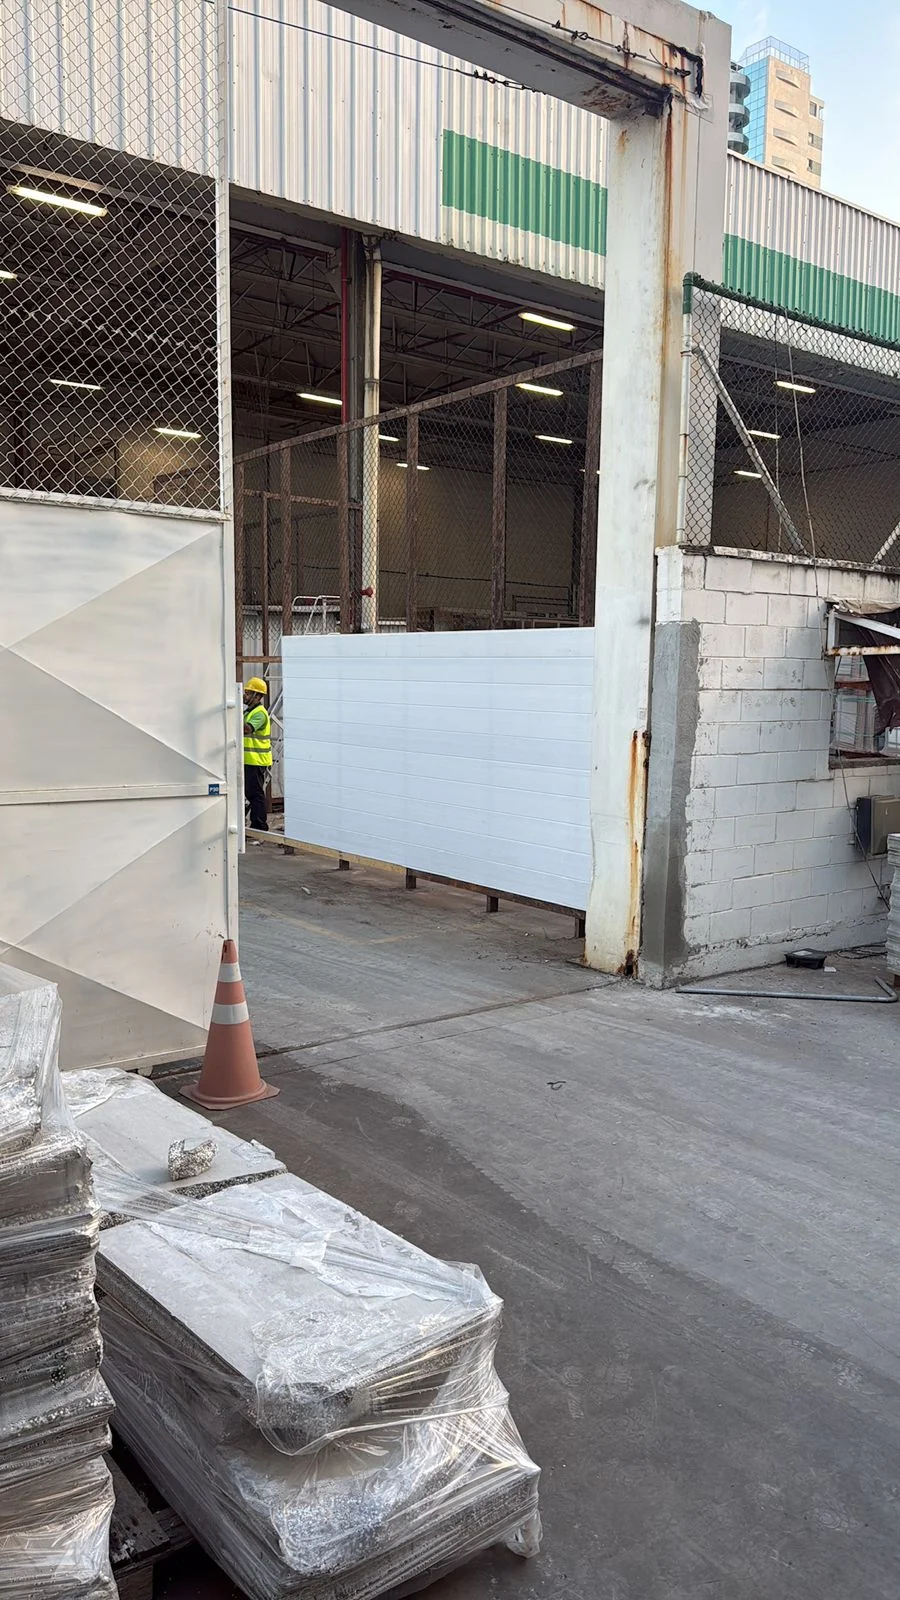
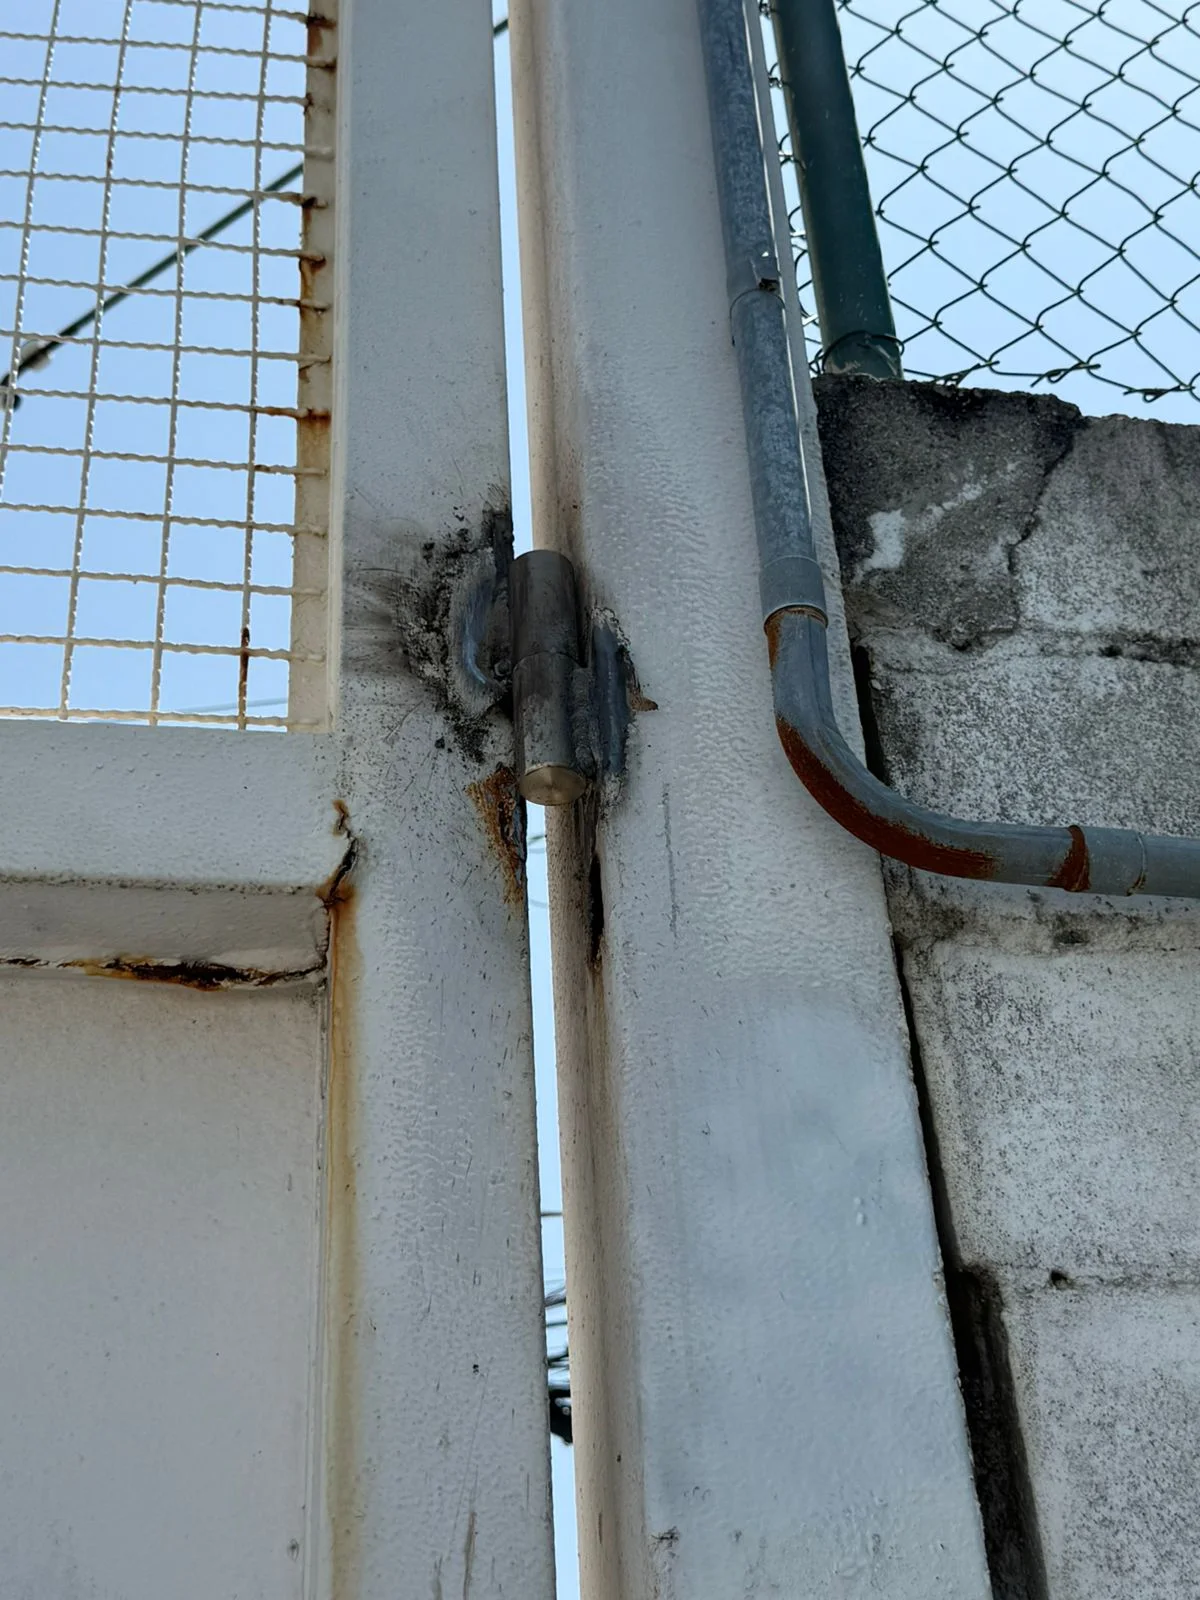
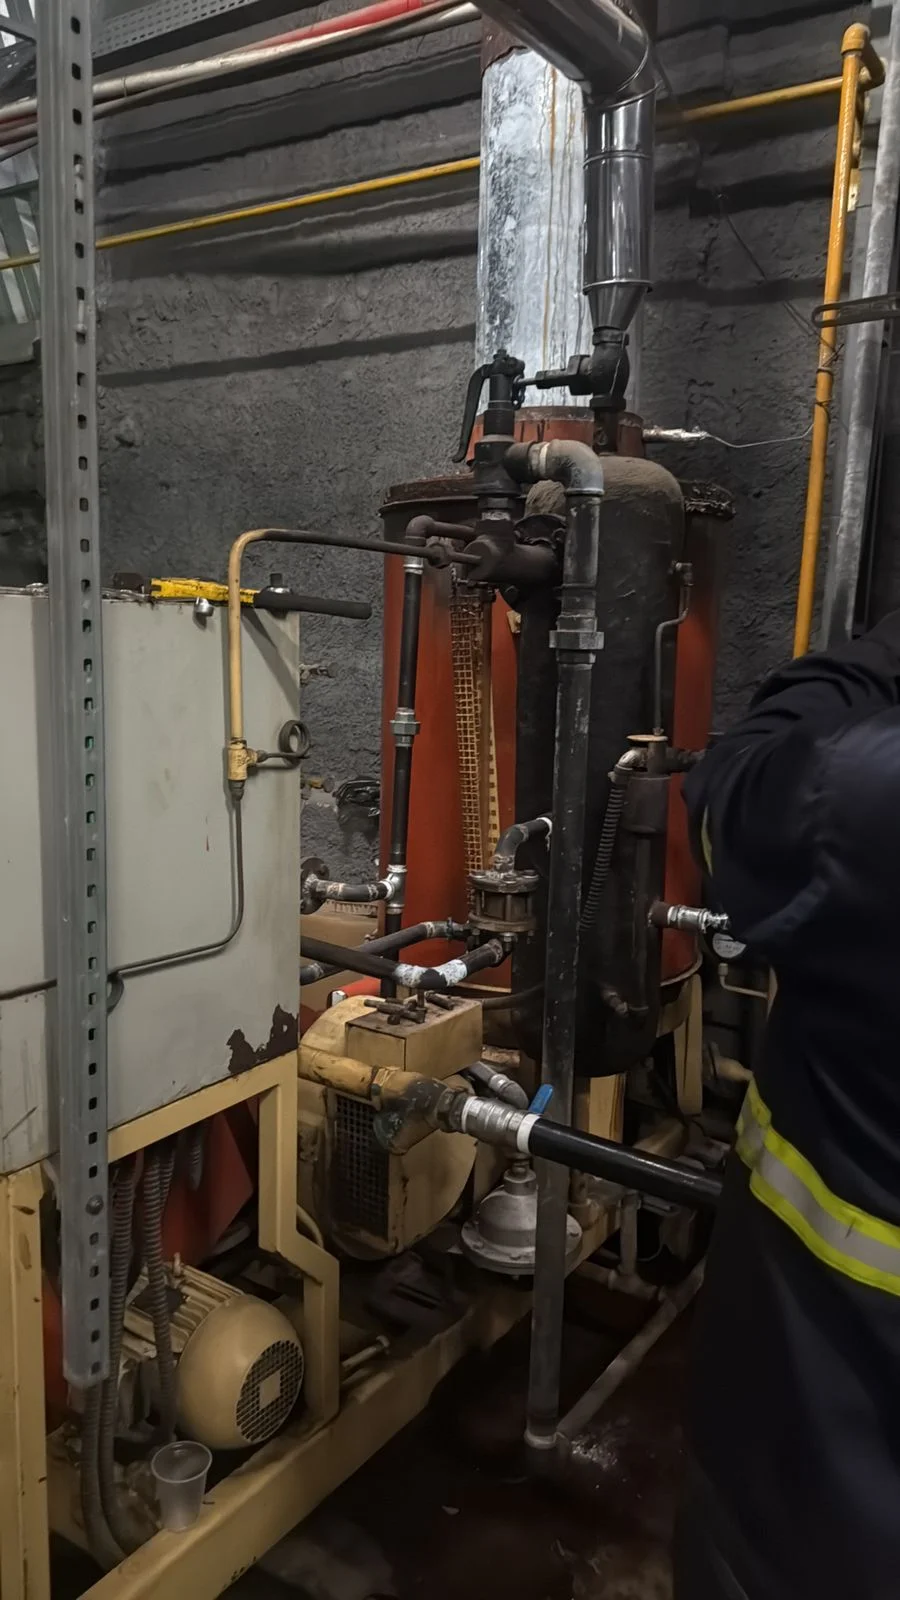
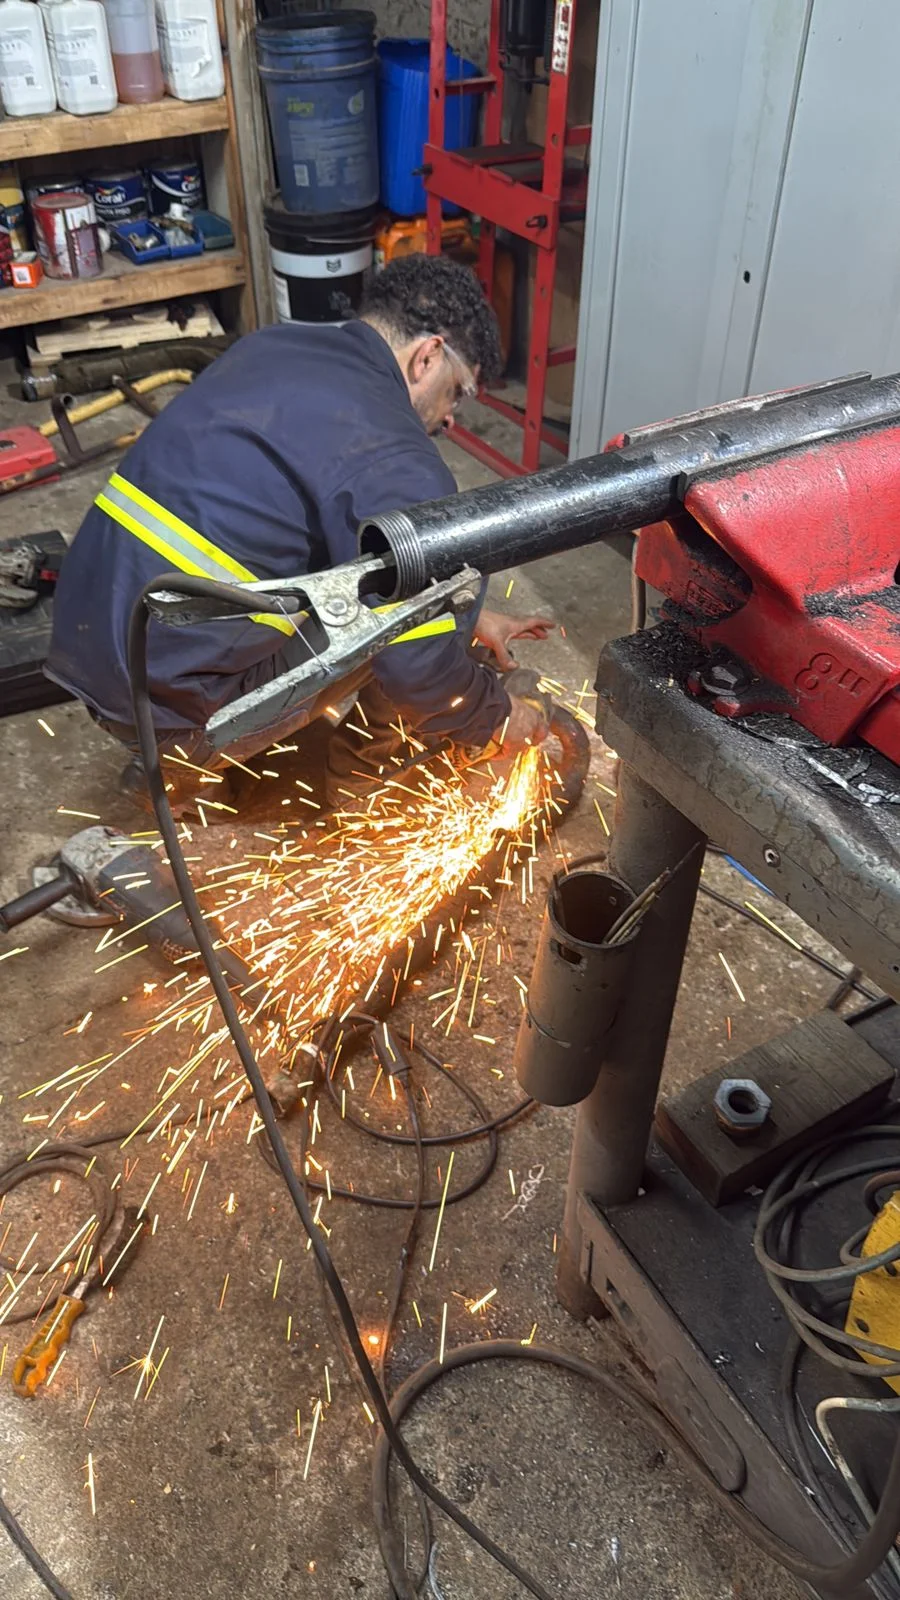
Clique nas imagens para ampliar
Fabricação de vaso de pressão: normas, materiais e segurança industrial
A fabricação de vaso de pressão é um processo industrial que envolve projeto, seleção de materiais, conformação, montagem, soldagem, inspeção e instalação de um equipamento destinado a conter fluidos sob pressão.
Mais do que unir chapas metálicas, essa atividade exige controle técnico para que o conjunto seja compatível com a aplicação prevista e com os requisitos de segurança pertinentes.
Um vaso de pressão pode ser utilizado em diferentes operações industriais para armazenar ou processar gases e líquidos pressurizados.
Sua construção considera fatores como pressão interna, temperatura, características do fluido, corrosão, espessura dos componentes e condições de operação.
Como a energia acumulada em um equipamento pressurizado pode gerar riscos em caso de falha, projeto mecânico, caldeiraria industrial e segurança do trabalho precisam ser tratados de forma integrada.
A fabricação industrial também se diferencia de um reparo pontual.
Um reparo pode recuperar uma parte danificada, enquanto a fabricação envolve definir requisitos, selecionar materiais, preparar e montar componentes, executar juntas soldadas e verificar a integridade do equipamento conforme a aplicação.
A inspeção e a instalação completam esse fluxo, ajudando a reduzir retrabalho e a identificar possíveis descontinuidades antes da entrada em operação.
A norma aplicável e os ensaios necessários dependem das características do projeto e do uso previsto.
Principais etapas do projeto e da fabricação de vasos de pressão
A fabricação de vaso de pressão começa antes do corte das chapas.
O primeiro passo é compreender a aplicação do equipamento, o fluido envolvido, as condições de operação, o local de instalação e a forma de integração com o processo industrial.
Também devem ser considerados requisitos de segurança, acesso para inspeção, necessidade de manutenção e normas técnicas aplicáveis ao projeto.
Levantamento de requisitos e definição da aplicação
A definição inicial orienta as decisões de engenharia mecânica.
Informações como pressão e temperatura de operação, volume, tipo de fluido, possibilidade de corrosão e condições ambientais ajudam a estabelecer os requisitos do vaso e de seus componentes.
A documentação técnica deve deixar claras as responsabilidades por projeto, fabricação, inspeção, transporte e montagem industrial.
Essa etapa pode reduzir alterações posteriores e contribui para que o equipamento seja compatível com a operação.
Em instalações industriais, também é importante verificar interferências, pontos de conexão, espaço disponível e condições de acesso para a instalação e futuras intervenções.
Dimensionamento, componentes e preparação das chapas
Com os requisitos definidos, o dimensionamento determina características construtivas do equipamento, como geometria, espessuras, reforços, aberturas, suportes e conexões.
A seleção dos componentes deve considerar a aplicação, os materiais especificados e os requisitos normativos pertinentes, sem separar o projeto da realidade de fabricação e montagem.
Na preparação das chapas metálicas, atividades como conferência do material, identificação, traçagem, corte e acabamento precisam seguir a documentação do projeto.
O controle dessas informações favorece a rastreabilidade e ajuda a evitar o uso incorreto de componentes ou a repetição de etapas.
Conformação, montagem e soldagem
A conformação adapta as chapas à geometria prevista, enquanto a montagem posiciona os componentes e prepara as juntas soldadas.
O alinhamento, a preparação das bordas e a sequência de montagem influenciam a estabilidade dimensional e a qualidade do conjunto.
Os procedimentos efetivos devem ser definidos conforme o projeto, o material, a espessura e os requisitos de qualificação aplicáveis.
A soldagem integra as partes do vaso e deve ser tratada como uma etapa controlada, não apenas como uma operação de união.
A escolha do processo, a execução das juntas e os registros correspondentes precisam estar alinhados às especificações técnicas e às exigências de inspeção.
Essa sequência ajuda a reduzir retrabalho e a preservar a rastreabilidade desde a matéria-prima até o equipamento montado.
A aplicabilidade de cada etapa, material, procedimento e requisito normativo deve ser avaliada para a demanda específica, considerando o equipamento e o ambiente em que será utilizado.
Materiais e processos de soldagem aplicáveis
Na fabricação de vasos de pressão e em outros projetos de caldeiraria industrial, a escolha do material e do processo de soldagem influencia diretamente a integridade das juntas, a durabilidade do equipamento e a segurança da operação.
A seleção não deve ser feita apenas pelo custo ou pela facilidade de soldagem.
É necessário considerar a pressão e a temperatura de trabalho, o fluido armazenado ou conduzido, o potencial de corrosão, a espessura das chapas, as condições de operação e os requisitos do projeto mecânico.
A compatibilidade entre o material de base, o consumível e o procedimento de soldagem também precisa ser avaliada para reduzir riscos de descontinuidades, deformações e falhas prematuras.
Em termos gerais, os principais processos informados para os serviços são:
- Soldagem MIG/MAG: utiliza alimentação contínua de arame e proteção gasosa. Pode favorecer produtividade em diferentes aplicações industriais, desde que os parâmetros, consumíveis e condições de proteção sejam adequadamente definidos.
- Soldagem TIG: emprega eletrodo de tungstênio e oferece maior controle sobre o arco e o aporte de calor. É frequentemente considerada quando o acabamento e o controle da junta são relevantes, especialmente em materiais ou regiões que exigem maior precisão.
- Eletrodo revestido: utiliza eletrodos consumíveis com revestimento e pode ser aplicado em diferentes condições de campo e montagem. O resultado depende da preparação, da conservação dos eletrodos, da técnica do soldador e da adequação do procedimento ao material.
A relação entre material e processo é essencial.
O aço carbono, por exemplo, exige atenção ao controle térmico e à possibilidade de deformações ou alterações na região soldada.
O aço inox demanda cuidados para preservar sua resistência à corrosão, enquanto o alumínio requer controle específico por suas características térmicas e metalúrgicas.
Esses aspectos devem ser definidos por avaliação técnica, sem aplicar um mesmo procedimento a todos os equipamentos.
Dessa forma, a fabricação, a reforma ou a instalação podem ser planejadas com maior rastreabilidade e menor risco de retrabalho.
Normas técnicas e requisitos de conformidade
Na fabricação de vaso de pressão, as normas técnicas orientam decisões que vão da especificação do equipamento à fabricação, à inspeção e à instalação.
Elas ajudam a definir requisitos compatíveis com a pressão, a temperatura, o fluido, os materiais e o ambiente de operação, reduzindo interpretações inadequadas e favorecendo a rastreabilidade das etapas.
A aplicação normativa não é automaticamente igual para todos os equipamentos.
O conjunto adequado depende do tipo de vaso, da finalidade, das condições de serviço, do local de instalação e das exigências legais aplicáveis.
Por isso, a análise deve ser conduzida com participação de profissionais habilitados e com responsabilidades claramente definidas entre projeto, fabricação, inspeção e montagem.
Como ASME, API e NR-13 se relacionam
A ASME reúne códigos e critérios técnicos usados como referência em diferentes atividades de engenharia, fabricação e inspeção.
Em vasos de pressão, sua aplicação deve ser definida conforme o equipamento e o escopo do projeto.
A API também pode ser relevante em determinados contextos industriais, especialmente quando o equipamento está associado a processos, instalações ou práticas específicas do setor de petróleo, gás e outras operações industriais.
A NR-13 está relacionada à segurança na operação e na gestão de determinados equipamentos e instalações que envolvem caldeiras, vasos de pressão, tubulações e tanques metálicos de armazenamento, conforme seu campo de aplicação.
Ela não substitui os critérios de projeto e fabricação: funciona em conjunto com requisitos técnicos, documentação, inspeções e medidas de controle de riscos ocupacionais.
É importante diferenciar três conceitos:
- Norma de fabricação: estabelece critérios para projeto, materiais, processos construtivos, soldagem, inspeção e documentação, conforme o escopo aplicável.
- Requisito de segurança: define controles necessários para proteger pessoas, instalações e continuidade operacional durante uso, manutenção e inspeção.
- Procedimento de qualificação: demonstra que determinado método, processo ou profissional atende aos critérios técnicos definidos para uma atividade específica.
Nesse contexto, ASME IX e AWS D1.1 podem aparecer associados à qualificação de procedimentos e soldadores, mas sua pertinência depende do tipo de junta, do material, do equipamento e do código adotado.
A simples menção a uma norma não comprova, por si só, que um equipamento específico esteja aprovado ou que todos os requisitos aplicáveis tenham sido atendidos.
Antes da fabricação ou da instalação, é recomendável confirmar qual norma se aplica, quais documentos serão entregues, quais inspeções serão realizadas e quem responderá tecnicamente por cada etapa.
Ensaios não destrutivos e controle de qualidade
Os ensaios não destrutivos (END) são métodos de inspeção usados para avaliar materiais, juntas soldadas e componentes sem danificar ou inutilizar o equipamento examinado.
Em vasos de pressão e outros conjuntos de caldeiraria industrial, eles complementam a inspeção visual e ajudam a identificar descontinuidades que podem comprometer a integridade estrutural, a contenção do fluido e a segurança da operação.
A escolha do método depende do material, do tipo de junta, da geometria da peça, do acesso disponível e dos requisitos técnicos do projeto.
Entre os procedimentos mais utilizados estão:
- Líquido penetrante: aplicado sobre superfícies não porosas para evidenciar descontinuidades abertas à superfície, como trincas ou porosidades. É útil para examinar regiões acessíveis, mas não identifica defeitos internos.
- Ultrassom: emprega ondas sonoras de alta frequência para investigar o interior do material e pode auxiliar na detecção de descontinuidades internas e na avaliação de espessura, conforme o procedimento aplicável.
- Radiografia: utiliza radiação para produzir uma imagem das condições internas do componente, permitindo analisar determinadas descontinuidades volumétricas. Sua aplicação exige planejamento, controle de segurança e profissionais habilitados.
A inspeção visual isolada pode não ser suficiente porque alguns defeitos permanecem abaixo da superfície ou são difíceis de perceber devido à geometria, ao acabamento e à posição da solda.
A combinação de métodos deve ser definida conforme a aplicação, os materiais, as juntas, os critérios de aceitação e a documentação técnica exigida.
Assim, o END não representa uma aprovação automática: seus resultados precisam ser interpretados de acordo com o projeto e os requisitos normativos pertinentes.
Essa informação deve ser relacionada à demanda específica do cliente, sem pressupor conformidade universal para qualquer equipamento.
Antes da contratação, é recomendável confirmar quais métodos serão aplicados, quais regiões serão examinadas, quais registros serão fornecidos e quais responsabilidades cabem à fabricação, à inspeção e à instalação.
Fabricação, reforma e instalação em diferentes ambientes industriais
A necessidade industrial pode envolver três frentes distintas: fabricação nova, reforma ou recuperação de equipamentos.
A fabricação parte de um projeto e de requisitos definidos para produzir uma estrutura ou componente; a reforma busca recuperar condições de uso de um equipamento existente; já a recuperação pode incluir intervenções destinadas a restabelecer sua funcionalidade e integração ao processo.
A escolha depende do estado do equipamento, da aplicação, das condições de operação e da viabilidade técnica da intervenção.
Na caldeiraria industrial, esses serviços podem abranger estruturas metálicas, dutos, tubulações industriais, tanques e outros componentes fabricados ou recuperados conforme a demanda.
A montagem industrial complementa o escopo quando é necessário posicionar, instalar ou integrar o item ao ambiente de operação.
Cada atividade requer avaliação própria das juntas, dos materiais, dos pontos de apoio, das interferências e das condições de acesso.
O planejamento deve considerar o tipo de ambiente.
Em galpões logísticos, home centers, atacarejos e shopping centers, o acesso de pessoas, equipamentos e materiais pode exigir organização da área e compatibilização com a rotina do local.
Em fábricas, a análise tende a envolver a integração com máquinas, tubulações, estruturas existentes e procedimentos de manutenção industrial.
Em todos os casos, a continuidade operacional depende de uma solução que considere segurança, circulação, interferências físicas e condições reais do equipamento.
Também é importante definir previamente as responsabilidades de projeto, fabricação, inspeção, transporte, montagem e liberação para uso.
Informações sobre dimensões, materiais, condições de operação, pontos de instalação e documentação técnica ajudam a reduzir retrabalho e orientam a escolha entre fabricar um novo componente ou recuperar o existente.
Quando aplicável, a inspeção deve acompanhar as etapas previstas para verificar a integridade estrutural e a adequação da solução.
Esse escopo se relaciona à fabricação de estruturas metálicas, dutos, tubulações industriais e à reforma ou recuperação de equipamentos.
Para avaliar uma demanda específica, é recomendável apresentar as condições do local, o equipamento envolvido e os requisitos técnicos, permitindo analisar qual combinação de fabricação, reforma e montagem industrial é adequada ao caso.
Como avaliar uma empresa de caldeiraria e solda industrial
A escolha de uma empresa de caldeiraria e solda industrial deve considerar mais do que a capacidade de executar uma solda ou fabricar uma peça.
O escopo precisa abranger engenharia mecânica, seleção de materiais, processos de fabricação, inspeção, documentação e, quando aplicável, montagem industrial.
Esse cuidado ajuda a reduzir retrabalho e a alinhar a solução às condições reais de operação.
Checklist para comparar propostas técnicas
Antes de contratar, verifique se a proposta esclarece:
- Escopo: informa se inclui projeto, fabricação, reforma, recuperação, instalação ou apenas uma etapa do serviço?
- Aplicação: considera pressão, temperatura, fluido, corrosão, dimensões, acesso ao local e integração com a operação?
- Materiais: especifica o uso de aço carbono, aço inox ou alumínio conforme os requisitos do equipamento?
- Processos: identifica se a soldagem será realizada por MIG/MAG, TIG ou eletrodo revestido e por que o processo é adequado?
- Inspeções: define a necessidade de inspeção visual e de ensaios não destrutivos, como líquido penetrante, ultrassom ou radiografia?
- Normas: indica quais referências técnicas são aplicáveis ao equipamento e ao uso previsto, sem tratar uma norma específica como universal?
- Documentação: estabelece quais registros de materiais, soldagem, inspeção e montagem serão entregues?
Uma proposta tecnicamente clara também deve separar as responsabilidades entre contratante e contratada.
É importante confirmar quem fornece desenhos e dados de processo, quem valida o dimensionamento, quem libera o equipamento para fabricação, quem acompanha a instalação e quem aprova eventuais alterações.
Pergunte quais requisitos de qualificação serão usados, quais juntas serão inspecionadas e como as não conformidades serão tratadas.
Quando o projeto exigir, a documentação pode incluir registros de rastreabilidade dos materiais, inspeções, ensaios e alterações realizadas durante a fabricação.
A referência a ASME IX e AWS D1.1 deve ser analisada conforme o tipo de junta, equipamento e norma aplicável.
Da mesma forma, ASME, API e NR-13 não substituem uma avaliação técnica do conjunto: cada referência possui finalidade e campo de aplicação próprios.
A empresa contratada deve explicar quais requisitos são pertinentes ao projeto, especialmente em equipamentos sujeitos a pressão ou inseridos em processos industriais críticos.
Fabricação, reforma e instalação
Também é necessário diferenciar uma fabricação nova de uma reforma ou recuperação.
Na fabricação, a empresa parte de requisitos e componentes definidos para produzir o equipamento ou estrutura.
Na reforma, precisa avaliar as condições existentes, o desgaste, a possibilidade de recuperação e a compatibilidade com a operação.
Já a instalação exige planejamento de acesso, movimentação, interferências, segurança do trabalho e conexão com dutos, tubulações ou demais sistemas.
Também informa contar com especialistas em Engenharia Mecânica, Engenharia Elétrica e Engenharia de Segurança do Trabalho, uma combinação relevante para demandas que envolvem fabricação e integração industrial.
Sua atuação informada abrange cidades de Alagoas, incluindo Maceió e Arapiraca.
A Tec Solutions atua em caldeiraria e solda industrial com processos MIG/MAG, TIG e eletrodo revestido em aço carbono, aço inox e alumínio, conforme os requisitos do projeto, atendendo instalações em Alagoas.
Avaliação técnica para fabricação de vaso de pressão
Solicite uma avaliação para fabricação de vaso de pressão e apresente as necessidades da sua instalação para definir o escopo do serviço.
Apresente desenhos, material, espessura, tipo de junta e finalidade da peça para conversar com a equipe sobre fabricação, montagem ou recuperação.
Questões práticas de fabricação de vaso de pressão
Quais materiais podem ser considerados?
Aço carbono, aço inox e alumínio estão entre os materiais informados para os serviços.
A escolha depende do projeto, do fluido, da temperatura, da pressão, da corrosão e das condições de fabricação e operação.
Quais ensaios podem ser solicitados?
A aplicabilidade de cada ensaio deve ser definida conforme o equipamento, o material, a junta e os requisitos técnicos do projeto.
A empresa deve fornecer apenas a fabricação?
Não necessariamente.
A contratação pode incluir fabricação, reforma, recuperação e instalação.
O escopo deve ser confirmado previamente para evitar lacunas de responsabilidade entre engenharia, produção e montagem.
Como avaliar uma empresa para uma demanda específica?
Compare a clareza do escopo, a experiência técnica declarada, os materiais e processos disponíveis, as qualificações dos soldadores, os ensaios previstos e a documentação aplicável.
Assim, a análise pode ser direcionada sem substituir o projeto e a validação técnica necessários.
Para saber mais sobre fabricação de vaso de pressão
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA