Galeria
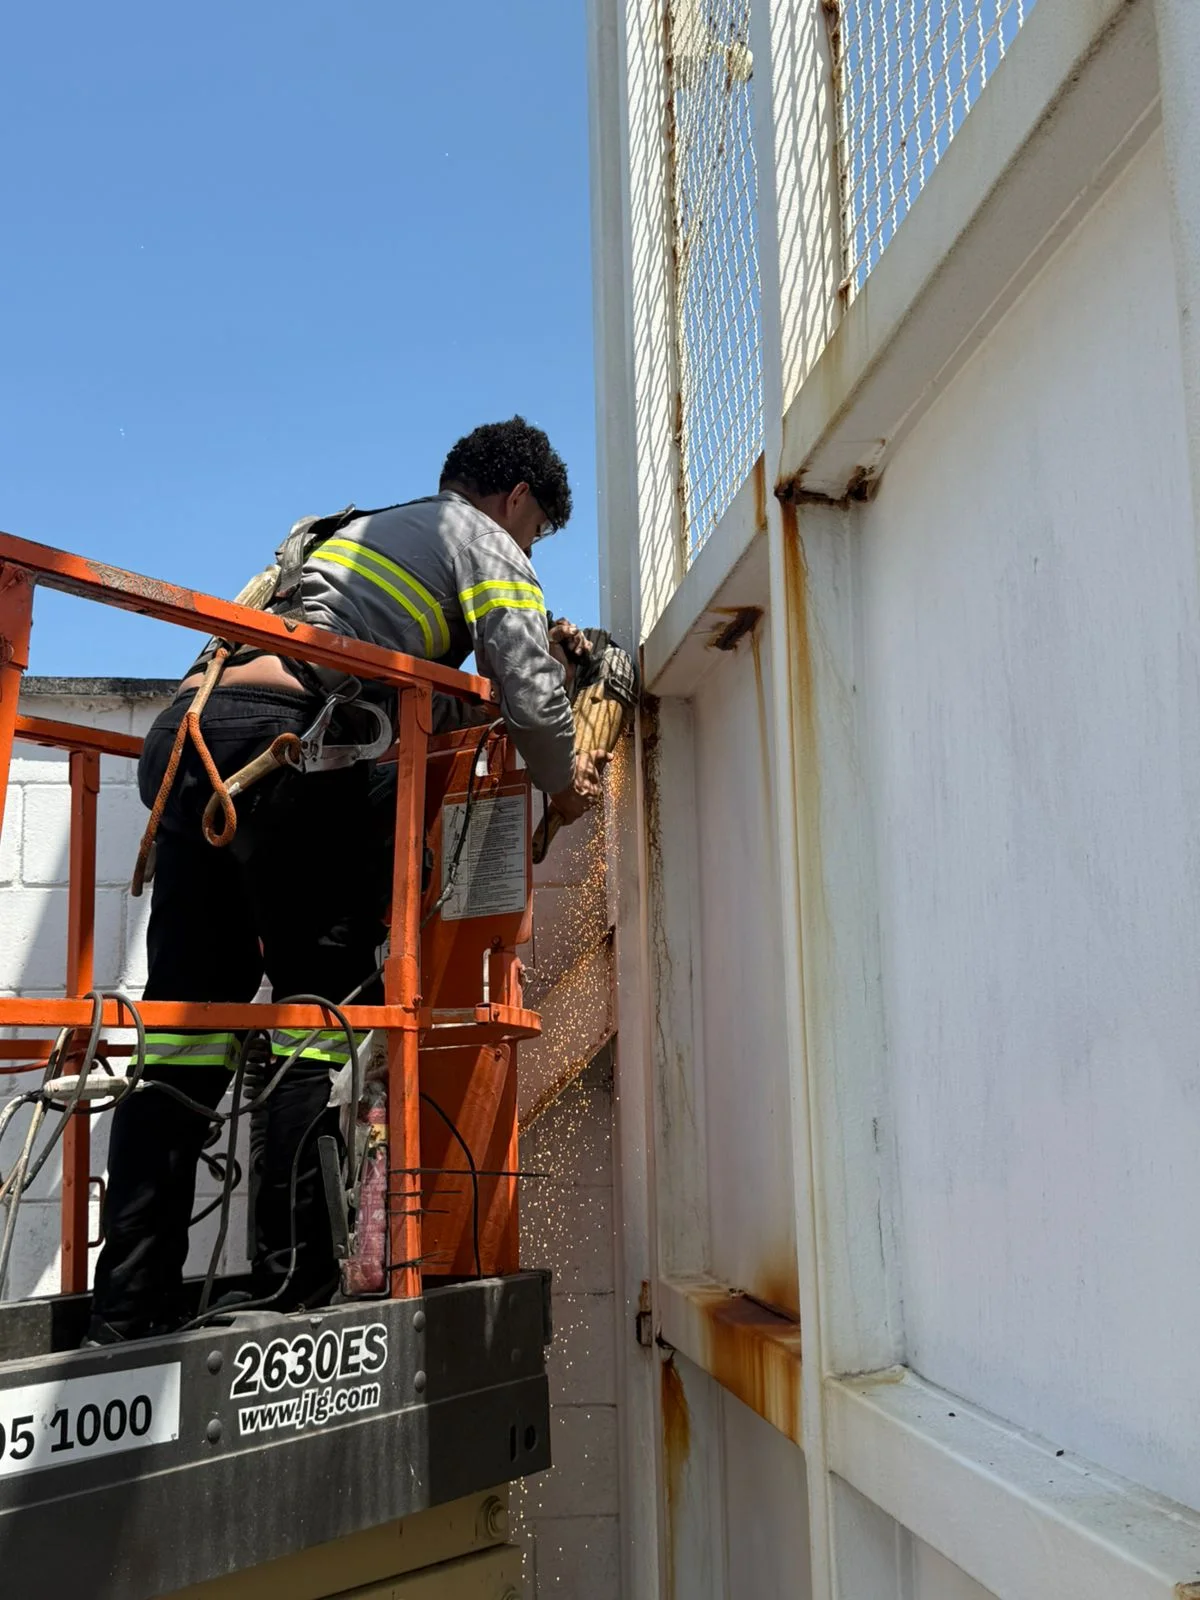
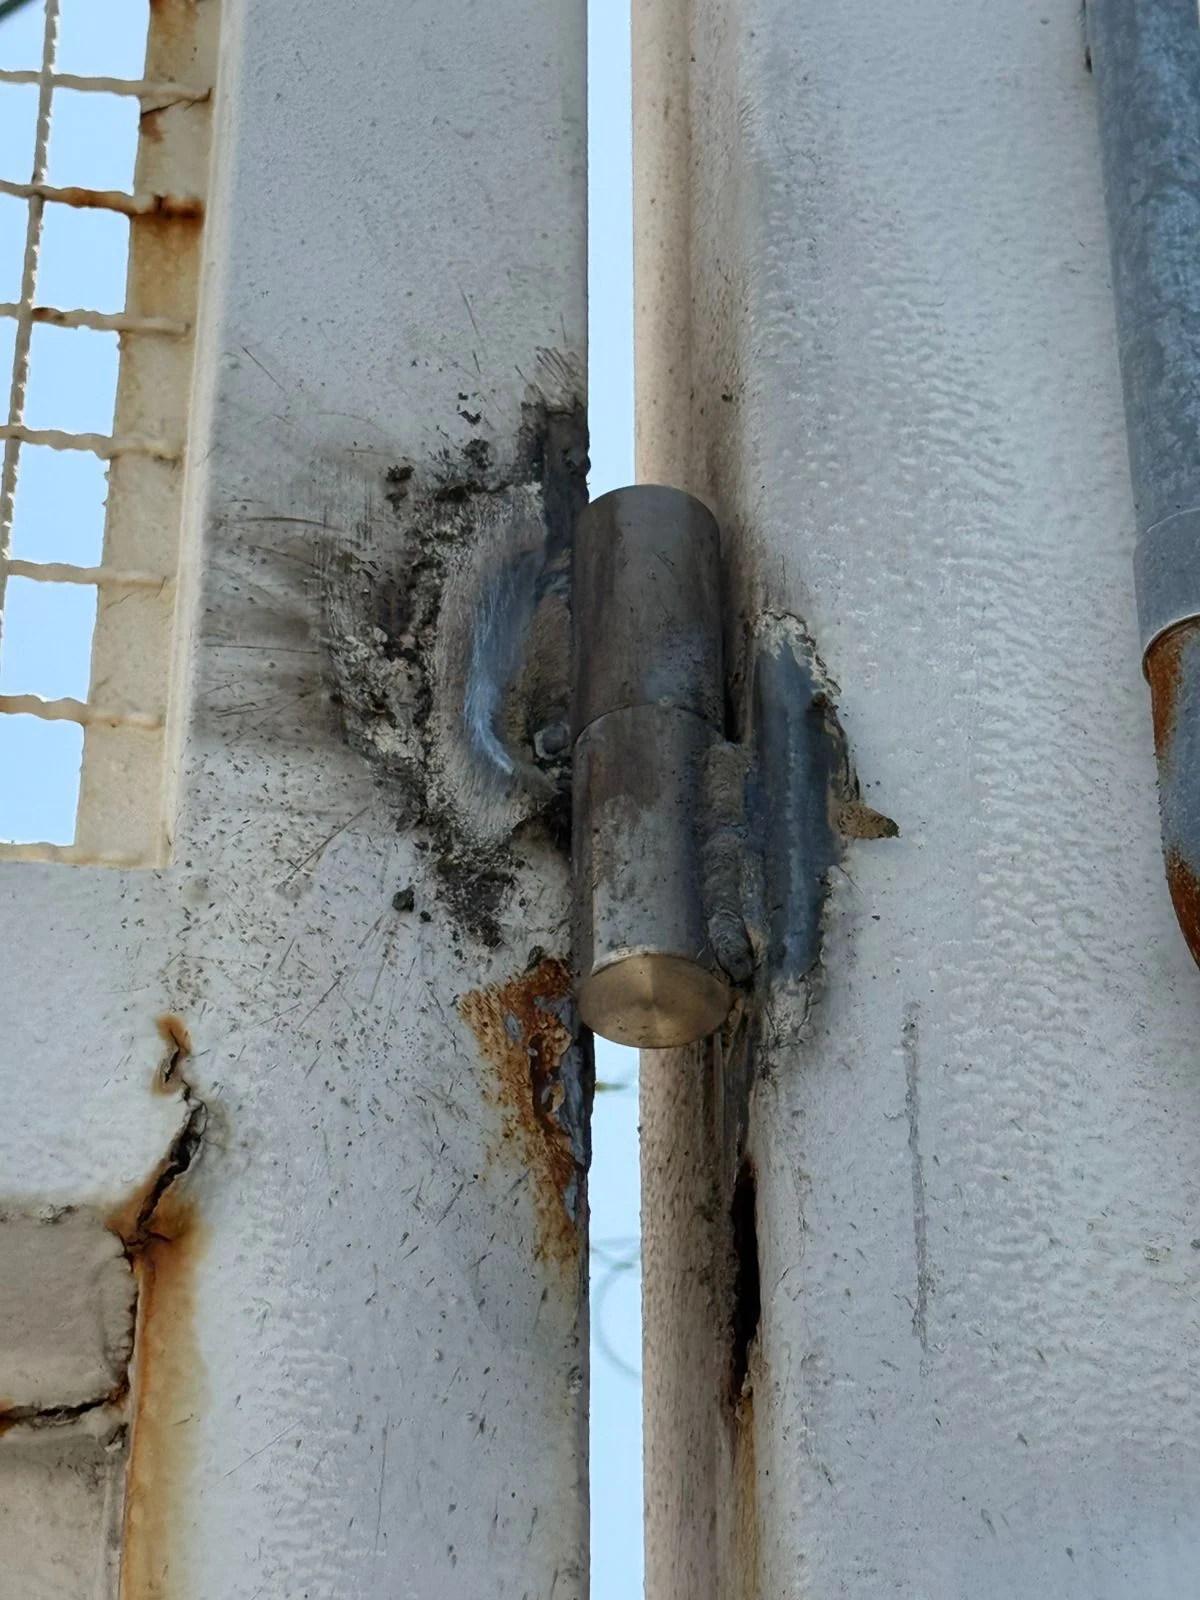
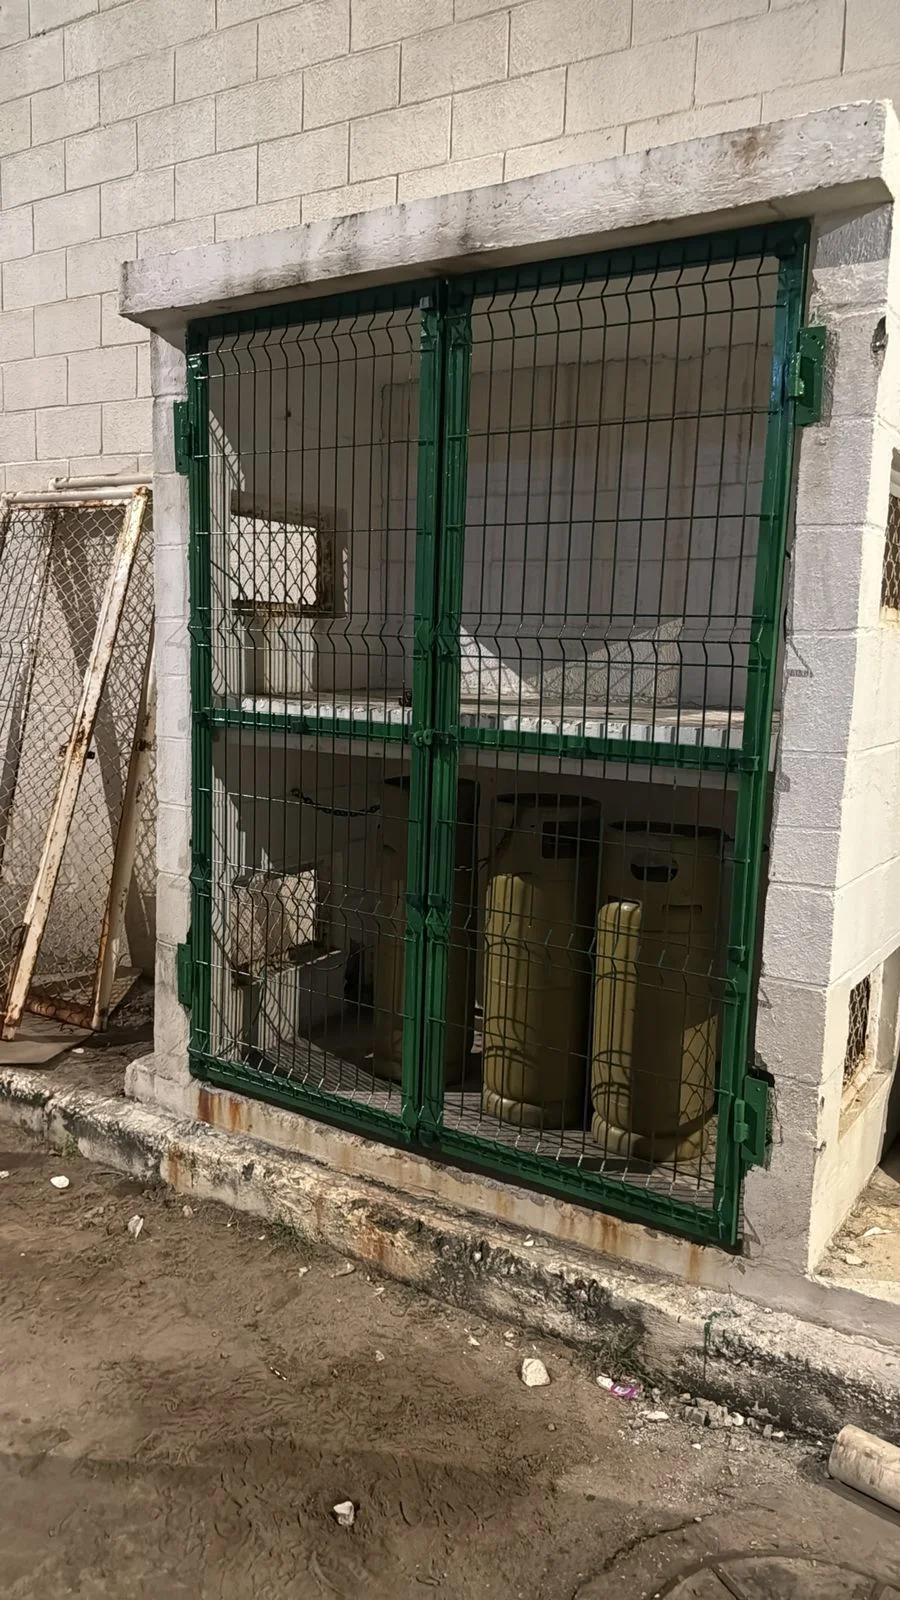
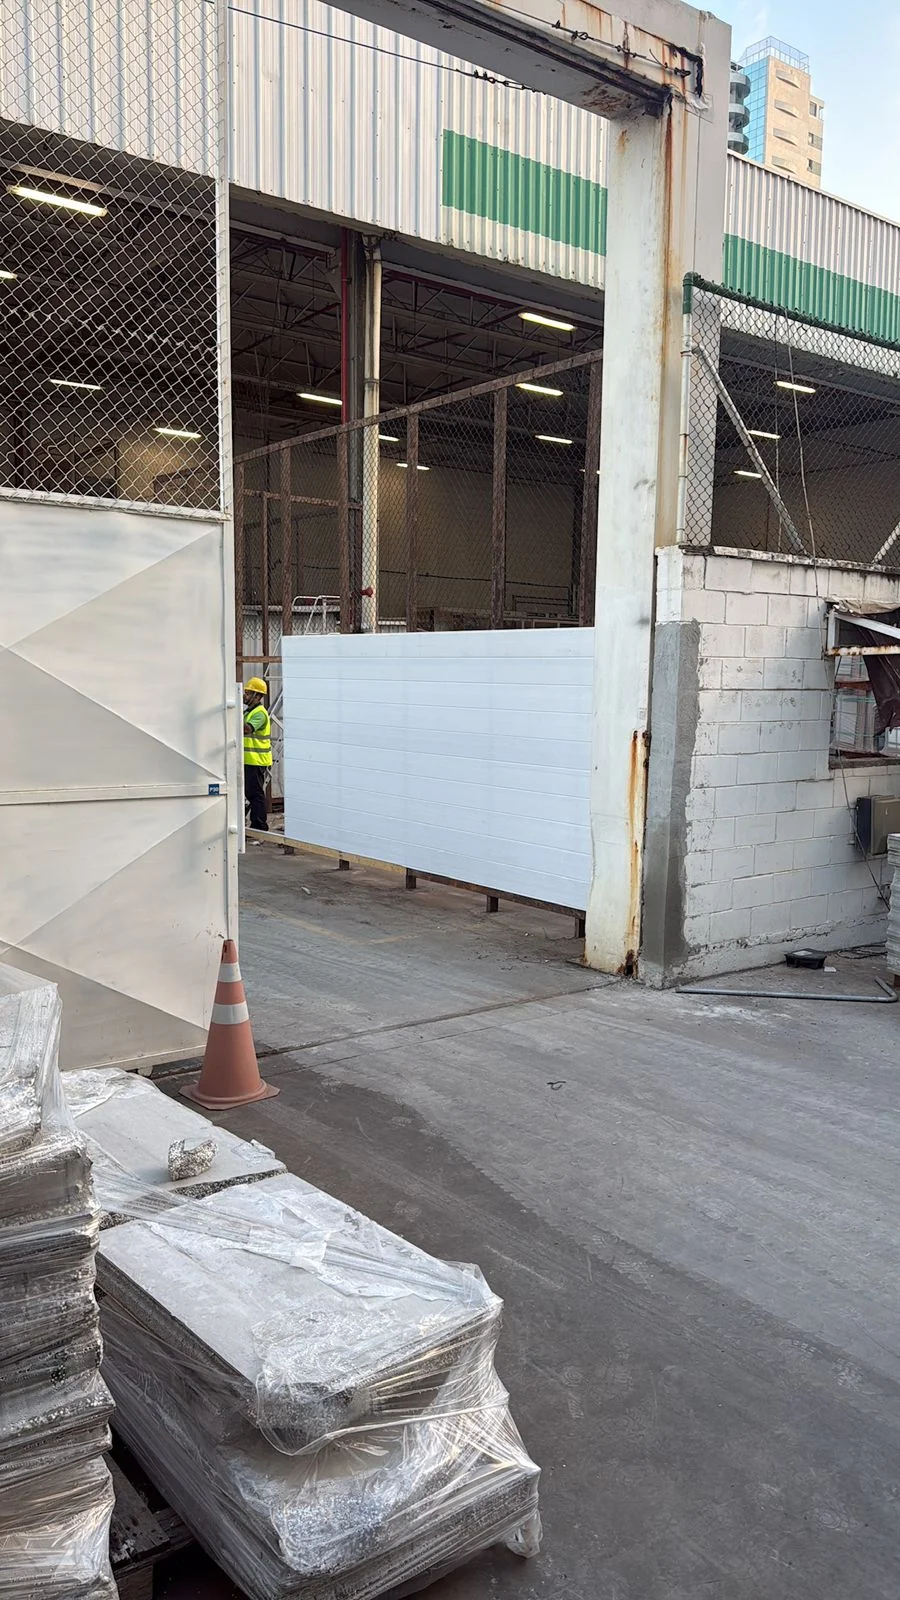
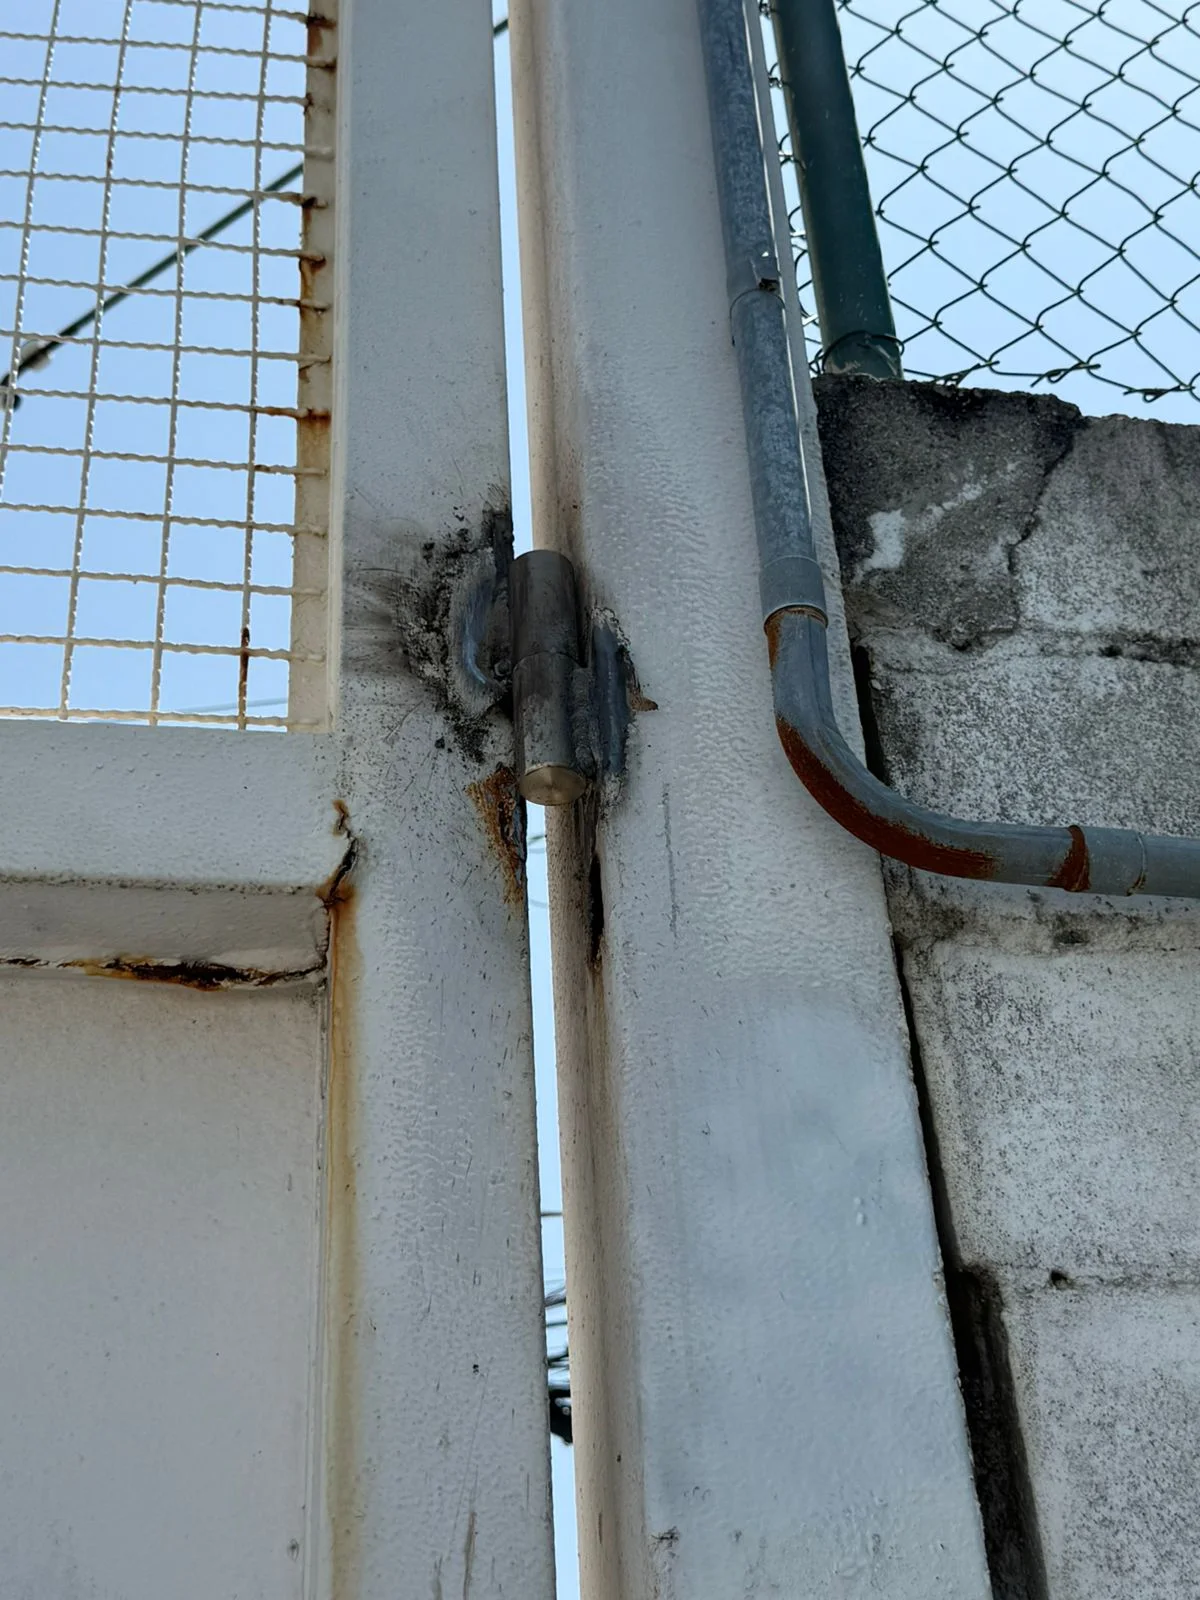
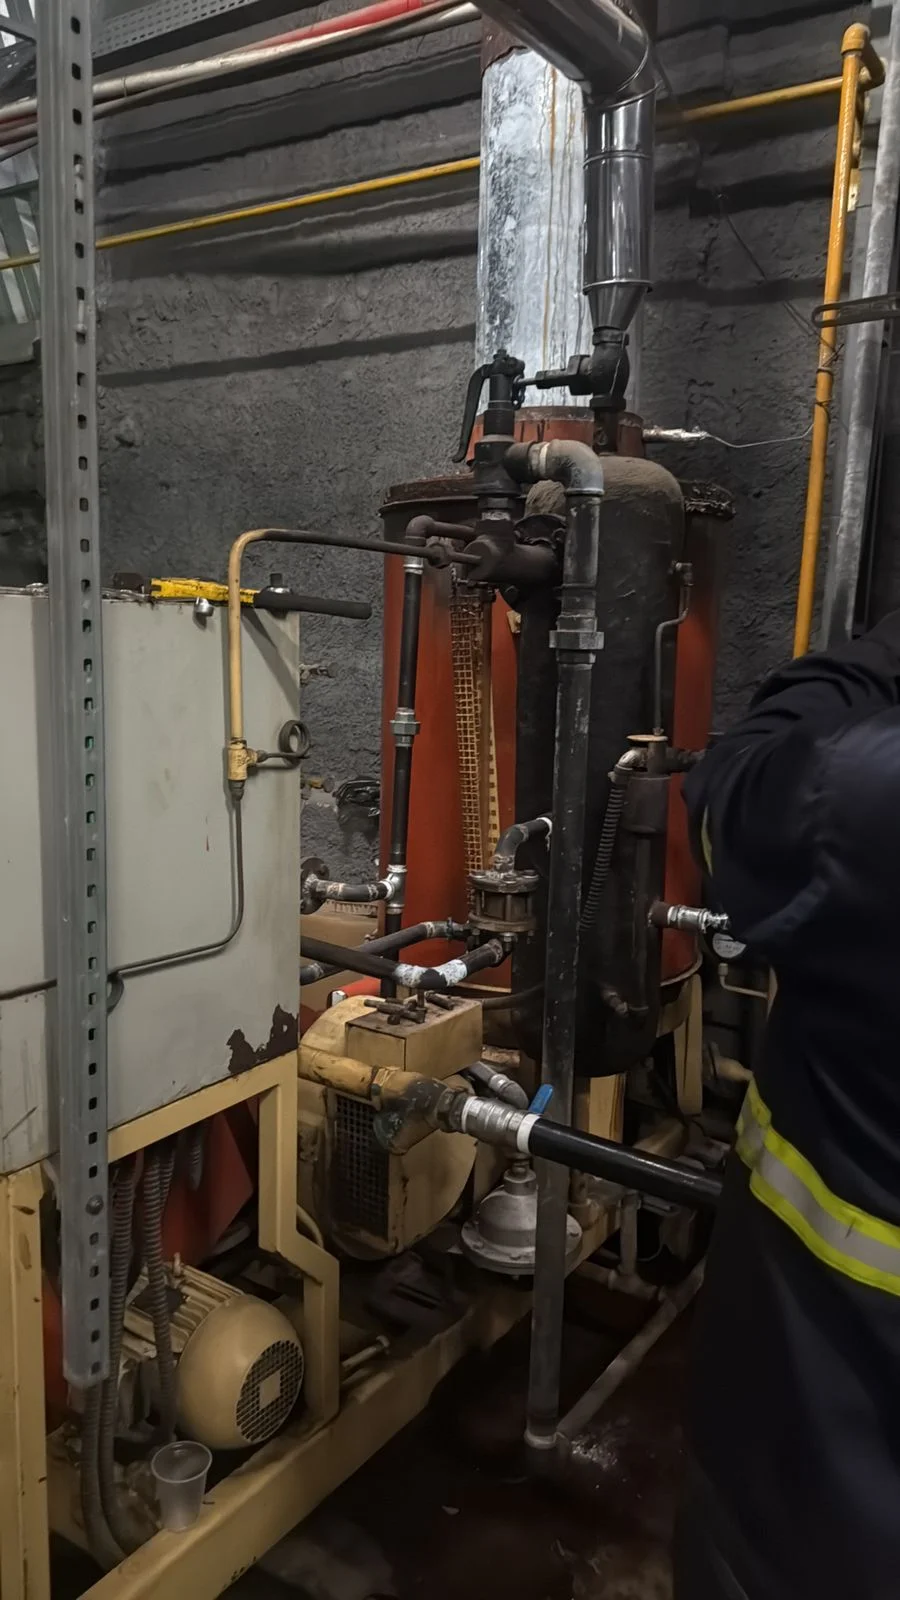
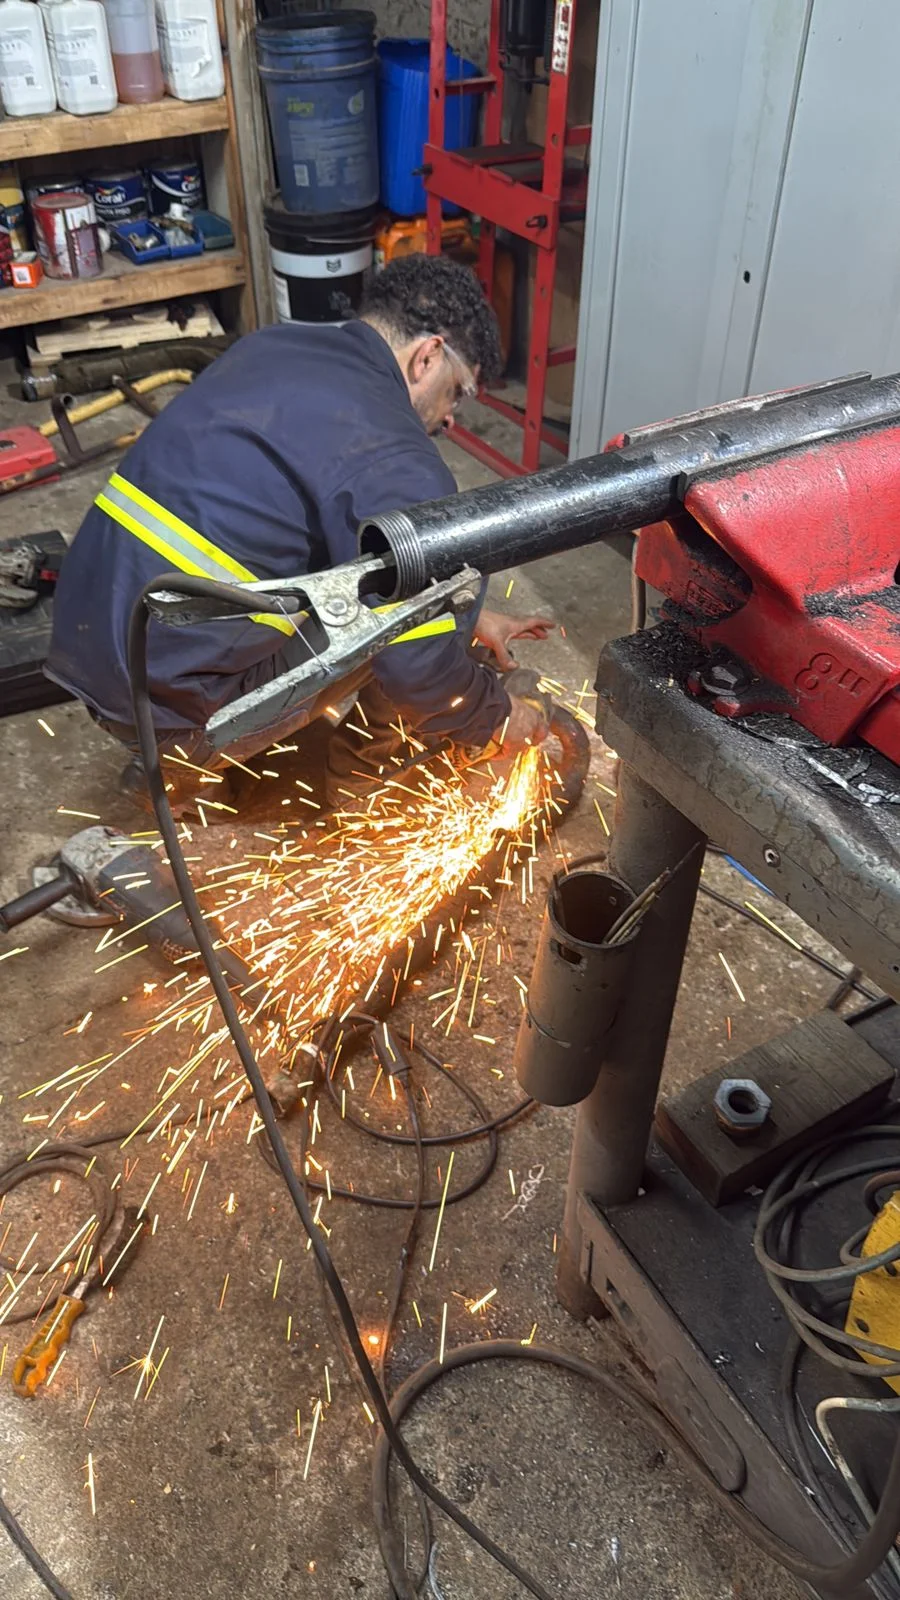
Clique nas imagens para ampliar
O que é processo de solda e como ele funciona
O processo de solda deve ser escolhido conforme o material, a espessura, a geometria da junta e os requisitos do componente, relacionando preparação, execução e inspeção da união.
A preparação é essencial porque contaminantes, desalinhamentos, folgas inadequadas e bordas mal configuradas podem favorecer porosidade, falta de fusão, trincas e deformações.
A escolha da junta e a sequência de passes também influenciam a penetração, a resistência e o controle das tensões geradas pelo aquecimento e pelo resfriamento.
Entre os processos mais utilizados está o MIG/MAG, que emprega um arame contínuo como eletrodo e um gás de proteção.
O TIG utiliza um eletrodo de tungstênio não consumível e oferece elevado controle sobre o arco, sendo associado a trabalhos que exigem acabamento e precisão.
Já o eletrodo revestido utiliza varetas consumíveis e se destaca pela versatilidade em diferentes posições e condições de campo.
A seleção não deve ser feita apenas pelo nome do processo.
Material, espessura, tipo de junta, posição de soldagem, acesso à área, produtividade desejada e condições do ambiente precisam ser avaliados em conjunto.
Em aplicações industriais de caldeiraria, estruturas, tubulações e recuperação de equipamentos, essa análise ajuda a definir uma execução compatível com os requisitos técnicos do projeto.
Principais processos de soldagem e suas aplicações
A escolha do processo de solda depende do material, da espessura, da geometria da junta, da posição de execução, do nível de acabamento desejado e das condições do ambiente.
Não existe uma técnica universalmente superior: a decisão deve considerar o projeto, os requisitos de produtividade, o controle térmico e os critérios de inspeção aplicáveis.
MIG/MAG
Nos processos MIG e MAG, um arame-eletrodo contínuo é alimentado mecanicamente até a região da junta, enquanto um gás de proteção pode reduzir a interação do banho de fusão com o ambiente.
No MIG, utiliza-se gás inerte; no MAG, gás ativo ou mistura gasosa adequada ao material e à aplicação.
A alimentação contínua favorece produtividade e regularidade, sendo comum em estruturas metálicas, fabricação industrial e operações que exigem maior velocidade de deposição.
A seleção dos parâmetros deve considerar diâmetro do arame, intensidade de corrente, tensão, velocidade de alimentação e vazão do gás.
Regulagens inadequadas podem causar porosidade, falta de fusão, excesso de respingos ou distorções térmicas.
TIG
O processo TIG utiliza um eletrodo de tungstênio não consumível e gás de proteção, permitindo controlar com precisão o arco e o aporte térmico.
Pode ser indicado quando o acabamento, a estabilidade e o controle da poça de fusão são prioritários.
É utilizado em aplicações com aço inoxidável, alumínio e outros metais compatíveis, especialmente quando a qualidade visual e a precisão da junta são relevantes.
Por exigir maior controle manual e apresentar menor velocidade de deposição em determinadas condições, o TIG deve ser escolhido considerando produtividade, espessura, acessibilidade e nível de acabamento esperado.
A preparação da junta e a limpeza das superfícies têm influência direta na estabilidade do processo.
Eletrodo revestido
Na soldagem por eletrodo revestido, o consumível possui um revestimento que contribui para a proteção da poça e para a formação da escória.
O método é versátil e pode ser utilizado em diferentes posições e ambientes, inclusive onde a movimentação de equipamentos é limitada.
Por isso, é frequente em montagens, manutenções, reparos e intervenções em campo.
A escolha do eletrodo deve levar em conta o metal de base, a posição de soldagem, a resistência requerida e as condições de armazenamento do consumível.
A remoção da escória entre passes e o controle da sequência de execução são importantes para reduzir descontinuidades.
Critérios de seleção e automação
Antes de definir a técnica, é necessário avaliar:
- Tipo de material e compatibilidade do consumível;
- Espessura e preparação da junta;
- Posição de soldagem e acesso à região;
- Necessidade de acabamento, penetração e produtividade;
- Condições ambientais e possibilidade de proteção gasosa;
- Requisitos de inspeção e documentação do projeto.
Em linhas de produção, equipamentos automatizados e sistemas de controle computadorizado podem auxiliar na repetibilidade da velocidade, do deslocamento e dos parâmetros.
Ainda assim, a automação não substitui a definição correta do procedimento, a preparação adequada da junta e o acompanhamento por profissionais qualificados.
A aplicação do método adequado deve ser definida conforme as características de cada projeto e as condições reais de execução.
Materiais, inspeção e normas de qualidade
A escolha do material e o controle da execução influenciam diretamente a segurança, a durabilidade e o desempenho de uma junta soldada.
Em aplicações industriais, aço carbono, aço inox e alumínio apresentam comportamentos distintos durante o aquecimento, a fusão e o resfriamento.
Por isso, o processo deve considerar a composição do material, a espessura da chapa, o tipo de junta e as condições de serviço do equipamento ou da estrutura.
O aço carbono é amplamente utilizado em estruturas metálicas, dutos, tubulações e equipamentos industriais.
O aço inox exige atenção ao controle térmico e à preservação de sua resistência à corrosão.
Já o alumínio possui características próprias de condução de calor e formação de óxidos, demandando preparação e parâmetros compatíveis.
A espessura também interfere na energia necessária, na possibilidade de deformações e na sequência de passes.
Antes da soldagem, a preparação pode envolver limpeza, remoção de contaminantes, ajuste das peças, definição do chanfro e verificação do alinhamento da junta.
A inspeção complementa a avaliação visual e ajuda a identificar descontinuidades sem necessariamente danificar o componente.
O ensaio por líquido penetrante é aplicado para revelar indicações superficiais em materiais não porosos.
O ultrassom permite investigar descontinuidades internas por meio da propagação de ondas sonoras, enquanto a radiografia utiliza radiação para produzir uma imagem que pode evidenciar características internas da solda.
A escolha do método depende do material, da geometria, da acessibilidade, do nível de criticidade e dos requisitos definidos para o projeto.
A qualificação dos soldadores é outro elemento importante do controle de qualidade.
Ela busca demonstrar que o profissional consegue executar juntas dentro de determinados parâmetros e condições de trabalho.
As variáveis avaliadas podem incluir processo utilizado, material, espessura, posição e tipo de junta.
As normas devem ser interpretadas conforme a aplicação e a responsabilidade técnica do projeto.
A ASME IX é uma referência educacional relacionada à qualificação de procedimentos e profissionais de soldagem; a AWS D1.1 é associada à soldagem de estruturas de aço; e os códigos ASME e API podem estabelecer requisitos para fabricação, inspeção ou integridade de determinados equipamentos e instalações.
Para vasos de pressão, a NR-13 integra o conjunto de requisitos brasileiros relacionados à segurança e à operação desses equipamentos.
A aplicação correta não consiste apenas em citar uma norma, mas em definir critérios documentados, registros de inspeção, materiais compatíveis e responsabilidades técnicas.
A definição final dos controles deve ocorrer de acordo com as características e exigências de cada projeto.
A soldagem industrial envolve calor, energia elétrica, fumos metálicos, radiação, projeção de partículas, ruído e movimentação de cargas.
Por isso, a execução deve ser planejada por profissionais qualificados, com avaliação dos riscos, isolamento da área, ventilação adequada, proteção contra incêndio e uso de equipamentos de proteção individual e coletiva compatíveis com a atividade.
Também é necessário verificar as condições do equipamento, a preparação da junta, a presença de materiais combustíveis e os procedimentos aplicáveis ao ambiente de trabalho.
Em aplicações industriais, a caldeiraria e a solda podem ser utilizadas na fabricação e montagem de estruturas metálicas, tanques, vasos de pressão, dutos e tubulações.
Também podem fazer parte de projetos de reforma e recuperação de equipamentos, desde que a solução seja definida a partir da condição do componente, do material, das cargas envolvidas e dos requisitos de inspeção.
Em vasos de pressão e em outras instalações regulamentadas, a avaliação deve considerar as normas técnicas e os requisitos legais aplicáveis, incluindo referências como ASME, API e NR-13 quando pertinentes ao projeto.
A escolha do processo de solda não deve ser feita apenas pela disponibilidade do equipamento.
MIG/MAG costuma ser considerado quando se busca produtividade e alimentação contínua do arame; TIG é valorizado pelo maior controle do arco e pelo acabamento em aplicações compatíveis; já o eletrodo revestido pode ser útil em diferentes posições e ambientes, conforme o procedimento definido.
Material, espessura, posição de soldagem, acesso à junta, nível de acabamento, produtividade e condições do local influenciam a decisão.
A Tec Solutions atua em caldeiraria e solda industrial com processos MIG/MAG, TIG e eletrodo revestido em aço carbono, aço inox e alumínio, conforme os requisitos do projeto, atendendo instalações em Alagoas.
Avaliação técnica para processo de solda
Solicite uma avaliação para processo de solda e apresente as necessidades da sua instalação para definir o escopo do serviço.
Apresente desenhos, material, espessura, tipo de junta e finalidade da peça para conversar com a equipe sobre fabricação, montagem ou recuperação.
Questões práticas de processo de solda
Qual é a diferença entre MIG e MAG?
A diferença está principalmente no gás de proteção utilizado.
O processo MIG emprega gás inerte, enquanto o MAG utiliza gás ativo ou mistura com participação ativa na proteção do arco.
A seleção depende do material, do procedimento e dos requisitos do projeto.
Quando o TIG pode ser mais adequado?
O TIG pode ser indicado quando o controle do arco, a precisão e a qualidade visual da junta são fatores relevantes.
A adequação, porém, depende do material, da espessura, da posição e da produtividade esperada.
A avaliação técnica deve definir se esse processo atende às condições reais de fabricação ou manutenção.
O eletrodo revestido serve para qualquer aplicação?
Não.
Embora seja um processo versátil, sua aplicação depende do tipo de eletrodo, do material, da espessura, da posição, do acesso e das condições de execução.
Um procedimento inadequado pode gerar descontinuidades, deformações ou necessidade de retrabalho.
Como a inspeção verifica a qualidade da solda?
Além da inspeção visual e dimensional, podem ser empregados ensaios não destrutivos, como líquido penetrante, ultrassom e radiografia.
O método deve ser selecionado conforme o material, o tipo de junta, a geometria, o nível de criticidade e os critérios previstos no projeto ou na norma aplicável.
O que deve ser analisado antes de solicitar um serviço?
É importante reunir informações sobre o equipamento ou a estrutura, material conhecido, dimensões, espessuras, finalidade, condições de acesso, local de execução e necessidade de fabricação, instalação, reforma ou recuperação.
Uma avaliação técnica permite definir o processo, os controles de segurança, os ensaios e os requisitos normativos sem presumir uma solução antes da análise.
Para estruturas, tanques, vasos de pressão, dutos, tubulações ou equipamentos que demandem reforma e recuperação, a contratação deve ser precedida de avaliação técnica e definição dos requisitos aplicáveis.
O processo de solda é um método de união permanente que utiliza calor, pressão ou a combinação desses fatores para integrar duas ou mais peças.
Em muitos casos, acrescenta-se um material de adição para preencher a junta e formar uma ligação contínua após o resfriamento.
Diferentemente de parafusos, grampos e outros métodos de fixação mecânica, a soldagem altera localmente os materiais e não depende apenas de componentes removíveis.
Embora pareça concentrada no arco elétrico ou na chama, a soldagem começa antes da execução.
O resultado depende de uma sequência controlada:
Para saber mais sobre processo de solda
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Maceió
- arapiraca
- ÁGUA BRANCA
- ANADIA
- ATALAIA
- BARRA DE SANTO ANTÔNIO
- BARRA DE SÃO MIGUEL
- BATALHA
- BELÉM
- BELO MONTE
- BOCA DA MATA
- BRANQUINHA
- CACIMBINHAS
- CAJUEIRO
- CAMPESTRE
- CAMPO ALEGRE
- CAMPO GRANDE
- CANAPÍ
- CAPELA
- CARNEIROS
- CHÃ PRETA
- COITÉ DO NÓIA
- COLÔNIA LEOPOLDINA
- COQUEIRO SECO
- CORURIPE
- CRAÍBAS
- DELMIRO GOUVEIA
- DOIS RIACHOS
- ESTRELA DE ALAGOAS
- FEIRA GRANDE
- FELIZ DESERTO
- FLEXEIRAS
- GIRAU DO PONCIANO
- IBATEGUARA
- IGACÍ
- IGREJA NOVA
- INHAPÍ
- JACARÉ DOS HOMENS
- JACUÍPE
- JAPARATINGA
- JARAMATAIA
- JEQUIÁ DA PRAIA
- JOAQUIM GOMES
- JUNDIÁ
- JUNQUEIRO
- LAGOA DA CANOA
- LIMOEIRO DE ANADIA
- MAJOR ISIDORO
- MAR VERMELHO
- MARAGOGI
- MARAVILHA
- MARECHAL DEODORO
- MARIBONDO
- MATA GRANDE
- MATRIZ DE CAMARAGIBE
- MESSIAS
- MINADOR DO NEGRÃO
- MONTEIRÓPOLIS
- MURICI
- NOVO LINO
- OLHO D’ÁGUA DAS FLÔRES
- OLHO D’ÁGUA DO CASADO
- OLHO D’ÁGUA GRANDE
- OLIVENÇA
- OURO BRANCO
- PALESTINA
- PALMEIRA DOS ÍNDIOS
- PÃO DE AÇUCAR
- PARICONHA
- PARIPUEIRA
- PASSO DE CAMARAGIBE
- PAULO JACINTO
- PENEDO
- PIAÇABUÇU
- PILAR
- PINDOBA
- PIRANHAS
- POÇO DAS TRINCHEIRAS
- PORTO CALVO
- PORTO DE PEDRAS
- PORTO REAL DO COLÉGIO
- QUEBRANGULO
- RIO LARGO
- ROTEIRO
- SANTA LUZIA DO NORTE
- SANTANA DO IPANEMA
- SANTANA DO MUNDAÚ
- SÃO BRÁS
- SÃO JOSÉ DA LAJE
- SÃO JOSÉ DA TAPERA
- SÃO LUIZ DO QUITUNDE
- SÃO MIGUEL DOS CAMPOS
- SÃO MIGUEL DOS MILAGRES
- SÃO SEBASTIÃO
- SATUBA
- SENADOR RUI PALMEIRA
- TANQUE D’ARCA
- TAQUARANA
- TEOTÔNIO VILELA
- TRAIPU
- UNIÃO DOS PALMARES
- VIÇOSA